
صافی سطح تراشکاری یکی از معیارهای مهم در ارزیابی کیفیت ساخت قطعات صنعتی است. این ویژگی نشان می دهد سطح قطعه پس از عملیات براده برداری تا چه اندازه از نظر ناهمواری های میکروسکوپی با شرایط مورد انتظار مطابقت دارد. برای بیان عددی آن از پارامترهایی مانند Ra و Rz استفاده می شود.
در این مقاله از سری تراشی کریمان، مفهوم زبری سطح، روش اندازه گیری Ra، عوامل موثر بر کیفیت پرداخت و راهکارهای دستیابی به سطوح دقیق را بررسی می کنیم. همچنین توضیح می دهیم چرا انتخاب کمترین زبری ممکن همیشه بهترین تصمیم فنی یا اقتصادی نیست.
صافی سطح در تراشکاری چیست و چرا اهمیت دارد؟
در فرایند تراشکاری، ابزار برشی با برداشتن لایه هایی از ماده، قطعه را به شکل و ابعاد مورد نظر می رساند. حرکت ابزار روی سطح قطعه باعث ایجاد شیارهایی بسیار ریز می شود که بخشی از بافت نهایی سطح را تشکیل می دهند.
زبری سطح در تراشکاری به ناهمواری های ریز سطح گفته می شود که پس از جداسازی مولفه های مربوط به شکل کلی و موج داری سطح، ارزیابی می شوند. هرچه دامنه این ناهمواری ها کمتر باشد، سطح از نظر زبری ظریف تر خواهد بود.
برای درک اهمیت این موضوع، یک شفت صنعتی را در نظر بگیرید که داخل بوش حرکت می کند. اگر سطح شفت بیش از حد زبر باشد، ممکن است اصطکاک افزایش پیدا کند و سایش زودرس اتفاق بیفتد. در مقابل، برخی سطوح برای نگهداری روانکار به بافت مشخصی نیاز دارند و صیقلی کردن بیش از اندازه آن ها لزوما نتیجه بهتری ایجاد نمی کند.
صافی سطح چه تاثیری بر عملکرد قطعات دارد؟
- اصطکاک و سایش: بافت سطح بر نحوه تماس قطعات متحرک و رفتار روانکاری تاثیر می گذارد.
- آب بندی: شیارهای نامناسب ممکن است مسیرهای بسیار ریز نشتی ایجاد کنند.
- دوام قطعه: خراش های عمیق در شرایط خاص باعث تمرکز تنش می شوند.
- کیفیت مونتاژ: وضعیت سطح بر تماس واقعی قطعات جفت شونده تاثیر دارد.
- ظاهر محصول: یکنواختی رد ابزار در قطعاتی که سطح آن ها قابل مشاهده است اهمیت دارد.
بنابراین انتخاب میزان صافی سطح قطعات صنعتی باید بر اساس کاربرد، جنس ماده، شرایط تماس و الزامات نقشه مهندسی انجام شود؛ نه صرفا ظاهر براق قطعه.
پارامتر Ra چیست و چگونه اندازه گیری می شود؟
Ra در تراشکاری یکی از شناخته شده ترین شاخص های زبری سطح است. این پارامتر میانگین حسابی قدر مطلق انحراف ارتفاع نقاط پروفیل زبری از خط میانگین را در طول ارزیابی مشخص می کند.
به بیان ساده، دستگاه اندازه گیری مسیر مشخصی از سطح قطعه را بررسی کرده و بر اساس اختلاف ارتفاع ناهمواری های آن مسیر، مقدار Ra را محاسبه می کند. عدد کوچک تر نشان دهنده دامنه میانگین کمتر ناهمواری های سطح است.
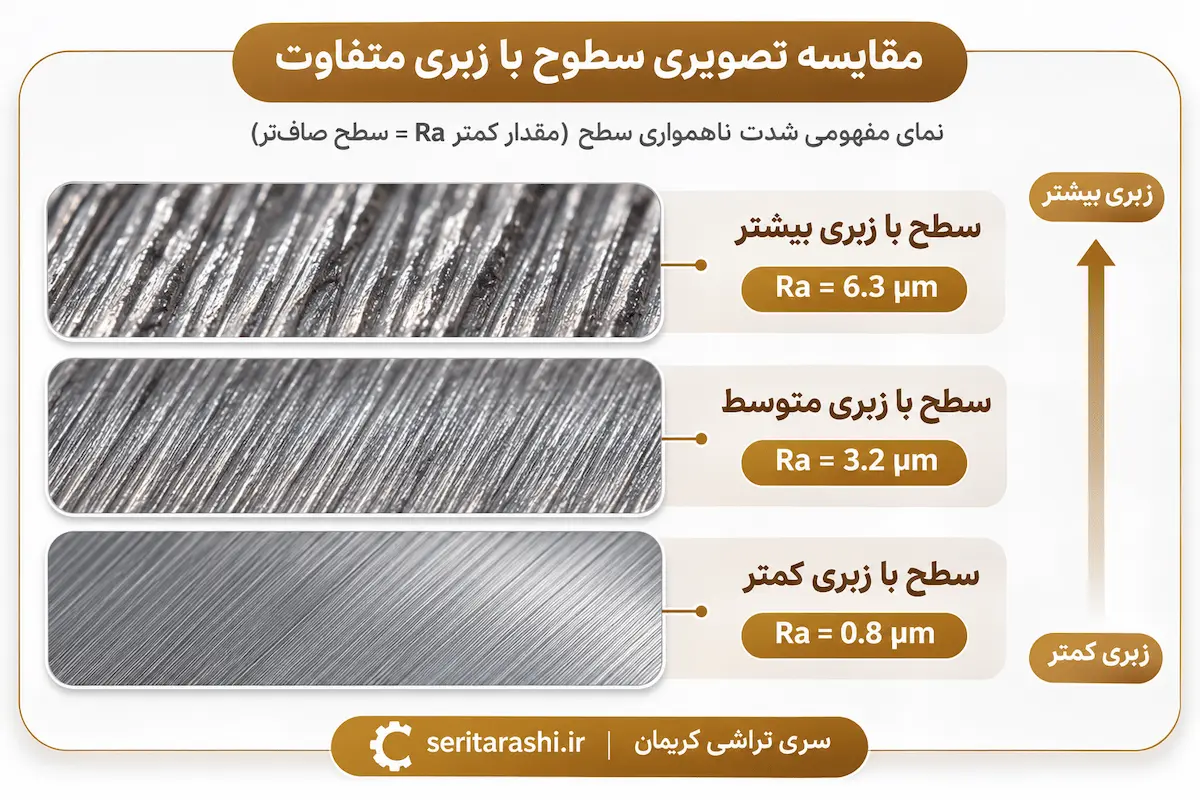
برای مثال، قطعه ای با Ra برابر 0.8 میکرومتر نسبت به سطحی با Ra برابر 3.2 میکرومتر، زبری میانگین کمتری دارد؛ البته این اعداد به تنهایی شکل شیارها یا عمق بزرگ ترین خراش را مشخص نمی کنند.
مقایسه تصویری سطوح با زبری متفاوت
نمای مفهومی شدت ناهمواری سطح
Ra = 6.3 µm
Ra = 3.2 µm
Ra = 0.8 µm
نمایش شماتیک برای مقایسه مفهومی؛ این الگوها پروفیل اندازه گیری شده واقعی نیستند.
seritarashi.ir | سری تراشی کریمان
تفاوت Ra و Rz در زبری سطح چیست؟
تفاوت Ra و Rz در نوع اطلاعاتی است که درباره پروفیل سطح ارائه می کنند. Ra میانگین انحرافات ارتفاعی را نشان می دهد، در حالی که Rz بر اختلاف ارتفاع قله و دره پروفیل در طول بخش ارزیابی تعریف شده تمرکز دارد.
فرض کنید دو قطعه مقدار Ra یکسانی دارند. روی یکی شیارهای کم عمق و منظم دیده می شود، اما سطح دیگری دارای یک خراش نسبتا عمیق است. این دو سطح ممکن است از نظر Ra نزدیک باشند، در حالی که مقدار Rz آن ها متفاوت باشد.
در استاندارد ISO 21920-2:2021، تعاریف پارامترهای بافت سطح بر اساس روش پروفیل مشخص شده اند. هنگام بررسی نقشه های قدیمی باید نسخه استاندارد نیز کنترل شود؛ زیرا تعریف Rz در برخی استانداردهای پیشین متفاوت بوده است.
برای سطوح آب بندی، قطعات حساس به خراش یا تماس های دقیق، بررسی همزمان چند پارامتر اطلاعات کامل تری نسبت به استفاده از Ra به تنهایی فراهم می کند.
مفهوم واحد میکرومتر (µm)
مقادیر زبری سطح معمولا با میکرومتر بیان می شوند. هر میکرومتر برابر یک هزارم میلی متر است. بنابراین Ra برابر 1.6 میکرومتر یعنی میانگین قدر مطلق انحراف ارتفاع پروفیل زبری، 0.0016 میلی متر است؛ نه اینکه عمق تمام شیارهای سطح دقیقا همین مقدار باشد.
این تفاوت نشان می دهد چرا ابزارهای معمول اندازه گیری ابعاد مانند کولیس برای تعیین مقدار دقیق زبری سطح مناسب نیستند.
جدول مقادیر Ra و کیفیت پرداخت سطح قطعات
انتخاب عدد Ra مناسب به نوع عملیات و کاربرد قطعه بستگی دارد. جدول زیر مقادیر متداول را برای درک بهتر ارتباط زبری و پرداخت سطح نشان می دهد. این نمونه ها جایگزین الزامات نقشه مهندسی نیستند.
| Ra (µm) | کیفیت نسبی سطح | کاربرد متداول | روش احتمالی تولید |
|---|---|---|---|
| 0.8 | پرداخت ظریف | برخی شفت ها و سطوح تماس دقیق | تراشکاری دقیق یا سنگ زنی |
| 1.6 | پرداخت خوب | بوش ها و سطوح مونتاژی | تراشکاری پرداختی |
| 3.2 | پرداخت معمول صنعتی | قطعات عمومی ماشین کاری | تراشکاری معمولی |
| 6.3 | پرداخت نسبتا زبر | سطوح غیرحساس قطعات صنعتی | تراشکاری با پیشروی بالاتر |
برای مثال، اگر سطحی فقط نقش بدنه نگهدارنده داشته باشد، تعیین Ra برابر 0.8 ممکن است هزینه ساخت را بدون مزیت عملکردی مشخص افزایش دهد. در مقابل، برای یک سطح آب بندی حساس، انتخاب Ra برابر 6.3 بدون بررسی طراحی می تواند نامناسب باشد.
چه عواملی بر صافی سطح در تراشکاری تاثیر می گذارند؟
پارامترهای صافی سطح حاصل تعامل جنس ماده، هندسه ابزار، شرایط برش و پایداری ماشین هستند. تغییر یک متغیر بدون توجه به سایر عوامل همیشه نتیجه مطلوبی ایجاد نمی کند.
سرعت برش و پیشروی ابزار
پیشروی مشخص می کند ابزار در هر دور چرخش قطعه چه مسافتی حرکت می کند. افزایش پیشروی، در شرایط هندسی یکسان، معمولا ارتفاع شیارهای ایجاد شده توسط نوک ابزار را بیشتر می کند.
سرعت برش نیز بر تشکیل براده، دمای ناحیه تماس و احتمال ایجاد لبه انباشته روی ابزار تاثیر دارد. در بعضی مواد، انتخاب سرعت مناسب می تواند سطح یکنواخت تری ایجاد کند؛ اما افزایش بیش از حد سرعت ممکن است باعث سایش سریع تر ابزار یا مشکلات حرارتی شود.
برای دستیابی به پرداخت بهتر باید ترکیب سرعت، پیشروی و عمق برش با توجه به جنس قطعه، نوع ابزار و قابلیت های دستگاه انتخاب شود.
شعاع نوک ابزار و کیفیت الماس تراشکاری
شعاع نوک ابزار یکی از عوامل موثر بر شکل شیارهای سطح است. در شرایط ایده آل تراشکاری طولی، افزایش شعاع نوک می تواند ارتفاع نظری رد پیشروی را کاهش دهد. البته شعاع بیش از اندازه بزرگ برای قطعات باریک یا ماشین هایی با صلبیت پایین، احتمال لرزش را افزایش می دهد.
جنس اینسرت، پوشش، زاویه برش و وضعیت لبه نیز در نتیجه نهایی تاثیر دارند. برای آشنایی بیشتر با انتخاب ابزار مناسب، مقاله انواع الماس تراشکاری و کاربردهای آن اطلاعات تکمیلی ارائه می دهد.
محاسبه تقریبی زبری در تراشکاری پرداختی
در مدل هندسی ایده آل، زبری نظری حاصل از رد پیشروی را می توان با رابطه زیر برآورد کرد:
در این رابطه، f پیشروی بر حسب میلی متر بر دور و rε شعاع نوک ابزار بر حسب میلی متر است. مقدار محاسبه شده بر حسب میلی متر خواهد بود و برای تبدیل آن به میکرومتر باید در عدد 1000 ضرب شود.
برای مثال، با پیشروی 0.10 میلی متر بر دور و شعاع نوک 0.8 میلی متر، زبری نظری تقریبا 0.39 میکرومتر خواهد بود. این عدد صرفا یک برآورد هندسی است و زبری واقعی به لرزش، سایش ابزار، جنس ماده و شرایط برش نیز وابسته است.
لرزش دستگاه، سایش ابزار و روانکاری
حتی زمانی که تنظیمات برش مناسب باشند، لرزش قطعه یا ابزار می تواند شیارهای نامنظم روی سطح ایجاد کند. بیرون زدگی زیاد قطعه از سه نظام، نگهداری نامناسب، لقی ابزارگیر و ضعف صلبیت ماشین از دلایل احتمالی این وضعیت هستند.
لبه فرسوده ابزار نیز به جای براده برداری تمیز، ممکن است ماده را روی سطح بکشد یا باعث تغییر شکل آن شود. استفاده از خنک کاری و روانکاری متناسب با جنس ماده به کنترل دما، خروج براده و کاهش مشکلات سطحی کمک می کند.
چگونه صافی سطح قطعات تراشکاری را بهبود دهیم؟
بهبود کیفیت سطح به معنی کاهش بی هدف تمام پارامترهای برش نیست. ابتدا باید علت ایجاد ناهمواری مشخص شود و سپس تنظیمات دستگاه یا روش تولید تغییر کند.
کاهش کنترل شده پیشروی در پاس پرداخت می تواند ارتفاع شیارهای ناشی از حرکت ابزار را کمتر کند.
انتخاب هندسه، شعاع نوک و جنس اینسرت متناسب با شرایط ماشین کاری تاثیر قابل توجهی دارد.
کاهش بیرون زدگی ابزار و قطعه، کنترل لقی و مهار مناسب به پایداری ماشین کاری کمک می کند.
جدا کردن عملیات خشن تراشی و پرداخت نهایی، امکان تنظیم دقیق تر شرایط سطح را فراهم می کند.
پرداخت سطح CNC زمانی نتیجه قابل تکرارتری دارد که مسیر ابزار، شرایط ماشین و نحوه بستن قطعه هماهنگ باشند. کنترل برنامه ماشین کاری، انتخاب پارامترهای مناسب و ثبات فرایند به ویژه در تولید سری اهمیت بیشتری پیدا می کند.
برای آشنایی با نحوه عملکرد ماشین های کنترل عددی و قابلیت های آن ها می توانید مقاله دستگاه تراش سی ان سی CNC را مطالعه کنید.
روش های اندازه گیری زبری سطح قطعات CNC
اندازه گیری زبری سطح باید با ابزاری متناسب با مشخصات مورد نیاز انجام شود. مشاهده چشمی یا لمس قطعه برای تشخیص خراش های واضح مفید است، اما نمی تواند مقدار قابل اعتماد Ra را تعیین کند.
یکی از روش های رایج، استفاده از زبری سنج تماسی یا پروفیلومتر سوزنی است. نوک بسیار ظریف دستگاه در امتداد مسیر مشخصی روی سطح حرکت می کند و تغییرات ارتفاع ثبت شده برای محاسبه پارامترهای زبری پردازش می شوند.
فرایند اندازه گیری زبری سطح
مراحل اصلی ارزیابی با پروفیلومتر تماسی
آماده سازی قطعه
تمیز کردن سطح و حذف روغن، براده و آلودگی
حرکت حسگر
پیمایش مسیر تعیین شده روی سطح قطعه
تحلیل پروفیل
پردازش تغییرات ارتفاع با تنظیمات مشخص
گزارش نتیجه
محاسبه Ra، Rz و مقایسه با نقشه
seritarashi.ir | سری تراشی کریمان
در این روش، جهت حرکت حسگر اهمیت دارد. هنگام اندازه گیری سطح تراش خورده، مسیر ارزیابی باید با توجه به جهت شیارهای ماشین کاری و دستورالعمل اندازه گیری انتخاب شود. در بسیاری از موارد، حرکت عمود بر جهت اصلی شیارها مناسب تر است.
روش های نوری و غیرتماسی نیز برای بعضی سطوح حساس، بسیار ظریف یا هندسه های ویژه کاربرد دارند. انتخاب روش به جنس سطح، بازتاب نور، دسترسی به ناحیه مورد نظر و دقت لازم وابسته است.
چه عواملی نتیجه اندازه گیری را تغییر می دهند؟
آلودگی سطح، باقی ماندن روغن یا براده، انتخاب نامناسب طول ارزیابی و تنظیمات فیلتر می توانند نتیجه را تحت تاثیر قرار دهند. بنابراین برای مقایسه دو قطعه باید شرایط اندازه گیری و روش سنجش یکسان باشند.
استاندارد ISO 21920-2:2021 تعاریف پارامترهای بافت سطح را ارائه می کند و بخش های دیگر خانواده ISO 21920 به نحوه درج الزامات و قواعد ارزیابی مربوط هستند. در سفارش های حساس، بهتر است فقط به عبارت «سطح صاف» اکتفا نشود و پارامتر، مقدار حدی و شرایط اندازه گیری مشخص باشند.
تفاوت زبری سطح و تلرانس ابعادی چیست؟
یکی از اشتباهات رایج در سفارش ساخت قطعات صنعتی، یکسان دانستن صافی سطح و دقت ابعادی است. این دو ویژگی با یکدیگر ارتباط دارند، اما معیار یکسانی را اندازه نمی گیرند.
تلرانس ابعادی مشخص می کند اندازه واقعی قطعه تا چه اندازه می تواند از اندازه اسمی تغییر کند. برای مثال، قطر یک شفت ممکن است 20 میلی متر با تلرانس مشخص باشد. در مقابل، زبری سطح وضعیت ناهمواری های ریز روی همان شفت را توصیف می کند.
ممکن است قطر قطعه کاملا در محدوده مجاز باشد، اما شیارهای سطح آن برای تماس با کاسه نمد مناسب نباشند. از سوی دیگر، قطعه ای با پرداخت بسیار ظریف نیز می تواند از نظر قطر یا هم محوری خارج از محدوده نقشه باشد.
یک مثال مهندسی
فرض کنید نقشه یک شفت، قطر 20.00 ± 0.02 میلی متر و Ra حداکثر 1.6 میکرومتر را تعیین کرده باشد. سازنده باید هر دو شرط را مستقل بررسی کند. دستیابی به قطر مجاز به تنهایی اثبات نمی کند که زبری سطح نیز مورد قبول است.
تاثیر صافی سطح بر قیمت و کیفیت قطعات صنعتی
هرچه دستیابی به کیفیت سطح مورد نظر دشوارتر باشد، احتمال افزایش زمان ماشین کاری و هزینه تولید بیشتر می شود. برای رسیدن به زبری پایین، ممکن است استفاده از ابزار ویژه، کاهش پیشروی، اجرای پاس پرداخت اضافه یا عملیات تکمیلی لازم باشد.
این موضوع در تولید تیراژ بالا اهمیت اقتصادی بیشتری دارد. فرض کنید زمان ساخت هر قطعه تنها 20 ثانیه افزایش پیدا کند. در سفارش 3000 عددی، مجموع زمان ماشین کاری حدود 16 ساعت و 40 دقیقه بیشتر خواهد شد؛ بدون محاسبه زمان های جانبی تولید.
با این حال، افزایش هزینه همیشه به معنی انتخاب بهتر نیست. زبری مناسب باید بر اساس وظیفه هر سطح تعیین شود. ممکن است یک بوش در قسمت داخلی به پرداخت دقیق نیاز داشته باشد، اما سطح بیرونی همان قطعه با شرایط ساده تری قابل تولید باشد.
این تفکیک به کاهش هزینه های غیرضروری کمک می کند و در عین حال کیفیت سطح قطعات تراشکاری را در نواحی حساس حفظ می کند.
انتخاب کیفیت سطح مناسب قبل از سفارش تراشکاری
پیش از ثبت سفارش، بهتر است مشخصات عملکردی قطعه بررسی شود. تعیین یک عدد Ra برای تمام سطوح همیشه منطقی نیست؛ زیرا هر بخش از قطعه می تواند وظیفه متفاوتی داشته باشد.
برای مثال، در یک قطعه رزوه دار، ناحیه رزوه، سطح آب بندی و بدنه اصلی ممکن است هرکدام شرایط ساخت متفاوتی نیاز داشته باشند. همین موضوع درباره شفت های پله ای، بوش ها، پین ها و اتصالات صنعتی نیز صدق می کند.
چک لیست مشخصات فنی قبل از تولید
- جنس ماده اولیه و شرایط سختی قطعه مشخص شود.
- سطوح تماس، آب بندی و نواحی حساس روی نقشه تعیین شوند.
- مقدار Ra یا پارامترهای دیگر برای هر سطح نوشته شود.
- تلرانس ابعادی مستقل از الزامات زبری تعریف شود.
- جهت شیارها در صورت اهمیت عملکردی مشخص باشد.
- تیراژ سفارش و نیاز به اندازه گیری مستند اعلام شود.
در شرایطی که نقشه کامل در دسترس نیست، ارائه نمونه سالم، توضیح محل استفاده قطعه و مشخص کردن سطوح حساس می تواند به بررسی فنی سفارش کمک کند. با این وجود، برای قطعات دقیق، نقشه مهندسی مرجع مطمئن تری محسوب می شود.
سفارش تراشکاری CNC با کیفیت سطح مطابق نقشه
در تولید قطعات صنعتی، دستیابی به کیفیت مطلوب نیازمند هماهنگی میان طراحی، انتخاب روش ساخت و شرایط ماشین کاری است. مجموعه سری تراشی کریمان سفارش های تراشکاری را بر اساس نقشه، نمونه، جنس متریال و تیراژ بررسی می کند.
برای قطعاتی که کیفیت سطح در عملکرد آن ها نقش دارد، اعلام دقیق مقادیر مورد انتظار از ابتدای سفارش به انتخاب روش تولید و برآورد هزینه کمک می کند. امکان دستیابی و کنترل مقدار مشخص Ra نیز باید متناسب با مشخصات قطعه و تجهیزات قابل استفاده بررسی شود.
برای ساخت قطعات صنعتی دقیق مشاوره بگیرید
اگر برای تولید شفت، بوش، پین یا قطعات سفارشی به بررسی کیفیت سطح و شرایط تراشکاری نیاز دارید، مشخصات فنی سفارش خود را با مجموعه سری تراشی کریمان مطرح کنید.
سوالات متداول درباره صافی سطح در تراشکاری
جمع بندی
صافی سطح یکی از ویژگی های تعیین کننده در عملکرد و کیفیت ساخت قطعات تراشکاری است. پارامتر Ra میانگین ناهمواری های پروفیل را بیان می کند، در حالی که Rz اطلاعات متفاوتی درباره اختلاف ارتفاع قله ها و دره های سطح ارائه می دهد.
انتخاب ابزار مناسب، کنترل پیشروی، کاهش لرزش و تنظیم صحیح شرایط برش می توانند به بهبود پرداخت سطح کمک کنند. با این وجود، هدف اصلی رسیدن به کمترین زبری ممکن نیست؛ بلکه تولید سطحی است که با کاربرد قطعه و مشخصات نقشه مطابقت داشته باشد.
در سفارش قطعات صنعتی، تعیین جداگانه الزامات زبری و تلرانس ابعادی، علاوه بر شفافیت فنی، از تحمیل هزینه های غیرضروری به فرایند تولید جلوگیری می کند. رعایت این موضوع در ساخت قطعات سری، به ویژه زمانی که تکرارپذیری کیفیت اهمیت دارد، ارزش بیشتری پیدا می کند.