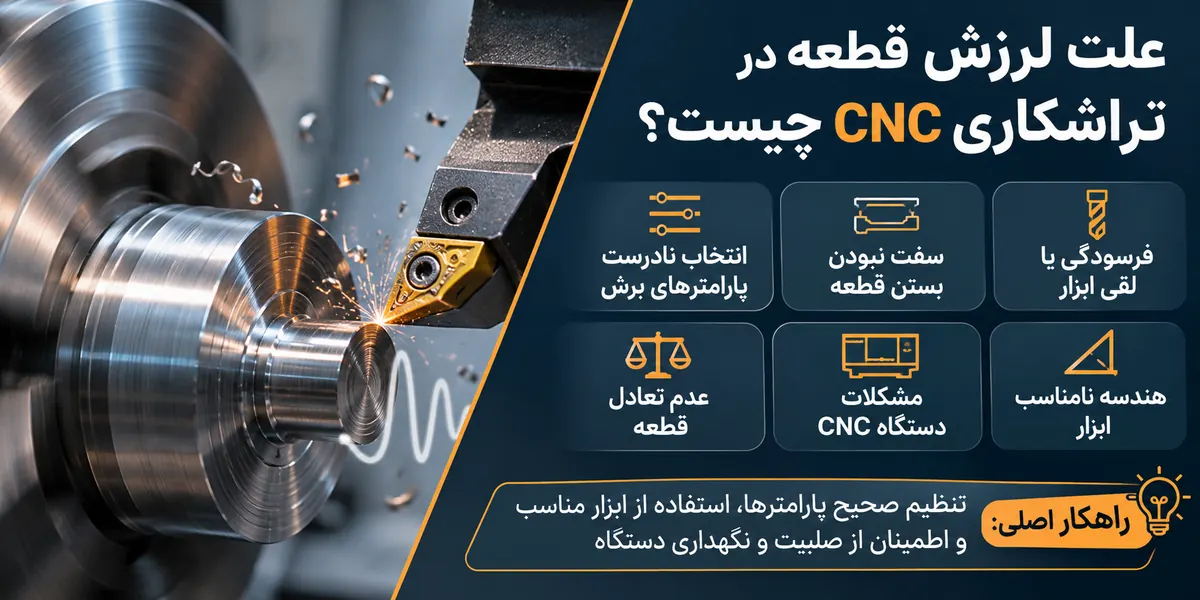
علت لرزش قطعه در تراشکاری CNC چیست؟

راهنمای تخصصی تراشکاری CNC

لرزش قطعه هنگام تراشکاری فقط یک صدای آزاردهنده نیست. گاهی همین ارتعاش کوچک باعث ایجاد خطوط موج دار روی سطح، کاهش دقت ابعادی، شکستن اینسرت یا حتی آسیب به اجزای دستگاه می شود. مسئله اینجاست که منبع لرزش همیشه مشخص نیست؛ ممکن است قطعه محکم بسته شده باشد، ابزار هم سالم به نظر برسد، اما هنگام شروع براده برداری صدای غیرعادی ایجاد شود.

لرزش در تراشکاری CNC معمولا از ترکیب شرایط برش، میزان صلبیت قطعه، وضعیت ابزار و عملکرد مکانیکی دستگاه ایجاد می شود. برای رفع اصولی آن باید ابتدا مشخص کرد کدام بخش از مجموعه ماشین، ابزار و قطعه کار دچار ناپایداری شده است. در ادامه، دلایل اصلی این مشکل را همراه با روش های تشخیص و اصلاح بررسی می کنیم.

پاسخ سریع: چرا قطعه در تراش CNC می لرزد؟

مهم ترین علت ها شامل بستن نامناسب قطعه در سه نظام، بیرون زدگی زیاد ابزار، انتخاب نادرست دور اسپیندل، عمق برش نامتناسب، کندی اینسرت، انعطاف قطعات بلند و وجود لقی در بخش های مکانیکی دستگاه هستند.

برای رفع مشکل، ابتدا وضعیت مهار قطعه و ابزار را بررسی کنید. سپس سرعت دوران، پیشروی و عمق برش را به صورت کنترل شده تغییر دهید. اگر لرزش بدون تماس ابزار با قطعه نیز وجود دارد، احتمال خرابی یا نامیزانی مجموعه دوار و اجزای دستگاه بیشتر است.

لرزش در تراشکاری CNC چیست و چگونه ایجاد می شود؟

هنگام تراشکاری، قطعه با سرعت مشخصی حول محور خود می چرخد و ابزار با حرکت کنترل شده، لایه ای از فلز را جدا می کند. این فرآیند با نیروهای برشی همراه است. اگر مجموعه دستگاه، ابزار و قطعه کار نتواند این نیروها را با پایداری کافی تحمل کند، حرکت های نوسانی ناخواسته ایجاد می شود.

بخشی از ارتعاشات در ماشینکاری طبیعی و محدود است؛ اما زمانی که دامنه آنها افزایش پیدا کند، کیفیت سطح و دقت ساخت تحت تاثیر قرار می گیرد. یکی از شناخته شده ترین انواع این ناپایداری، پدیده Chatter یا ارتعاش خودتحریک شونده است.

در این حالت، ابزار روی سطح قطعه موج های بسیار کوچکی ایجاد می کند. هنگام عبور مجدد از سطح، تغییر ضخامت براده باعث نوسان نیروی برش می شود و همین تغییر نیرو می تواند لرزش بعدی را تقویت کند. به این فرآیند، چتر باززاینده یا Regenerative Chatter گفته می شود.

تفاوت لرزش معمولی و چتر در ماشینکاری

لرزش اجباری ممکن است بر اثر نامیزانی سه نظام، خرابی بلبرینگ یا یک منبع تحریک دوره ای به وجود بیاید. در مقابل، چتر حاصل ناپایداری دینامیکی فرآیند برش است و حتی با سالم بودن اجزای مکانیکی نیز می تواند اتفاق بیفتد. این تفاوت، مسیر عیب یابی را تغییر می دهد.

آشنایی با ساختار و نحوه عملکرد دستگاه تراش سی ان سی CNC کمک می کند ارتباط میان اسپیندل، ابزار، فیکسچر و پارامترهای برش را بهتر درک کنیم و علت ناپایداری قطعه را دقیق تر تشخیص دهیم.

10 علت اصلی لرزش قطعه در تراشکاری CNC

برای پیدا کردن علت واقعی، نباید تنها روی سرعت دستگاه تمرکز کرد. لرزش ممکن است از محل بستن قطعه شروع شود یا به دلیل انتخاب ابزار نامناسب افزایش پیدا کند. موارد زیر مهم ترین عوامل موثر بر پایداری عملیات تراشکاری هستند.

01 / مهار قطعه

بستن نامناسب قطعه در سه نظام

اگر قطعه به اندازه کافی مهار نشده باشد یا فک های سه نظام به درستی با سطح آن تماس نداشته باشند، نیروهای برشی باعث جابه جایی و ارتعاش می شوند. آلودگی فک ها، فشار نامناسب و تاب اولیه قطعه نیز مشکل را تشدید می کنند.

02 / هندسه قطعه

بلند بودن قطعه و نبود تکیه گاه

شفت های بلند و کم قطر نسبت به نیروهای جانبی حساس تر هستند. زمانی که طول آزاد قطعه زیاد باشد، احتمال خم شدن و ارتعاش افزایش پیدا می کند. استفاده صحیح از مرغک یا لینت می تواند صلبیت مجموعه را بهبود دهد.

03 / ابزار برش

بیرون زدگی بیش از حد ابزار

هرچه فاصله نوک ابزار تا محل نگهداری بیشتر شود، مقاومت آن در برابر خمش کاهش پیدا می کند. این مسئله در داخل تراشی با بورینگ بار اهمیت بیشتری دارد و می تواند باعث صدای تیز و موج افتادن روی سطح داخلی قطعه شود.

04 / سرعت دوران

انتخاب نامناسب دور اسپیندل

سرعت دوران روی نیروهای دینامیکی و پایداری برش تاثیر دارد. گاهی دستگاه در یک محدوده دور دچار چتر می شود، اما با تغییر کنترل شده RPM به محدوده ای پایدارتر می رسد. بنابراین کاهش دور همیشه تنها راه حل نیست.

05 / شرایط برش

عمق برش و پیشروی نامتناسب

عمق برش زیاد، سطح تماس ابزار با قطعه و نیروی برش را افزایش می دهد. پیشروی نامناسب نیز بر ضخامت براده و رفتار برش تاثیر می گذارد. البته پیشروی بسیار کم هم ممکن است به مالش ابزار به جای براده برداری موثر منجر شود.

06 / وضعیت اینسرت

کندی یا هندسه نامناسب ابزار

اینسرت فرسوده، لبه لب پریده یا زاویه برش نامناسب می تواند نیروی براده برداری را افزایش دهد. شعاع نوک اینسرت نیز باید متناسب با صلبیت قطعه، جنس متریال و عملیات خشن تراشی یا پرداخت انتخاب شود.

07 / مکانیک دستگاه

لقی یا فرسودگی اجزای مکانیکی

خرابی بلبرینگ اسپیندل، لقی کشویی ها، مشکل در برجک ابزار یا ضعف اتصالات مکانیکی می تواند موجب کاهش پایداری شود. در چنین شرایطی حتی ابزار سالم و تنظیمات مناسب نیز لزوما لرزش را برطرف نمی کنند.

08 / هم محوری

نامیزانی قطعه یا مجموعه دوار

قطعات نامتقارن، فیکسچرهای نامتعادل و خطای هم محوری می توانند نیروی گریز از مرکز متغیر ایجاد کنند. این نیرو با افزایش سرعت چرخش شدیدتر می شود و ممکن است حتی پیش از تماس ابزار با قطعه قابل تشخیص باشد.

09 / براده برداری

تخلیه نامناسب براده و خنک کاری

براده های بلند و پیچیده ممکن است دوباره وارد ناحیه برش شوند و تماس ناپایدار ایجاد کنند. خنک کاری نامناسب نیز با افزایش دما، سایش ابزار و تغییر شرایط تماس می تواند به تشدید ارتعاش کمک کند.

10 / پایداری سیستم

رزونانس و ناپایداری دینامیکی

هر مجموعه مکانیکی دارای فرکانس های طبیعی ارتعاش است. اگر شرایط تحریک با این فرکانس ها همخوانی پیدا کند، دامنه نوسان افزایش می یابد. در تراشکاری، ناپایداری باززاینده نیز می تواند در محدوده های مشخصی از سرعت و عمق برش اتفاق بیفتد.
عملیات تراشکاری CNC و براده برداری

چگونه علت لرزش دستگاه تراش CNC را تشخیص دهیم؟

تغییر تصادفی تنظیمات، روش مناسبی برای عیب یابی نیست. اگر چند پارامتر را همزمان تغییر دهید، حتی پس از برطرف شدن مشکل نیز مشخص نخواهد شد کدام اقدام موثر بوده است. بهتر است نشانه ها را ثبت کنید و هر بار یک عامل را بررسی کنید.

راهنمای تشخیص بر اساس نشانه های دستگاه

لرزش فقط هنگام تماس ابزار با قطعه

ابتدا پارامترهای برش، بیرون زدگی ابزار، وضعیت اینسرت و نحوه بستن قطعه را بررسی کنید.

لرزش هنگام چرخش بدون براده برداری

نامیزانی مجموعه دوار، وضعیت اسپیندل، بلبرینگ ها و شرایط مهار قطعه باید توسط فرد متخصص بررسی شود.

صدای تیز همراه با خطوط منظم روی سطح

احتمال چتر بیشتر است. صلبیت مجموعه و محدوده سرعت و عمق برش را ارزیابی کنید.

افزایش لرزش هنگام تراش قطعات بلند

طول آزاد قطعه، میزان خمش و نیاز به مرغک یا لینت را بررسی کنید.

لرزش پس از تعویض ابزار یا تغییر برنامه

موقعیت نوک ابزار، ارتفاع مرکز، نحوه بستن هلدر و تغییرات ایجاد شده در برنامه ماشینکاری را کنترل کنید.

نکته ایمنی

در صورت لرزش شدید، جابه جایی قطعه، احتمال شکست ابزار یا صدای کوبشی غیرعادی، عملیات را مطابق دستورالعمل ایمنی دستگاه متوقف کنید. هرگز در زمان چرخش اسپیندل به قطعه یا ابزار دست نزنید و تنظیم سه نظام یا فیکسچر را در حالت حرکت انجام ندهید.

بهترین راهکارهای کاهش لرزش در تراشکاری CNC

رفع لرزش به معنی پایین آوردن تمام تنظیمات دستگاه نیست. هدف، پیدا کردن شرایطی است که در آن کیفیت سطح، عمر ابزار و زمان تولید در تعادل باشند. برای رسیدن به این وضعیت، اقدامات زیر را به ترتیب منطقی بررسی کنید.

1. صلبیت قطعه و ابزار را افزایش دهید

کوتاه کردن طول بیرون زده قطعه، استفاده از فک مناسب و کاهش فاصله نوک ابزار تا هلدر از موثرترین اقدامات اولیه هستند. در قطعات بلند، تکیه گاه مناسب می تواند تغییر شکل و ارتعاش را کاهش دهد. البته فشار بیش از حد مرغک یا فک ها نیز ممکن است به تغییر شکل قطعه منجر شود.

2. سرعت دوران را به شکل کنترل شده تنظیم کنید

اگر چتر فقط در یک محدوده RPM رخ می دهد، تغییر سرعت می تواند دستگاه را به ناحیه پایدار منتقل کند. جهت و مقدار این تغییر به دینامیک مجموعه و شرایط برش بستگی دارد. در تراشکاری با سرعت برش ثابت یا G96 نیز لازم است تغییر دور با کاهش قطر قطعه و محدودیت حداکثر RPM هماهنگ باشد.

3. عمق برش و نرخ پیشروی را اصلاح کنید

کاهش عمق برش در بعضی شرایط، نیروی وارد شده به قطعه را کم می کند و پایداری را بهبود می دهد. پیشروی نیز باید با هندسه اینسرت و جنس قطعه هماهنگ باشد. کاهش بیش از حد پیشروی همیشه مطلوب نیست؛ زیرا تماس مالشی و براده برداری نامناسب می تواند نتیجه عکس داشته باشد.

4. اینسرت مناسب انتخاب کنید

برای قطعات کم صلبیت، استفاده از هندسه برشی که نیروی کمتری ایجاد می کند می تواند موثر باشد. انتخاب گرید، شعاع نوک، زاویه ورود ابزار و نوع براده شکن باید با متریال و عملیات هماهنگ شود. اینسرت فرسوده را نیز پیش از آسیب دیدن قطعه یا هلدر تعویض کنید.

5. وضعیت فنی دستگاه را بررسی کنید

اگر اصلاح شرایط برش تاثیری ندارد یا لرزش در حالت بدون بار نیز دیده می شود، بررسی وضعیت اسپیندل، برجک، سیستم حرکتی و اتصالات مکانیکی ضروری است. این بررسی باید با ابزار اندازه گیری مناسب و توسط تکنسین آشنا با ساختار دستگاه انجام شود.

مثال کاربردی | تراش یک شفت بلند

چرا یک شفت در ابتدای تراشکاری سالم است، اما نزدیک انتهای آن موج می افتد؟

فرض کنید شفتی فولادی با قطر 20 میلی متر و طول آزاد 180 میلی متر داخل سه نظام قرار گرفته است. هنگام تراش بخش نزدیک سه نظام، سطح نسبتا مناسبی ایجاد می شود؛ اما هرچه ابزار به انتهای آزاد شفت نزدیک تر می شود، صدای برش تغییر می کند و خطوط موج دار ظاهر می شوند.

در این مثال فرضی، یکی از اولین موارد قابل بررسی، انعطاف پذیری قطعه است. فاصله بیشتر از محل مهار باعث می شود شفت در برابر نیروی جانبی ابزار مقاومت کمتری داشته باشد. اگر اپراتور فقط سرعت را کاهش دهد، ممکن است مشکل برطرف نشود یا در محدوده دیگری دوباره ظاهر شود.

راهکار مهندسی، بررسی امکان استفاده از مرغک یا لینت، کاهش طول آزاد، انتخاب ابزار با نیروی برشی مناسب و اصلاح شرایط براده برداری است. پس از هر تغییر باید کیفیت سطح و ابعاد کنترل شود. اعداد این مثال صرفا برای توضیح رفتار قطعه هستند و نسخه ثابت تنظیم دستگاه محسوب نمی شوند.
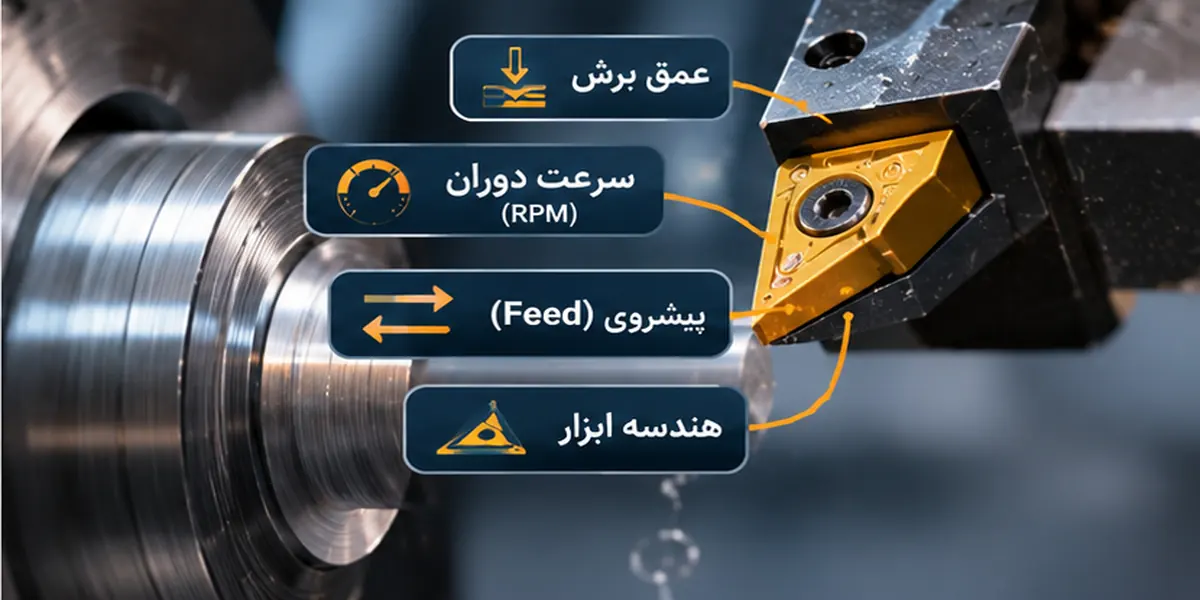
پارامترهای موثر بر لرزش ابزار

آیا جنس قطعه روی میزان لرزش در تراشکاری تاثیر دارد؟

بله. جنس قطعه بر نیروی برش، نحوه تشکیل براده، اصطکاک و انتخاب ابزار تاثیر می گذارد. به همین دلیل نمی توان تنظیمات مناسب یک آلیاژ را بدون بررسی برای متریال دیگری استفاده کرد.

فولاد

نیروی برش، سختی و ساختار متریال در پایداری موثر هستند. ابزار کند و عمق برش نامناسب می توانند ارتعاش را افزایش دهند.

استیل

برخی گریدها تمایل به کارسختی و تشکیل براده های بلند دارند. هندسه ابزار و شرایط برش اهمیت ویژه ای پیدا می کنند.

آلومینیوم

چسبندگی متریال به لبه ابزار و تشکیل لبه انباشته در بعضی آلیاژها می تواند کیفیت سطح را کاهش دهد.

برنج

رفتار براده برداری به نوع آلیاژ بستگی دارد. انتخاب ابزار مناسب و مهار دقیق قطعات کوچک به حفظ کیفیت کمک می کند.

در تولید قطعات صنعتی، انتخاب روش ماشینکاری نیز اهمیت دارد. برای شناخت تفاوت روش های تولید، ابزارها و کاربردهای صنعتی می توانید راهنمای تراشکاری را مطالعه کنید.

لرزش چه تاثیری بر کیفیت و هزینه تولید قطعات CNC دارد؟

تاثیر ارتعاش فقط به ظاهر قطعه محدود نمی شود. در تولید صنعتی، تکرار این مشکل می تواند زمان ماشینکاری و هزینه کنترل کیفیت را افزایش دهد. مهم ترین پیامدهای آن عبارت اند از:

  • افت کیفیت سطح: ایجاد ردهای موج دار، خطوط تکراری و زبری بیشتر از مقدار مورد انتظار.
  • کاهش دقت ابعادی: تغییر قطر، خطای گردی، مخروطی شدن و ناپایداری اندازه در طول قطعه.
  • کاهش عمر ابزار: افزایش احتمال لب پریدگی، شکست اینسرت و سایش غیرعادی.
  • افزایش ضایعات: نیاز به تراش مجدد یا کنار گذاشتن قطعات خارج از تلرانس.
  • کاهش بهره وری: توقف خط، تنظیم مجدد دستگاه و افزایش زمان ساخت هر قطعه.

این مسئله در تولید سری اهمیت بیشتری دارد. اگر ایرادی کوچک در اولین قطعه شناسایی نشود، احتمال تکرار همان نقص در تعداد زیادی قطعه وجود خواهد داشت. به همین دلیل، تایید نمونه اولیه پیش از شروع تولید انبوه و کنترل دوره ای ابعاد، بخش مهمی از مدیریت کیفیت است.

یک نکته مهم برای سفارش دهندگان صنعتی

اگر قطعه شما شفت بلند، دیواره نازک یا تلرانس حساسی دارد، این موارد را پیش از ثبت سفارش در نقشه مشخص کنید. اطلاعاتی مانند جنس آلیاژ، قطر، طول، تلرانس، زبری سطح و تیراژ تولید به انتخاب روش ساخت و طراحی فیکسچر مناسب کمک می کند.

چک لیست بررسی لرزش قبل از شروع تولید سری

برای جلوگیری از تکرار مشکل در سفارش های چند صد یا چند هزار عددی، بهتر است شرایط تولید پس از تایید قطعه اول ثبت شود. این کار باعث می شود تغییرات ابزار و تنظیمات در شیفت های مختلف قابل پیگیری باشد.

☐ کنترل تمیزی و وضعیت فک های سه نظام
☐ بررسی طول آزاد قطعه و نیاز به تکیه گاه
☐ کنترل محکم بودن و بیرون زدگی ابزار
☐ بررسی سلامت اینسرت و لبه برش
☐ ثبت سرعت، پیشروی و عمق برش تایید شده
☐ کنترل تخلیه براده و خنک کاری
☐ اندازه گیری قطر و بررسی کیفیت سطح
☐ ثبت عمر ابزار و زمان تعویض آن

ثبت این اطلاعات فقط برای اپراتور مفید نیست؛ مسئول کنترل کیفیت و برنامه ریز تولید نیز می توانند در صورت بروز نوسان، تفاوت شرایط فعلی با وضعیت تایید شده را بررسی کنند.

خدمات تخصصی ساخت قطعات صنعتی

تراشکاری دقیق و تولید قطعات در سری تراشی کریمان

در تولید قطعات صنعتی، کنترل لرزش یکی از عوامل موثر بر کیفیت سطح و یکنواختی ابعاد است. مجموعه سری تراشی کریمان با بیش از چهار دهه سابقه فعالیت، خدمات تراشکاری و سری تراشی قطعات صنعتی را با استفاده از تجهیزات اتوماتیک و CNC ارائه می دهد.

برای بررسی امکان ساخت قطعات برنجی، آلومینیومی و فولادی بر اساس نقشه یا نمونه، می توانید مشخصات فنی، تیراژ مورد نیاز و ابعاد قطعه را در اختیار مجموعه قرار دهید.

سوالات متداول درباره لرزش در تراشکاری CNC

آیا افزایش دور دستگاه باعث لرزش قطعه می شود؟

در بعضی شرایط بله، اما رابطه سرعت و چتر خطی نیست. ممکن است افزایش یا کاهش دور، فرآیند برش را از یک محدوده ناپایدار خارج کند. همچنین در قطعات نامتعادل، افزایش دور معمولا نیروهای ناشی از نامیزانی را بیشتر می کند.

چرا هنگام داخل تراشی CNC لرزش بیشتر می شود؟

در داخل تراشی، طول بیرون زدگی بورینگ بار و محدودیت فضای ابزار می تواند صلبیت را کاهش دهد. انتخاب میله مناسب، کوتاه کردن بیرون زدگی و استفاده از ابزار ضد ارتعاش در شرایط لازم به کاهش این مشکل کمک می کند.

علت ایجاد خطوط موج دار روی سطح قطعه تراشکاری چیست؟

خطوط موج دار منظم می توانند نشانه چتر باشند. با این حال، آثار پیشروی ابزار، نامیزانی، خطای هندسی یا مشکل اینسرت نیز ممکن است الگوهای متفاوتی روی سطح ایجاد کنند. برای تشخیص دقیق باید ظاهر سطح همراه با صدا و شرایط برش بررسی شود.

آیا تعویض اینسرت لرزش دستگاه تراش را برطرف می کند؟

اگر مشکل ناشی از کندی، لب پریدگی یا هندسه نامناسب ابزار باشد، تعویض اینسرت موثر است. اما وقتی علت اصلی لقی دستگاه، ضعف مهار قطعه یا ناپایداری دینامیکی باشد، تعویض ابزار به تنهایی کافی نیست.

چگونه لرزش شفت های بلند را کاهش دهیم؟

کاهش طول آزاد قطعه، استفاده اصولی از مرغک یا لینت، اصلاح نیروهای برشی و انتخاب ابزار مناسب از راهکارهای اصلی هستند. میزان پشتیبانی باید با قطر، طول، هندسه و حساسیت ابعادی شفت هماهنگ باشد.

جمع بندی؛ برای رفع لرزش CNC از کجا شروع کنیم؟

لرزش قطعه در تراشکاری CNC می تواند نتیجه ضعف مهار، انعطاف قطعه، تنظیمات نامناسب برش یا مشکلات فنی دستگاه باشد. مهم ترین اصل این است که پیش از تغییر گسترده برنامه یا تعویض قطعات مکانیکی، منبع ارتعاش شناسایی شود.

بررسی وضعیت سه نظام، کوتاه کردن بیرون زدگی ابزار، کنترل سلامت اینسرت و آزمون تغییرات محدود و مستند در پارامترهای برش، مسیر مناسبی برای شروع عیب یابی است. اگر لرزش همچنان ادامه پیدا کند، بررسی تخصصی سیستم مکانیکی و دینامیکی دستگاه ضرورت دارد.

در تولید سری، کنترل پایداری از همان قطعه اول اهمیت زیادی دارد. یک فرآیند برش پایدار نه تنها پرداخت سطح و دقت ابعادی بهتری ایجاد می کند، بلکه از توقف های غیرضروری، مصرف زیاد ابزار و افزایش ضایعات نیز جلوگیری خواهد کرد.
علت شکستن قلاویز داخل قطعه چیست؟ راه‌های پیشگیری

در فرآیند قلاویزکاری، ابزار باید هم‌زمان با چرخش، در راستای محور سوراخ پیشروی کند و دندانه‌های رزوه را ایجاد کند. اگر شرایط برش مناسب نباشد، گشتاور مورد نیاز افزایش پیدا می‌کند و ممکن است بدنه قلاویز یا لبه‌های برشی آن بشکنند. این مشکل به‌خصوص در قطعات استیل، سوراخ‌های کور، رزوه‌های کوچک و تولید سری اهمیت بیشتری دارد.در واقع شکستن قلاویز همیشه به معنی بی‌کیفیت بودن ابزار نیست. حتی یک قلاویز مرغوب هم اگر وارد سوراخی با قطر نامناسب شود یا براده‌ها در مسیر آن جمع شوند، ممکن است بشکند. به همین دلیل، بررسی شرایط سوراخکاری اولیه به‌اندازه انتخاب خود قلاویز اهمیت دارد.

سه موردی که قبل از تعویض قلاویز باید بررسی کنید

۰۱. قطر سوراخ

آیا قطر مته اولیه با اندازه و گام رزوه متناسب بوده است؟

۰۲. تخلیه براده

آیا براده‌ها مسیر خروج مناسب دارند یا داخل سوراخ فشرده می‌شوند؟

۰۳. نوع قلاویز

آیا هندسه ابزار برای جنس قطعه و سوراخ کور یا عبوری مناسب است؟

مهم‌ترین دلایل شکستن قلاویز هنگام رزوه‌زنی

برای پیدا کردن علت شکست، بهتر است ابتدا مشخص کنیم قلاویز در چه مرحله‌ای آسیب دیده است. شکستن در لحظه ورود، در عمق سوراخ یا هنگام برگشت، سرنخ‌های متفاوتی به ما می‌دهد. عوامل زیر از رایج‌ترین مشکلات فنی قلاویزکاری هستند.

۱. کوچک بودن قطر سوراخ اولیه

یکی از اصلی‌ترین دلایل شکستن قلاویز، انتخاب مته‌ای با قطر کمتر از مقدار مورد نیاز است. وقتی سوراخ کوچک باشد، قلاویز باید حجم بیشتری از فلز را بردارد. در نتیجه فشار روی دندانه‌های برشی افزایش پیدا می‌کند و احتمال گیر کردن یا شکستن ابزار بیشتر می‌شود.

برای مثال، قطر رایج مته اولیه برای رزوه متریک M6 با گام ۱ میلی‌متر، برابر ۵ میلی‌متر است. اگر بدون محاسبه صحیح از مته کوچک‌تری استفاده شود، بار برش افزایش پیدا می‌کند. از طرف دیگر، سوراخ بیش از حد بزرگ هم می‌تواند باعث ایجاد رزوه کم‌عمق و کاهش استحکام اتصال شود.

برای انتخاب قطر مناسب، بهتر است قبل از شروع عملیات از جدول قطر مته قلاویز استفاده کنید. این جدول اندازه‌های پرکاربرد رزوه متریک را در اختیار شما قرار می‌دهد.

۲. جمع شدن براده داخل سوراخ

هنگام قلاویز زنی برشی، دندانه‌های ابزار مقداری از فلز را جدا می‌کنند. اگر این براده‌ها به‌درستی از سوراخ خارج نشوند، میان قلاویز و دیواره قطعه گیر می‌کنند. در چنین شرایطی ابزار برای ادامه حرکت به گشتاور بیشتری نیاز دارد و ممکن است لبه‌های برشی آسیب ببینند یا قلاویز بشکند.

این مشکل در سوراخ‌های کور بیشتر دیده می‌شود؛ زیرا براده‌ها راه خروج از انتهای سوراخ را ندارند. قلاویزهای شیار مارپیچ مناسب سوراخ کور می‌توانند در بسیاری از متریال‌های براده‌بلند، تراشه‌ها را به سمت دهانه سوراخ هدایت کنند.

۳. برخورد قلاویز با کف سوراخ کور

در سوراخ کور، عمق سوراخکاری اولیه باید با عمق رزوه مورد نیاز و طول قسمت راهنمای برشی قلاویز هماهنگ باشد. اگر قلاویز پیش از تکمیل عملیات به کف سوراخ برسد، امکان ادامه حرکت محوری ندارد؛ اما چرخش یا پیشروی دستگاه ممکن است همچنان نیروی زیادی به آن وارد کند.

نتیجه چنین وضعیتی می‌تواند شکست ناگهانی ابزار باشد. برای پیشگیری، باید عمق واقعی سوراخ، فضای لازم برای نوک قلاویز و براده‌ها و نقطه برگشت ابزار بررسی شود.

۴. استفاده از قلاویز نامناسب برای جنس قطعه

قلاویز مناسب آلومینیوم لزوماً بهترین انتخاب برای فولاد ضدزنگ نیست. هر متریال از نظر سختی، انعطاف‌پذیری، رفتار براده و اصطکاک شرایط متفاوتی دارد. برای مثال، بعضی فولادهای ضدزنگ تمایل به کارسختی دارند و اگر ابزار به‌درستی برش ندهد، شرایط ماشینکاری دشوارتر می‌شود.

علاوه بر جنس ابزار، هندسه شیار، زاویه برش، پوشش و وضعیت تیزی لبه‌ها نیز مهم است. استفاده از قلاویز کند یا دارای لب‌پریدگی، فشار برش را افزایش می‌دهد و ممکن است شکست ابزار را تسریع کند.

۵. روانکاری و خنک‌کاری نامناسب

روانکار مناسب اصطکاک میان قلاویز و سطح رزوه را کاهش می‌دهد و به کنترل حرارت و خروج براده کمک می‌کند. در صورت کمبود روانکار یا استفاده از سیال نامتناسب، احتمال چسبیدن براده، سایش ابزار و افزایش گشتاور وجود دارد.

نوع روانکار باید با جنس قطعه و ابزار سازگار باشد. استفاده از یک روغن ثابت برای همه فلزات یا افزایش بی‌حساب مقدار روانکار، راه‌حل مناسبی نیست. مهم‌تر از حجم سیال، رسیدن مؤثر آن به محل برش است.

۶. تنظیم نادرست سرعت و پیشروی دستگاه

در قلاویزکاری ماشینی، سرعت اسپیندل و پیشروی ابزار باید با گام رزوه و شرایط برش هماهنگ باشند. اگر سرعت بیش از حد مناسب باشد، سایش و حرارت افزایش پیدا می‌کند. ناهماهنگی پیشروی محوری با چرخش قلاویز نیز ممکن است نیروی کششی یا فشاری اضافی ایجاد کند.

در قلاویزکاری CNC با رزوه تک‌راهه، پیشروی محوری در هر دور باید با گام رزوه سازگار باشد. تنظیمات دقیق باید مطابق نوع کنترلر، ابزارگیر و توصیه سازنده ابزار انجام شود. همچنین هماهنگی چرخش و حرکت محور هنگام برگشت اهمیت دارد.

برای آشنایی بیشتر با فرآیند ماشینکاری و کاربرد دستگاه‌های کنترل عددی می‌توانید مقاله دستگاه تراش سی ان سی CNC را مطالعه کنید.

۷. کج وارد شدن قلاویز و هم‌محور نبودن ابزار

اگر محور قلاویز با محور سوراخ هم‌راستا نباشد، فشار به‌صورت یکنواخت میان دندانه‌های ابزار توزیع نمی‌شود. این مشکل می‌تواند در اثر مهار نامناسب قطعه، لنگی ابزارگیر، پخ نامناسب دهانه سوراخ یا خطای موقعیت سوراخ ایجاد شود.

در قلاویزکاری دستی، استفاده از راهنمای مناسب و شروع صحیح ابزار اهمیت زیادی دارد. در روش ماشینی نیز وضعیت ابزارگیر، فیکسچر و هم‌محوری باید کنترل شود.

۸. اعمال نیروی بیش از حد هنگام قلاویزکاری دستی

اگر قلاویز در سوراخ گیر کرده باشد، وارد کردن نیروی بیشتر با دسته قلاویز معمولاً مشکل را برطرف نمی‌کند؛ بلکه احتمال شکست ابزار را بالا می‌برد. در روش دستی، هنگام افزایش غیرعادی مقاومت باید کار متوقف شود و علت گیرکردن بررسی شود.

در قلاویزهای دستی براده‌بردار، حرکت برگشتی کنترل‌شده در صورت توصیه سازنده می‌تواند به شکستن براده کمک کند. با این حال این روش نباید بدون توجه به نوع قلاویز به عملیات اتوماتیک یا قلاویزهای فرم‌دهنده تعمیم داده شود.

جدول عیب‌یابی شکستن قلاویز داخل قطعه

زمان وقوع شکست می‌تواند به پیدا کردن علت کمک کند. جدول زیر مهم‌ترین نشانه‌ها و مواردی را که باید بررسی شوند نشان می‌دهد. البته هیچ نشانه‌ای به‌تنهایی تشخیص قطعی نیست و ممکن است چند عامل هم‌زمان وجود داشته باشند.

نشانه مشکل علت احتمالی اقدام پیشنهادی
شکستن هنگام ورود ناهم‌محوری، پخ نامناسب، قطر سوراخ اشتباه کنترل دهانه سوراخ، ابزارگیر و اندازه مته
گیرکردن در عمق سوراخ انباشت براده یا برخورد ابزار با کف بررسی تخلیه براده و عمق مجاز حرکت
شکستن هنگام برگشت گیرکردن براده، مشکل ابزارگیر یا ناهماهنگی حرکت کنترل سیکل برگشت، ابزارگیر و مسیر براده
شکست مکرر روی استیل ابزار نامناسب، کارسختی، روانکاری ضعیف بازبینی نوع قلاویز و پارامترهای برش
افزایش تدریجی گشتاور سایش ابزار، چسبیدن براده یا روانکاری ناکافی بررسی لبه ابزار، سیال و شرایط براده‌برداری

قطر مته مناسب چه تأثیری در جلوگیری از شکستن قلاویز دارد؟

انتخاب قطر مته یکی از اولین اقدامات پیشگیرانه در قلاویزکاری است. برای بسیاری از رزوه‌های متریک معمولی که به روش برشی ایجاد می‌شوند، می‌توان از رابطه تقریبی «قطر اسمی رزوه منهای گام رزوه» برای برآورد قطر سوراخ اولیه استفاده کرد.

برای مثال، در رزوه M8 با گام ۱٫۲۵ میلی‌متر، قطر محاسباتی سوراخ ۶٫۷۵ میلی‌متر می‌شود و مته رایج ۶٫۸ میلی‌متری استفاده می‌شود.

رزوه متریک گام رزوه مته رایج اولیه
M4 ۰٫۷ میلی‌متر ۳٫۳ میلی‌متر
M5 ۰٫۸ میلی‌متر ۴٫۲ میلی‌متر
M6 ۱ میلی‌متر ۵ میلی‌متر
M8 ۱٫۲۵ میلی‌متر ۶٫۸ میلی‌متر
M10 ۱٫۵ میلی‌متر ۸٫۵ میلی‌متر

این مقادیر مربوط به رزوه‌های متریک با گام معمول و قلاویز برشی هستند. برای رزوه‌های گام‌ریز، قلاویزهای فرم‌دهنده و کاربردهای خاص باید جدول و توصیه سازنده ابزار ملاک قرار گیرد.

قلاویز سوراخ کور با سوراخ عبوری چه تفاوتی دارد؟

سوراخ کور

انتهای سوراخ بسته است. باید فضای کافی برای حرکت قسمت راهنمای ابزار و براده‌ها وجود داشته باشد. برای بسیاری از فلزات براده‌بلند، قلاویز شیار مارپیچ مناسب‌تر است.

سوراخ عبوری

سوراخ از قطعه عبور می‌کند و امکان خروج براده از انتهای آن وجود دارد. قلاویز Spiral Point در شرایط مناسب می‌تواند براده را به سمت خروجی سوراخ هدایت کند.

اگر قلاویز داخل قطعه شکست، چه کار کنیم؟

اولین واکنش هنگام گیرکردن قلاویز معمولاً تلاش برای چرخاندن بیشتر آن است؛ اما این کار ممکن است قسمت باقی‌مانده ابزار را محکم‌تر داخل سوراخ گیر بیندازد و به رزوه آسیب بزند.

اگر قلاویز داخل قطعه شکست، پیش از هر اقدامی باید دستگاه متوقف و مطابق دستورالعمل ایمنی آن ایمن شود. سپس وضعیت شکست، جنس قطعه، قطر سوراخ و میزان دسترسی به قسمت باقی‌مانده ابزار بررسی شود.

روش‌های بررسی و خارج کردن قلاویز شکسته

  • بررسی قسمت بیرون‌مانده ابزار: اگر بخش قابل‌توجهی از قلاویز بیرون باشد، متخصص می‌تواند امکان خارج کردن کنترل‌شده آن را بررسی کند.
  • استفاده از قلاویزکش: در بعضی شکستگی‌ها، ابزار مخصوص می‌تواند از شیارهای قلاویز برای خارج کردن آن استفاده کند.
  • روش‌های ماشینکاری تخصصی: برای قطعات خاص ممکن است از ابزارهای کاربایدی و تجهیزات دقیق استفاده شود.
  • فرسایش جرقه‌ای یا EDM: برای برخی قطعات حساس، تجهیزات EDM می‌توانند بدون وارد کردن گشتاور شدید به قطعه، بخش شکسته ابزار را فرسایش دهند.

انتخاب روش خارج کردن قلاویز به سختی ابزار، محل شکست، ارزش قطعه و شرایط دسترسی بستگی دارد. سوراخکاری یا ضربه زدن بدون ابزار و تجربه مناسب می‌تواند رزوه را از بین ببرد؛ بنابراین برای قطعات صنعتی گران‌قیمت، بررسی تخصصی قبل از اقدام ضروری است.

چگونه از شکستن قلاویز در تولید سری جلوگیری کنیم؟

در یک کارگاه تولیدی، شکستن یک قلاویز فقط هزینه تعویض ابزار نیست. توقف دستگاه، آسیب احتمالی قطعه و زمان لازم برای تنظیم مجدد می‌تواند هزینه سفارش را افزایش دهد. این مسئله هنگام تولید تعداد زیادی قطعه مشابه اهمیت بیشتری پیدا می‌کند.

برای کاهش احتمال تکرار مشکل، بهتر است در ابتدای تولید یک قطعه نمونه ساخته و کنترل شود. سپس در طول تولید، شرایط ابزار، گشتاور، کیفیت رزوه و تغییرات احتمالی ماشینکاری بررسی شود.

چک‌لیست پیشگیری از شکست قلاویز

✓ بررسی قطر و عمق سوراخ اولیه
✓ انتخاب قلاویز متناسب با متریال
✓ کنترل هم‌محوری ابزار و قطعه
✓ انتخاب روانکار مناسب
✓ اطمینان از تخلیه صحیح براده
✓ کنترل سرعت و پیشروی
✓ بررسی سایش و لب‌پریدگی ابزار
✓ کنترل کیفیت رزوه نمونه اولیه

انتخاب روش مناسب قلاویزکاری برای قطعات صنعتی

در سفارش‌های صنعتی، همیشه یک روش ثابت برای رزوه‌زنی بهترین انتخاب نیست. قلاویز دستی برای تعمیرات و کارهای محدود کاربرد دارد؛ اما در تولید قطعات مشابه، روش ماشینی یا CNC می‌تواند کنترل بهتری بر حرکت ابزار و تکرارپذیری ایجاد کند.

برای مثال، هنگام تولید بوش یا اتصالات رزوه‌دار در تعداد بالا، استفاده از تجهیزات مناسب به کاهش تغییرات ابعادی و کنترل فرآیند کمک می‌کند. در برخی متریال‌های شکل‌پذیر نیز قلاویزهای فرم‌دهنده می‌توانند بدون تولید براده، رزوه داخلی ایجاد کنند؛ البته قطر سوراخ اولیه و شرایط روانکاری آن‌ها با قلاویزهای برشی متفاوت است.

در مجموعه سری تراشی کریمان، خدمات قلاویز زنی و حدیده کاری قطعات صنعتی بر اساس نقشه، جنس قطعه، مشخصات رزوه و تیراژ سفارش قابل بررسی است. انتخاب روش مناسب از ابتدای پروژه می‌تواند احتمال خطا و دوباره‌کاری را کاهش دهد.

برای آشنایی با مجموعه خدمات تولید قطعات نیز می‌توانید صفحه خدمات سری تراشی کریمان را مشاهده کنید.

مشاوره و بررسی سفارش صنعتی

برای تولید قطعات رزوه‌دار دقیق، از مرحله انتخاب روش شروع کنید

اگر برای تولید قطعات فولادی، استیل، برنجی یا آلومینیومی به خدمات قلاویزکاری نیاز دارید، مشخصات رزوه، تیراژ و نقشه قطعه را برای بررسی فنی در اختیار مجموعه سری تراشی کریمان قرار دهید.

سوالات متداول درباره علت شکستن قلاویز

چرا قلاویز داخل سوراخ می‌شکند؟
علت‌های رایج شامل کوچک بودن سوراخ اولیه، تجمع براده، روانکاری ناکافی، انتخاب قلاویز نامناسب، ورود کج ابزار و برخورد آن به کف سوراخ کور است.
چرا قلاویز هنگام برگشت می‌شکند؟
گیرکردن براده میان دندانه‌ها، آسیب لبه ابزار، مشکل ابزارگیر یا ناهماهنگی حرکت محوری و چرخش هنگام برگشت می‌تواند باعث شکست قلاویز شود.
آیا استفاده از روغن مانع شکستن قلاویز می‌شود؟
روانکار مناسب اصطکاک، چسبندگی براده و حرارت را کاهش می‌دهد و می‌تواند خطر شکست را کمتر کند؛ اما جایگزین انتخاب صحیح مته، ابزار و تنظیمات دستگاه نیست.
برای سوراخ کور چه نوع قلاویزی مناسب است؟
برای بسیاری از فلزات براده‌بلند، قلاویز شیار مارپیچ با قابلیت انتقال براده به سمت دهانه سوراخ انتخاب مناسبی است. نوع نهایی ابزار باید با جنس قطعه، عمق سوراخ و شرایط برش هماهنگ باشد.
آیا قلاویز شکسته را می‌توان از قطعه خارج کرد؟
در بعضی موارد بله. روش خارج کردن به محل شکست، جنس قلاویز، دسترسی به ابزار و حساسیت قطعه بستگی دارد. برای قطعات ارزشمند، روش‌هایی مانند قلاویزکش تخصصی یا EDM ممکن است مناسب باشند.
برای جلوگیری از شکستن قلاویز در استیل چه باید کرد؟
انتخاب قلاویز مناسب گرید استیل، کنترل قطر سوراخ، تنظیم صحیح سرعت برش، روانکاری مؤثر و جلوگیری از مالش و کارسختی سطح از اقدامات مهم هستند.

جمع‌بندی

علت شکستن قلاویز داخل قطعه معمولاً به یک عامل محدود نمی‌شود. قطر اشتباه سوراخ، تجمع براده، برخورد ابزار با کف سوراخ کور، انتخاب قلاویز نامناسب و خطای هم‌محوری همگی می‌توانند باعث افزایش فشار و شکست ابزار شوند.

بهترین روش پیشگیری، بررسی کامل شرایط قبل از قلاویزکاری و کنترل فرآیند در طول تولید است. در سفارش‌های سری تراشی نیز انتخاب دستگاه و ابزار مناسب، کنترل نمونه اولیه و پایش کیفیت رزوه به کاهش ضایعات و تولید قطعات قابل اعتماد کمک می‌کند.

ساخت شفت صنعتی طبق نقشه؛ مراحل تولید و نکات سفارش

شفت صنعتی یکی از قطعات مهم در ماشین آلات، تجهیزات مکانیکی، خطوط تولید، گیربکس ها، پمپ ها، موتورهای صنعتی و مجموعه های دوار است. این قطعه معمولا برای انتقال نیرو، نگهداری قطعات چرخان، ایجاد محور حرکت یا اتصال بین بخش های مختلف یک سیستم مکانیکی استفاده می شود. به همین دلیل، دقت در ابعاد، جنس، تلرانس، کیفیت سطح و روش تولید شفت اهمیت زیادی دارد.

برای ساخت شفت صنعتی، فقط اعلام طول و قطر کلی کافی نیست. در بسیاری از سفارش ها باید محل پله ها، نوع رزوه، شیار خار، قطرهای مختلف، کیفیت سطح، جنس متریال و تعداد سفارش مشخص باشد. در این مقاله از سری تراشی کریمان بررسی می کنیم ساخت شفت طبق نقشه چگونه انجام می شود، چه اطلاعاتی برای سفارش لازم است، چه روشی برای تولید مناسب تر است و قبل از استعلام چه نکاتی باید آماده شود.

برای سفارش ساخت شفت صنعتی چه چیزی آماده کنیم؟

نقشه یا نمونه شفت، جنس متریال، قطرها، طول کلی، محل پله ها، رزوه، شیار، تلرانس، کیفیت سطح و تعداد سفارش باید تا حد امکان مشخص باشد تا روش تولید، قیمت و زمان تحویل دقیق تر برآورد شود.

شفت صنعتی چیست و در چه بخش هایی استفاده می شود؟

شفت صنعتی یک قطعه محوری است که معمولا به صورت استوانه ای تولید می شود و در انتقال حرکت دورانی، نگهداری قطعات، نصب چرخ دنده، پولی، کوپلینگ، بلبرینگ یا سایر اجزای مکانیکی نقش دارد. این قطعه ممکن است ساده باشد یا چندین قطر مختلف، پله، شیار، رزوه، جای خار یا سوراخ داشته باشد.

شفت ها در صنایع مختلف مانند ماشین سازی، خودروسازی، تجهیزات کشاورزی، پمپ سازی، تولید قطعات صنعتی، خطوط انتقال و دستگاه های مکانیکی استفاده می شوند. اگر شفت با دقت مناسب تولید نشود، ممکن است باعث لرزش، لقی، سایش، خرابی یاتاقان یا کاهش عمر مجموعه شود.

چه اطلاعاتی برای سفارش ساخت شفت صنعتی لازم است؟

برای سفارش ساخت شفت صنعتی باید اطلاعات فنی قطعه تا حد امکان کامل ارسال شود. اگر نقشه دقیق وجود داشته باشد، برآورد قیمت، انتخاب روش تولید و کنترل کیفیت با دقت بیشتری انجام می شود. اگر نقشه آماده نیست، ارسال نمونه فیزیکی یا عکس همراه با ابعاد اصلی نیز می تواند برای بررسی اولیه کمک کننده باشد.

✓

چک لیست اطلاعات لازم برای ساخت شفت

قبل از استعلام، این موارد را آماده کنید.

01نقشه یا نمونه شفت
02قطرهای مختلف شفت
03طول کلی قطعه
04محل پله ها و شیارها
05نوع رزوه یا جای خار
06جنس متریال
07تلرانس قطرها
08تعداد سفارش و زمان تحویل

بررسی نقشه شفت صنعتی قبل از تولید

نقشه شفت صنعتی باید جزئیات کافی برای ساخت داشته باشد. در نقشه باید قطر هر بخش، طول هر پله، شعاع گوشه ها، پخ ابتدا و انتها، محل شیار خار، نوع رزوه، کیفیت سطح و تلرانس ها مشخص شود. اگر شفت قرار است در مجموعه ای حساس نصب شود، باید ابعاد مونتاژی و محل تماس با بلبرینگ یا قطعات دیگر نیز مشخص باشد.

در شفت های دوار، هم محوری و کیفیت سطح اهمیت زیادی دارد. اگر محور قطعه درست کنترل نشود، ممکن است هنگام کارکرد باعث لرزش یا افزایش فشار روی یاتاقان ها شود. به همین دلیل، بررسی نقشه قبل از شروع تولید یکی از مهم ترین مراحل ساخت شفت است.

نکته فنی در ساخت شفت

اگر شفت با بلبرینگ، چرخ دنده، کوپلینگ یا قطعه دوار دیگر درگیر می شود، تلرانس قطر و کیفیت سطح آن باید دقیق تر بررسی شود. در این شرایط، اعلام فقط قطر اسمی برای تولید کافی نیست.

ساخت شفت صنعتی طبق نقشه؛ مراحل تولید و نکات سفارش

انتخاب جنس مناسب برای ساخت شفت صنعتی

جنس شفت باید بر اساس فشار کاری، سرعت دوران، محیط استفاده، مقاومت مورد نیاز، خوردگی، وزن قطعه و هزینه تولید انتخاب شود. انتخاب جنس نامناسب می تواند باعث خم شدن، سایش، شکست، خوردگی یا کاهش عمر قطعه شود.

جنس شفت کاربرد رایج مزیت اصلی نکته مهم
فولاد شفت های مقاوم و صنعتی استحکام بالا نیازمند کنترل ابزار و تلرانس دقیق است.
استیل محیط مرطوب یا خورنده مقاومت به خوردگی هزینه تولید و زمان ماشین کاری بیشتر است.
آلومینیوم قطعات سبک وزن کم و تولید سریع تر برای فشارهای بالا باید بررسی شود.
برنج قطعات خاص و سبک تر ماشین کاری خوب برای شفت های تحت بار سنگین همیشه مناسب نیست.
فولاد آلیاژی شفت های حساس و مقاوم دوام و مقاومت بیشتر ممکن است عملیات حرارتی نیاز داشته باشد.

در بسیاری از سفارش ها، شفت فولادی برای قطعات صنعتی مقاوم و شفت استیل برای محیط های مرطوب، خورنده یا بهداشتی انتخاب می شود. اگر وزن پایین اهمیت داشته باشد، آلومینیوم نیز قابل بررسی است.

مراحل ساخت شفت صنعتی طبق نقشه

ساخت شفت طبق نقشه معمولا طی چند مرحله انجام می شود. هر مرحله باید با توجه به جنس قطعه، تلرانس، شکل شفت و تعداد سفارش برنامه ریزی شود تا خروجی نهایی با نیاز فنی مشتری هماهنگ باشد.

۱. بررسی نقشه و مشخصات فنی

در مرحله اول، نقشه، نمونه، جنس متریال، تلرانس، تیراژ، کاربرد قطعه و عملیات تکمیلی بررسی می شود. در این مرحله مشخص می گردد که شفت با تراشکاری معمولی، CNC، سری تراشی یا روش ترکیبی تولید شود.

۲. انتخاب متریال مناسب

متریال خام باید با توجه به فشار کاری، سرعت چرخش، مقاومت مورد نیاز و شرایط محیطی انتخاب شود. انتخاب متریال صحیح در کیفیت، عمر قطعه و قیمت نهایی تاثیر مستقیم دارد.

۳. برش متریال خام

میلگرد یا قطعه خام بر اساس طول مورد نیاز و مقدار اضافه برای ماشین کاری آماده می شود. در این مرحله باید پرت متریال و فضای لازم برای بستن قطعه نیز در نظر گرفته شود.

۴. تراشکاری اولیه شفت

در این مرحله قطرهای اصلی، پله ها و فرم کلی شفت ایجاد می شود. اگر قطعه چند قطر مختلف داشته باشد، ترتیب تراشکاری و کنترل ابعاد اهمیت بیشتری پیدا می کند.

۵. اجرای شیار، رزوه یا جای خار

اگر شفت دارای شیار خار، رزوه خارجی، سوراخ، پخ، شیار روغن کاری یا فرم خاص باشد، عملیات تکمیلی مطابق نقشه انجام می شود. در شفت رزوه دار و شفت شیاردار، دقت محل عملیات اهمیت زیادی دارد.

۶. پرداخت نهایی و کنترل کیفیت

در پایان، ابعاد حساس، تلرانس قطرها، هم محوری، کیفیت سطح و جزئیات نقشه بررسی می شود. اگر شفت برای مونتاژ دقیق استفاده شود، کنترل کیفیت مرحله ای اهمیت بیشتری دارد.

ساخت شفت با CNC چه زمانی مناسب است؟

اگر شفت دارای تلرانس دقیق، چند قطر متفاوت، فرم پله ای، رزوه، شیار یا نیاز به تکرارپذیری بالا باشد، استفاده از دستگاه تراش سی ان سی CNC می تواند برای کنترل ابعاد و کیفیت تولید انتخاب مناسبی باشد. این روش برای شفت هایی که باید مطابق نقشه و با تکرارپذیری بالا ساخته شوند، ارزش بررسی دارد.

در تولید شفت CNC، مسیر ابزار، ترتیب عملیات، سرعت ماشین کاری و کنترل ابعاد باید دقیق تنظیم شود. این موضوع برای شفت های پله ای، شفت های رزوه دار و قطعاتی که چند سطح حساس دارند اهمیت بیشتری دارد.

ساخت شفت صنعتی طبق نقشه؛ مراحل تولید و نکات سفارش

تفاوت ساخت شفت با تراشکاری معمولی، CNC و سری تراشی

انتخاب روش تولید باید بر اساس تعداد سفارش، دقت مورد نیاز، پیچیدگی قطعه و هزینه نهایی انجام شود. هیچ روشی برای همه سفارش ها بهترین انتخاب نیست؛ بلکه باید شرایط قطعه بررسی شود.

روش تولید مناسب برای مزیت محدودیت
تراشکاری معمولی نمونه سازی و تعداد کم انعطاف بالا سرعت کمتر در تیراژ بالا
CNC شفت دقیق و چند مرحله ای دقت و تکرارپذیری بالا هزینه تنظیم اولیه
سری تراشی شفت های ساده و تیراژ بالا کاهش هزینه واحد مناسب نبودن برای تغییرات زیاد طراحی

برای بررسی روش مناسب تولید، صفحه خدمات تراشکاری قطعات صنعتی می تواند دید بهتری درباره فرآیند ساخت قطعات فلزی و صنعتی بدهد.

چه شفت هایی برای تولید سری مناسب هستند؟

شفت هایی که طراحی ثابت، ابعاد تکراری و تیراژ مناسب دارند، برای تولید سری قابل بررسی هستند. اگر هر بار نقشه تغییر کند یا قطعه پیچیدگی زیادی داشته باشد، تولید سری ممکن است اقتصادی نباشد.

برای شفت های ساده، کوتاه، پله ای با طراحی ثابت، رزوه دار تکراری یا مصرفی، بررسی خدمات سری تراشی در تهران می تواند برای کاهش هزینه تولید و افزایش یکنواختی خروجی مناسب باشد.

شفت ساده

مناسب برای تولید تکراری با قطر و طول ثابت.

شفت پله ای

اگر طراحی ثابت باشد، تولید سری آن قابل بررسی است.

شفت رزوه دار

برای سفارش های تکراری با رزوه ثابت مناسب است.

شفت کوتاه مصرفی

در تیراژ بالا می تواند از نظر هزینه مناسب تر شود.

چه عواملی روی قیمت ساخت شفت صنعتی اثر دارد؟

قیمت تولید شفت صنعتی به عوامل مختلفی وابسته است. گاهی دو شفت از نظر ظاهر شبیه هم هستند، اما به دلیل تفاوت در جنس، تلرانس، طول، تعداد پله ها یا عملیات تکمیلی، قیمت کاملا متفاوتی دارند.

عامل موثر تاثیر روی قیمت توضیح
جنس متریال زیاد فولاد، استیل، آلومینیوم و آلیاژها هزینه متفاوت دارند.
طول و قطر شفت زیاد روی مقدار متریال و زمان ماشین کاری اثر مستقیم دارد.
تلرانس زیاد تلرانس دقیق نیازمند کنترل بیشتر و زمان بالاتر است.
شیار یا رزوه متوسط تا زیاد عملیات تکمیلی زمان تولید را افزایش می دهد.
تیراژ سفارش زیاد در تیراژ بالا هزینه ثابت تولید روی تعداد بیشتری قطعه تقسیم می شود.

برای استعلام ساخت شفت چه اطلاعاتی ارسال کنیم؟

برای استعلام ساخت شفت بهتر است نقشه یا نمونه قطعه همراه با اطلاعات فنی ارسال شود. اگر نقشه کامل ندارید، عکس واضح همراه با اندازه های اصلی می تواند برای شروع بررسی مفید باشد؛ اما برای ساخت دقیق، نقشه فنی بهترین گزینه است.

اطلاعات لازم برای استعلام شفت

  • نقشه یا نمونه شفت
  • جنس متریال
  • طول کلی قطعه
  • قطر هر بخش از شفت
  • محل پله ها، رزوه و شیار
  • تلرانس و کیفیت سطح
  • تعداد سفارش
  • زمان تحویل مورد انتظار

اشتباهات رایج در سفارش ساخت شفت صنعتی

بعضی خطاها در سفارش شفت می توانند باعث افزایش قیمت، دوباره کاری یا تولید قطعه نامناسب شوند. مهم ترین مشکل زمانی ایجاد می شود که اطلاعات عملکردی شفت مشخص نباشد و فقط ظاهر قطعه ملاک قرار گیرد.

اشتباه رایج نتیجه احتمالی راه حل پیشنهادی
اعلام نکردن تلرانس قطرها لقی، گیرکردن یا مشکل در مونتاژ قطرهای حساس و تلرانس آنها مشخص شود.
مشخص نکردن محل شیار خار خطا در نصب قطعات جانبی محل، عرض و عمق شیار در نقشه نوشته شود.
انتخاب جنس نامناسب سایش، خم شدن یا شکست قطعه جنس بر اساس فشار کاری و محیط انتخاب شود.
بی توجهی به هم محوری لرزش و خرابی زودهنگام در قطعات دوار، هم محوری کنترل شود.

برای ساخت شفت صنعتی نیاز به استعلام دارید؟

نقشه، نمونه یا مشخصات شفت را ارسال کنید تا روش تولید، جنس مناسب، زمان ساخت و قیمت بر اساس ابعاد، تلرانس، تیراژ و عملیات مورد نیاز بررسی شود.

ارسال درخواست ساخت شفت

سوالات متداول درباره سفارش ساخت شفت صنعتی

برای سفارش ساخت شفت صنعتی چه اطلاعاتی لازم است؟
نقشه یا نمونه شفت، جنس متریال، طول کلی، قطر هر بخش، محل پله ها، شیار، رزوه، تلرانس، کیفیت سطح، تعداد سفارش و زمان تحویل از اطلاعات اصلی هستند.
بهترین جنس برای ساخت شفت صنعتی چیست؟
بهترین جنس به کاربرد قطعه بستگی دارد. فولاد برای استحکام، استیل برای مقاومت به خوردگی و آلومینیوم برای وزن کمتر قابل بررسی است.
ساخت شفت با CNC چه زمانی مناسب است؟
زمانی که شفت دارای تلرانس دقیق، چند قطر متفاوت، شیار، رزوه یا نیاز به تکرارپذیری بالا باشد، CNC می تواند گزینه مناسبی باشد.
آیا بدون نقشه هم امکان ساخت شفت وجود دارد؟
در بسیاری از موارد با ارسال نمونه فیزیکی یا عکس همراه با ابعاد اصلی امکان بررسی وجود دارد؛ اما برای تولید دقیق، نقشه فنی بهترین گزینه است.
تفاوت ساخت شفت با تراشکاری معمولی و CNC چیست؟
تراشکاری معمولی برای تعداد کم و قطعات ساده مناسب است؛ اما CNC برای شفت های دقیق، چند مرحله ای و قابل تکرار انتخاب بهتری است.

جمع بندی

ساخت شفت صنعتی طبق نقشه زمانی نتیجه دقیق و قابل اعتماد دارد که جنس، ابعاد، تلرانس، کیفیت سطح، محل شیار و رزوه و روش تولید از ابتدا درست مشخص شود. شفت قطعه ای مهم در بسیاری از مجموعه های مکانیکی است و خطای کوچک در ساخت آن می تواند روی عملکرد کل سیستم اثر بگذارد.

اگر شفت دارای فرم ساده و تیراژ بالا باشد، سری تراشی می تواند اقتصادی تر باشد. اگر قطعه دارای تلرانس دقیق، چند قطر متفاوت یا فرم پیچیده باشد، CNC انتخاب مناسب تری است. برای سفارش ساخت شفت، ارسال نقشه یا نمونه همراه با مشخصات فنی، بهترین راه برای دریافت قیمت و زمان تحویل دقیق است.

سفارش ساخت بوش صنعتی؛ انتخاب جنس، ابعاد و روش تولید

بوش صنعتی یکی از قطعات پرکاربرد در مجموعه های مکانیکی، ماشین آلات، تجهیزات تولیدی، اتصالات و قطعات مونتاژی است. ظاهر این قطعه معمولا ساده به نظر می رسد، اما اگر جنس، قطر داخلی، قطر خارجی، طول، تلرانس و کیفیت سطح آن درست انتخاب نشود، می تواند باعث لقی، گیرکردن، سایش، خرابی زودهنگام یا اختلال در عملکرد مجموعه شود.

در سری تراشی کریمان، بررسی بوش قبل از تولید بر اساس نقشه، نمونه، جنس متریال، تیراژ و کاربرد نهایی انجام می شود تا روش مناسب برای ساخت بوش صنعتی انتخاب شود. در این مقاله توضیح می دهیم برای سفارش ساخت بوش چه اطلاعاتی لازم است، چه جنس هایی برای بوش مناسب هستند، چه ابعادی باید در نقشه مشخص شود و چه زمانی تراشکاری، CNC یا دستگاه تراپ انتخاب بهتری است.

برای سفارش بوش صنعتی چه چیزی آماده کنیم؟

اگر نقشه، نمونه فیزیکی، جنس متریال، قطر داخلی، قطر خارجی، طول، تلرانس و تعداد مورد نیاز مشخص باشد، برآورد قیمت و انتخاب روش تولید با دقت بیشتری انجام می شود.

بوش صنعتی چیست و چه کاربردی دارد؟

بوش صنعتی معمولا قطعه ای استوانه ای است که برای هدایت حرکت، کاهش اصطکاک، محافظت از قطعات اصلی، فاصله گذاری، تنظیم لقی یا ایجاد محل عبور شفت و پین استفاده می شود. این قطعه می تواند ساده، فلنج دار، شیاردار، سوراخ دار، رزوه دار یا کاملا سفارشی باشد.

در بسیاری از ماشین آلات، بوش به عنوان یک قطعه واسط عمل می کند. یعنی به جای اینکه قطعه اصلی دچار سایش شود، بوش این فشار و اصطکاک را تحمل می کند و در صورت نیاز قابل تعویض است. به همین دلیل، انتخاب جنس و دقت ساخت بوش اهمیت زیادی دارد.

سفارش ساخت بوش صنعتی؛ انتخاب جنس، ابعاد و روش تولید

چه اطلاعاتی برای سفارش ساخت بوش صنعتی لازم است؟

برای سفارش ساخت بوش صنعتی، فقط اعلام نام قطعه کافی نیست. دو بوش با ظاهر مشابه ممکن است از نظر جنس، تلرانس، نوع کاربرد، کیفیت سطح و روش تولید کاملا متفاوت باشند. بنابراین قبل از استعلام، بهتر است مشخصات فنی بوش تا حد امکان کامل آماده شود.

✓

چک لیست اطلاعات لازم برای سفارش بوش

قبل از استعلام، این موارد را آماده کنید.

01قطر داخلی بوش
02قطر خارجی بوش
03طول کلی قطعه
04جنس متریال
05تلرانس قطرها
06وجود فلنج، شیار یا پخ
07تعداد مورد نیاز
08کاربرد قطعه در مجموعه

انتخاب جنس مناسب برای ساخت بوش صنعتی

جنس بوش باید بر اساس فشار کاری، میزان اصطکاک، سرعت حرکت، محیط استفاده، رطوبت، تماس با مواد خورنده و بودجه تولید انتخاب شود. انتخاب جنس نامناسب ممکن است باعث سایش سریع، خوردگی، ترک خوردگی یا کاهش عمر قطعه شود.

جنس بوش کاربرد رایج مزیت اصلی نکته مهم
برنج اتصالات، قطعات مصرفی، حرکت نرم ماشین کاری خوب و اصطکاک مناسب برای فشار خیلی سنگین باید بررسی شود.
فولاد قطعات صنعتی مقاوم استحکام بالا نیازمند ابزار و کنترل دقیق تر است.
استیل محیط مرطوب یا خورنده مقاومت به خوردگی هزینه و زمان ماشین کاری بیشتر است.
آلومینیوم قطعات سبک وزن کم و تولید سریع تر مقاومت سایشی آن باید بررسی شود.
چدن بوش های خاص صنعتی رفتار سایشی مناسب در برخی کاربردها شکنندگی آن باید در طراحی لحاظ شود.

در سفارش های رایج، بوش برنجی برای قطعات مصرفی، اتصالات و مواردی که حرکت نرم و ماشین کاری خوب اهمیت دارد کاربرد زیادی دارد. اما برای شرایط سنگین تر ممکن است بوش فولادی یا بوش استیل انتخاب مناسب تری باشد.

ابعاد و تلرانس های مهم در نقشه بوش

بوش صنعتی معمولا قطعه ای است که با شفت، پین، محور یا محل نصب درگیر می شود. به همین دلیل، ابعاد آن باید با دقت مشخص شود. قطر داخلی، قطر خارجی و طول بوش از مهم ترین اندازه هایی هستند که در نقشه باید واضح باشند.

تلرانس بوش باید بر اساس کاربرد قطعه تعیین شود. اگر بوش بیش از حد آزاد باشد، لقی ایجاد می شود و اگر بیش از حد تنگ باشد، مونتاژ یا حرکت قطعه مشکل پیدا می کند. در بوش هایی که با شفت یا پین کار می کنند، کیفیت سطح داخلی و هم محوری قطر داخلی و خارجی اهمیت زیادی دارد.

نکته فنی در نقشه بوش

اگر بوش قرار است روی شفت نصب شود، فقط قطر داخلی کافی نیست. باید نوع فیت، میزان لقی مجاز، کیفیت سطح، محل پخ و احتمال نیاز به شیار روغن کاری نیز مشخص شود.

روش های تولید بوش صنعتی

روش تولید بوش به تعداد سفارش، دقت مورد نیاز، جنس متریال، فرم قطعه و زمان تحویل بستگی دارد. بوش های ساده و کم تعداد ممکن است با تراشکاری معمولی تولید شوند؛ اما بوش های دقیق یا تیراژ بالا نیاز به بررسی روش های اقتصادی تر دارند.

تولید بوش با تراشکاری معمولی

برای تعداد کم، نمونه سازی، قطعات ساده یا بوش هایی که پیچیدگی زیادی ندارند، تراشکاری معمولی می تواند گزینه مناسبی باشد. این روش برای سفارش های محدود انعطاف خوبی دارد، اما در تیراژ بالا ممکن است از نظر زمان و هزینه بهترین انتخاب نباشد.

تولید بوش با CNC

اگر بوش دارای فرم چند مرحله ای، تلرانس حساس، کیفیت سطح دقیق یا نیاز به تکرارپذیری بالا باشد، تولید با CNC قابل بررسی است. این روش برای قطعات دقیق، سفارشی و بوش هایی که باید مطابق نقشه کنترل شوند کاربرد زیادی دارد.

ساخت بوش با دستگاه تراپ

اگر بوش طراحی ثابت و تیراژ مناسب داشته باشد، ساخت بوش با دستگاه تراپ می تواند از نظر سرعت تولید و کاهش هزینه هر قطعه گزینه مناسبی باشد. این روش برای بوش های ساده، تکراری، کوچک و متوسط که در تعداد بالا تولید می شوند، ارزش بررسی دارد.

ساخت بوش در تیراژ کم یا تیراژ بالا؛ کدام روش بهتر است؟

برای سفارش های یک تا چند عدد، معمولا انعطاف روش تولید مهم تر از سرعت تولید است. اما وقتی تعداد سفارش افزایش پیدا می کند، هزینه تنظیم دستگاه، زمان تولید هر قطعه و یکنواختی خروجی اهمیت بیشتری پیدا می کند.

در سفارش های تیراژ بالا، بررسی خدمات سری تراشی در تهران می تواند به انتخاب روش اقتصادی تر کمک کند. اگر طراحی بوش ثابت باشد و تعداد سفارش زیاد باشد، تولید سری می تواند هزینه واحد را کاهش دهد.

تیراژ سفارش روش قابل بررسی توضیح
۱ تا ۱۰ عدد تراشکاری یا CNC برای نمونه سازی و سفارش محدود مناسب تر است.
۵۰ تا ۵۰۰ عدد بسته به فرم قطعه اگر طراحی ثابت باشد، تولید سری قابل بررسی است.
بیش از ۵۰۰ عدد سری تراشی یا تراپ برای قطعات تکراری، هزینه واحد می تواند کاهش یابد.

چه بوش هایی برای دستگاه تراپ مناسب تر هستند؟

دستگاه تراپ برای همه بوش ها بهترین انتخاب نیست. این روش زمانی مناسب تر است که بوش فرم ساده، طراحی ثابت، ابعاد تکراری و تیراژ مناسب داشته باشد. هرچه بوش از نظر شکل به قطعات استوانه ای ساده نزدیک تر باشد، احتمال اقتصادی شدن تولید با تراپ بیشتر می شود.

بوش ساده استوانه ای

مناسب برای تولید تکراری، قطر ثابت و تیراژ قابل قبول.

بوش برنجی تیراژ بالا

برای قطعات مصرفی و اتصالات با طراحی ثابت مناسب است.

بوش دارای سوراخ داخلی

در صورت مشخص بودن تلرانس و عمق سوراخ قابل بررسی است.

بوش با پخ ساده

اگر فرم قطعه پیچیده نباشد، تولید سری آن قابل بررسی است.

چه بوش هایی برای تراپ مناسب نیستند؟

بوش های بسیار بزرگ، بوش های دارای سوراخ زاویه دار، قطعاتی با فرم غیرمحوری پیچیده، بوش هایی که طراحی آنها دائما تغییر می کند یا نمونه های تک عددی معمولا برای تولید مستقیم با تراپ گزینه مناسبی نیستند. در چنین شرایطی ممکن است CNC، تراشکاری معمولی یا روش ترکیبی انتخاب بهتری باشد.

سفارش ساخت بوش صنعتی؛ انتخاب جنس، ابعاد و روش تولید

چه عواملی روی قیمت ساخت بوش صنعتی اثر دارد؟

قیمت بوش صنعتی فقط به وزن متریال وابسته نیست. زمان ماشین کاری، میزان براده برداری، تلرانس، تعداد سفارش، ابزار مورد نیاز، فرم قطعه و عملیات تکمیلی هم روی قیمت نهایی اثر دارند.

عامل موثر تاثیر روی قیمت توضیح
جنس متریال زیاد برنج، فولاد و استیل هزینه و زمان تولید متفاوتی دارند.
تلرانس زیاد تلرانس دقیق نیازمند کنترل بیشتر و زمان بالاتر است.
تیراژ زیاد در تیراژ بالا هزینه ثابت تولید روی تعداد بیشتری قطعه تقسیم می شود.
فرم قطعه متوسط تا زیاد شیار، فلنج، رزوه یا سوراخ کاری عملیات را بیشتر می کند.
کیفیت سطح متوسط سطح داخلی حساس به زمان و ابزار دقیق تر نیاز دارد.

برای استعلام ساخت بوش چه اطلاعاتی ارسال کنیم؟

برای بررسی امکان تولید، می توانید اطلاعات فنی بوش را ارسال کنید تا روش مناسب از نظر تراشکاری، CNC یا سری تراشی مشخص شود. صفحه خدمات تراشکاری قطعات صنعتی مسیر مناسبی برای ثبت درخواست و بررسی سفارش است.

اطلاعات لازم برای استعلام بوش

  • نقشه یا نمونه بوش
  • قطر داخلی و قطر خارجی
  • طول کلی قطعه
  • جنس متریال
  • تعداد مورد نیاز
  • تلرانس و کیفیت سطح
  • نیاز به شیار، پخ، فلنج یا رزوه
  • زمان تحویل مورد انتظار

اشتباهات رایج در سفارش ساخت بوش

در سفارش ساخت بوش، بعضی خطاها می توانند باعث تغییر قیمت، دوباره کاری یا تولید قطعه نامناسب شوند. مهم ترین خطا این است که فقط ظاهر بوش دیده شود و اطلاعات عملکردی آن مشخص نشود.

اشتباه رایج نتیجه احتمالی راه حل پیشنهادی
اعلام نکردن قطر داخلی دقیق لقی یا گیرکردن قطعه قطر داخلی و تلرانس آن در نقشه مشخص شود.
انتخاب جنس نامناسب سایش، خوردگی یا شکست قطعه جنس بر اساس فشار، محیط و کاربرد انتخاب شود.
بی توجهی به کیفیت سطح داخلی افزایش اصطکاک و کاهش عمر قطعه کیفیت سطح مورد انتظار اعلام شود.
اعلام نکردن تیراژ قیمت دهی ناقص تعداد دقیق یا بازه تولید مشخص شود.

برای ساخت بوش صنعتی نیاز به استعلام دارید؟

نقشه، نمونه یا مشخصات بوش را ارسال کنید تا جنس مناسب، روش تولید، زمان ساخت و قیمت بر اساس ابعاد، تلرانس، تیراژ و عملیات مورد نیاز بررسی شود.

ارسال درخواست ساخت بوش

سوالات متداول درباره سفارش ساخت بوش صنعتی

برای سفارش ساخت بوش صنعتی چه اطلاعاتی لازم است؟
نقشه یا نمونه بوش، قطر داخلی، قطر خارجی، طول، جنس متریال، تلرانس، تعداد سفارش، کیفیت سطح و کاربرد قطعه از اطلاعات اصلی برای بررسی سفارش هستند.
بهترین جنس برای ساخت بوش صنعتی چیست؟
بهترین جنس به کاربرد قطعه بستگی دارد. برنج برای حرکت نرم و ماشین کاری خوب، فولاد برای استحکام بالا و استیل برای محیط های مرطوب یا خورنده انتخاب می شود.
آیا بوش برنجی برای همه کاربردها مناسب است؟
خیر. بوش برنجی در بسیاری از قطعات مصرفی و اتصالات مناسب است، اما برای فشار بسیار سنگین، محیط خاص یا شرایط کاری سخت باید جنس های دیگر هم بررسی شوند.
ساخت بوش با دستگاه تراپ چه زمانی اقتصادی است؟
زمانی که بوش طراحی ثابت، فرم ساده و تیراژ مناسب داشته باشد، تولید با دستگاه تراپ می تواند از نظر سرعت و هزینه واحد گزینه مناسبی باشد.
تفاوت ساخت بوش با CNC و تراپ چیست؟
CNC برای قطعات دقیق، کم تعداد یا پیچیده مناسب تر است؛ اما تراپ برای تولید سری بوش های ساده و تکراری در تیراژ مناسب می تواند اقتصادی تر باشد.
آیا بدون نقشه هم امکان ساخت بوش وجود دارد؟
در بسیاری از موارد با ارسال نمونه فیزیکی یا عکس همراه با ابعاد اصلی امکان بررسی وجود دارد؛ اما برای تولید دقیق و تیراژ بالا، نقشه فنی بهترین گزینه است.

جمع بندی

ساخت بوش صنعتی زمانی نتیجه دقیق و قابل اعتماد دارد که جنس، ابعاد، تلرانس، کیفیت سطح و روش تولید از ابتدا درست انتخاب شود. بوش قطعه ای ساده اما حساس است و در بسیاری از مجموعه های صنعتی، عملکرد آن روی حرکت، مونتاژ و عمر قطعات دیگر تاثیر مستقیم دارد.

برای سفارش ساخت بوش، بهتر است نقشه یا نمونه قطعه همراه با قطر داخلی، قطر خارجی، طول، جنس، تعداد، تلرانس و کاربرد ارسال شود. اگر بوش طراحی ثابت و تیراژ مناسب داشته باشد، تولید با تراپ یا سری تراشی می تواند اقتصادی تر باشد؛ اما برای قطعات دقیق، پیچیده یا کم تعداد، CNC یا تراشکاری معمولی نیز باید بررسی شود.

راهنمای ارسال نقشه برای سفارش قطعات تراشکاری

برای اینکه قیمت، زمان تحویل و روش تولید یک قطعه صنعتی به درستی مشخص شود، ارسال اطلاعات کامل اهمیت زیادی دارد. بسیاری از سفارش ها فقط با یک عکس یا توضیح کوتاه شروع می شوند، اما برای برآورد دقیق، کارگاه باید بداند قطعه از چه جنسی است، چه ابعادی دارد، چه تلرانسی برای آن لازم است، در چه تعدادی تولید می شود و آیا عملیات تکمیلی مانند رزوه، شیار، سوراخ کاری یا پرداخت سطح نیاز دارد یا نه.

در این راهنما از سری تراشی کریمان بررسی می کنیم برای سفارش ساخت قطعه تراشکاری چه اطلاعاتی باید ارسال شود، کدام فرمت های نقشه قابل استفاده هستند، چه ابعاد و تلرانس هایی باید در نقشه مشخص شوند و چطور می توان یک فرم استعلام دقیق برای ساخت قطعه آماده کرد.

قبل از استعلام ساخت قطعه چه چیزی آماده کنیم؟

اگر نقشه، نمونه فیزیکی، جنس قطعه، تیراژ، تلرانس و زمان تحویل مشخص باشد، بررسی سفارش سریع تر و دقیق تر انجام می شود. هرچه اطلاعات اولیه کامل تر باشد، احتمال تغییر قیمت، دوباره کاری و خطای تولید کمتر خواهد شد.

چرا ارسال نقشه دقیق برای سفارش قطعه مهم است؟

در تراشکاری و ماشین کاری قطعات صنعتی، تفاوت چند دهم یا حتی چند صدم میلی متر می تواند روی عملکرد قطعه اثر بگذارد. قطعه ای که قرار است در یک مجموعه مکانیکی نصب شود، باید از نظر قطر، طول، شیار، رزوه، سوراخ و کیفیت سطح با نیاز واقعی هماهنگ باشد. اگر نقشه یا اطلاعات سفارش ناقص باشد، قیمت دهی دقیق انجام نمی شود و احتمال اختلاف بین انتظار مشتری و خروجی نهایی افزایش پیدا می کند.

ارسال نقشه دقیق کمک می کند روش تولید مناسب انتخاب شود. بعضی قطعات برای تراشکاری معمولی مناسب هستند، بعضی به CNC نیاز دارند و بعضی در تیراژ بالا با روش سری تراشی اقتصادی تر تولید می شوند. بنابراین هدف از ارسال نقشه فقط اعلام ابعاد نیست؛ بلکه مشخص کردن مسیر صحیح تولید است.

فرمت های قابل ارسال برای نقشه قطعه

برای شروع بررسی، می توانید فایل نقشه، مدل سه بعدی، عکس قطعه یا نمونه فیزیکی ارسال کنید. بهترین حالت زمانی است که نقشه فنی شامل ابعاد، تلرانس، جنس و توضیحات تکمیلی باشد. اگر نقشه کامل ندارید، ارسال عکس واضح همراه با ابعاد اصلی نیز می تواند برای بررسی اولیه کمک کننده باشد.

فرمت قابل ارسال کاربرد توضیح کاربردی
PDF نقشه خوانا و عمومی برای نمایش ابعاد، تلرانس، توضیحات و نمای قطعه مناسب است.
DWG / DXF نقشه دو بعدی صنعتی برای بررسی دقیق اندازه ها و جزئیات فنی کاربرد دارد.
STEP / STP مدل سه بعدی برای قطعات پیچیده و بررسی فرم کلی قطعه مناسب است.
عکس قطعه بررسی اولیه به تنهایی برای قیمت دقیق کافی نیست؛ اما برای شروع بررسی مفید است.
نمونه فیزیکی قطعات بدون نقشه برای قطعات قدیمی، فرسوده یا جایگزین بهترین گزینه است.

نقشه قطعه CNC باید شامل چه اطلاعاتی باشد؟

اگر قطعه نیاز به دقت بالا، قطرهای چند مرحله ای، سوراخ کاری، رزوه، شیار یا فرم خاص داشته باشد، بهتر است نقشه قطعه CNC با جزئیات کامل ارسال شود. در این نقشه باید اندازه های اصلی و ابعاد حساس مشخص باشد تا مسیر تولید، ابزار مورد نیاز و زمان ماشین کاری درست برآورد شود.

برای قطعات دقیق، انتخاب دستگاه و روش تولید اهمیت زیادی دارد. اگر قطعه شما نیاز به کنترل ابعاد، تکرارپذیری و کیفیت سطح بالا دارد، بررسی امکانات دستگاه تراش سی ان سی CNC می تواند در انتخاب روش مناسب کمک کند.

ابعاد ضروری در نقشه قطعه

  • قطر خارجی و داخلی قطعه
  • طول کلی قطعه
  • عمق سوراخ ها
  • نوع و گام رزوه
  • محل شیارها و پخ ها
  • ابعاد قسمت های حساس مونتاژ
  • کیفیت سطح مورد انتظار
  • تلرانس های ضروری

نکته مهم درباره تلرانس

همه ابعاد قطعه به تلرانس سختگیرانه نیاز ندارند. فقط بخش هایی که روی مونتاژ، حرکت، آب بندی یا عملکرد قطعه اثر مستقیم دارند باید با تلرانس دقیق مشخص شوند. تلرانس غیرضروری می تواند هزینه ساخت را افزایش دهد.

جنس متریال و عملیات تکمیلی را مشخص کنید

جنس قطعه یکی از اصلی ترین عوامل در قیمت، زمان تولید و انتخاب ابزار است. ماشین کاری فولاد، استیل، آلومینیوم، برنج، چدن یا پلاستیک صنعتی شرایط یکسانی ندارد. هر متریال رفتار متفاوتی در برابر براده برداری، حرارت، فشار ابزار و پرداخت سطح دارد.

علاوه بر جنس، عملیات تکمیلی نیز باید مشخص شود. ممکن است قطعه پس از تراشکاری به قلاویز کاری، حدیده کاری، سوراخ کاری، شیار زنی، پخ زنی، پرداخت سطح، پلیسه گیری یا کنترل کیفیت خاص نیاز داشته باشد. اگر این موارد از ابتدا اعلام نشود، قیمت اولیه ناقص خواهد بود.

اطلاعات مورد نیاز مثال اثر روی تولید
جنس متریال استیل، فولاد، برنج، آلومینیوم روی سرعت، ابزار، قیمت و کیفیت سطح اثر دارد.
نوع رزوه داخلی، خارجی، متریک، دنده ریز در انتخاب ابزار و ترتیب عملیات مهم است.
پرداخت سطح سطح معمولی، پرداخت شده، پلیسه گیری روی زمان تولید و هزینه تکمیلی اثر می گذارد.
عملیات تکمیلی شیار، پخ، سوراخ، قلاویز ممکن است به مرحله جداگانه تولید نیاز داشته باشد.

تعداد سفارش و زمان تحویل چه تاثیری روی قیمت دارد؟

تعداد قطعات در محاسبه قیمت بسیار مهم است. هزینه تنظیم دستگاه، آماده سازی ابزار، بررسی نقشه و تولید نمونه اولیه در سفارش های کم تعداد روی تعداد محدودی قطعه تقسیم می شود؛ اما در تیراژ بالاتر، هزینه ثابت تولید بین تعداد بیشتری قطعه پخش می گردد.

اگر هدف شما سفارش سری تراشی باشد، باید تیراژ، بازه تحویل و نیاز به تایید نمونه اولیه مشخص شود. برای سفارش های تیراژ بالا، صفحه سری تراشی در تهران می تواند دید بهتری درباره تولید تکراری و اقتصادی قطعات به شما بدهد.

در اعلام تعداد سفارش، این موارد را مشخص کنید

  • تعداد دقیق قطعات یا بازه تقریبی تیراژ
  • نیاز یا عدم نیاز به نمونه اولیه
  • زمان تحویل مورد انتظار
  • امکان تولید مرحله ای یا یکباره
  • تکرار سفارش در آینده

دستگاه تراش تراپ

چه زمانی ارسال نمونه فیزیکی بهتر از نقشه است؟

اگر قطعه قدیمی، فرسوده یا بدون نقشه باشد، ارسال نمونه فیزیکی می تواند بهترین راه برای بررسی سفارش باشد. نمونه فیزیکی به کارگاه کمک می کند فرم واقعی قطعه، جنس احتمالی، محل های مونتاژ، رزوه ها و جزئیات اجرایی را بهتر بررسی کند.

البته در صورت ارسال نمونه، باز هم بهتر است اطلاعاتی مانند تعداد مورد نیاز، کاربرد قطعه، جنس مورد انتظار و حساسیت های عملکردی اعلام شود. گاهی قطعه فرسوده شده و ابعاد واقعی آن با ابعاد اولیه متفاوت است؛ بنابراین فقط کپی کردن نمونه ممکن است کافی نباشد.

چه زمانی نمونه فیزیکی ارسال کنیم؟

  • وقتی نقشه قطعه وجود ندارد.
  • وقتی قطعه قدیمی یا فرسوده است.
  • وقتی جنس یا روش ساخت قطعه مشخص نیست.
  • وقتی قطعه چند مرحله ماشین کاری دارد.
  • وقتی عکس برای تشخیص جزئیات کافی نیست.

فرم استاندارد استعلام ساخت قطعه

برای اینکه استعلام ساخت قطعه سریع تر و دقیق تر انجام شود، بهتر است اطلاعات سفارش در یک فرم مشخص ارسال شود. این کار باعث می شود هیچ بخش مهمی از سفارش فراموش نشود و قیمت اعلام شده به شرایط واقعی تولید نزدیک تر باشد.

✓

چک لیست اطلاعات لازم برای استعلام

قبل از ارسال درخواست، این موارد را آماده کنید.

01نام یا کاربرد قطعه
02فایل نقشه یا عکس قطعه
03جنس متریال
04تعداد مورد نیاز
05ابعاد حساس و تلرانس
06نوع رزوه، شیار یا سوراخ
07عملیات تکمیلی
08زمان تحویل مورد انتظار
اگر نقشه کامل ندارید، ارسال نمونه فیزیکی یا عکس واضح همراه با ابعاد اصلی می تواند برای شروع بررسی سفارش کافی باشد.

اشتباهات رایج هنگام ارسال نقشه یا سفارش قطعه

بسیاری از تاخیرها و تغییر قیمت ها به دلیل ناقص بودن اطلاعات اولیه رخ می دهد. اگر اطلاعات سفارش از ابتدا کامل باشد، بررسی فنی، قیمت دهی و تولید قطعه با خطای کمتری انجام می شود.

اشتباه رایج نتیجه احتمالی راه حل پیشنهادی
ارسال عکس بدون ابعاد برآورد غیر دقیق قیمت حداقل قطر، طول و جنس قطعه اعلام شود.
مشخص نکردن جنس تغییر قیمت و روش تولید متریال دقیق یا نمونه قطعه ارسال شود.
نبود تلرانس مشکل در مونتاژ یا عملکرد ابعاد حساس در نقشه مشخص شود.
اعلام نکردن تیراژ برآورد ناقص هزینه تعداد دقیق یا بازه تقریبی تولید اعلام شود.
تغییر نقشه بعد از قیمت دهی تغییر هزینه و زمان تحویل نسخه نهایی نقشه قبل از استعلام ارسال شود.

چطور سفارش ساخت قطعه تراشکاری را سریع تر ثبت کنیم؟

برای ثبت سریع تر سفارش، بهتر است فایل نقشه یا نمونه قطعه را همراه با اطلاعات فنی ارسال کنید. اگر هنوز نمی دانید قطعه باید با تراشکاری معمولی، CNC یا سری تراشی تولید شود، کافی است مشخصات قطعه را ارسال کنید تا روش مناسب پیشنهاد شود.

برای سفارش هایی که نیاز به بررسی فنی و ساخت قطعه دارند، صفحه خدمات تراشکاری قطعات صنعتی مسیر مناسبی برای آشنایی با فرآیند تولید و ثبت درخواست است.

برای ساخت قطعه نیاز به استعلام دارید؟

نقشه، نمونه یا مشخصات قطعه را آماده کنید تا امکان تولید، روش مناسب ساخت، قیمت تقریبی و زمان تحویل بر اساس جنس، ابعاد، تلرانس و تیراژ بررسی شود.

ارسال درخواست استعلام

سوالات متداول درباره ارسال نقشه برای سفارش قطعه

برای سفارش ساخت قطعه تراشکاری چه اطلاعاتی لازم است؟
نقشه یا نمونه قطعه، جنس متریال، تعداد مورد نیاز، ابعاد حساس، تلرانس، نوع رزوه یا شیار، عملیات تکمیلی و زمان تحویل از اطلاعات اصلی برای بررسی سفارش هستند.
آیا بدون نقشه هم امکان ساخت قطعه وجود دارد؟
بله، در بعضی موارد امکان بررسی قطعه با نمونه فیزیکی یا عکس همراه با ابعاد اصلی وجود دارد؛ اما برای تولید دقیق، نقشه فنی بهترین گزینه است.
آیا ارسال عکس قطعه برای استعلام کافی است؟
عکس قطعه برای بررسی اولیه مفید است، اما برای قیمت دقیق باید حداقل ابعاد اصلی، جنس، تعداد و توضیحات فنی نیز ارسال شود.
تیراژ سفارش چه تاثیری روی قیمت دارد؟
در تیراژ بالاتر، هزینه های ثابت مثل تنظیم دستگاه و آماده سازی ابزار روی تعداد بیشتری قطعه تقسیم می شود و قیمت هر قطعه می تواند منطقی تر شود.
اگر جنس قطعه را ندانیم، امکان بررسی وجود دارد؟
بله، اما قیمت و روش تولید دقیق تر زمانی مشخص می شود که جنس قطعه تعیین شود. در چنین شرایطی ارسال نمونه فیزیکی می تواند به بررسی بهتر کمک کند.

جمع بندی

برای سفارش ساخت قطعه تراشکاری، ارسال اطلاعات کامل مهم ترین عامل در قیمت دهی دقیق و تولید بدون خطاست. نقشه فنی، جنس متریال، ابعاد حساس، تلرانس، تیراژ، عملیات تکمیلی و زمان تحویل باید تا حد امکان از ابتدا مشخص شود.

اگر نقشه کامل ندارید، ارسال نمونه فیزیکی یا عکس واضح همراه با اندازه های اصلی می تواند برای شروع بررسی کافی باشد. با این حال، برای تولید دقیق و تیراژ بالا، بهتر است نقشه یا مدل فنی کامل آماده شود تا فرآیند ساخت قطعه با اطمینان بیشتری انجام گیرد.

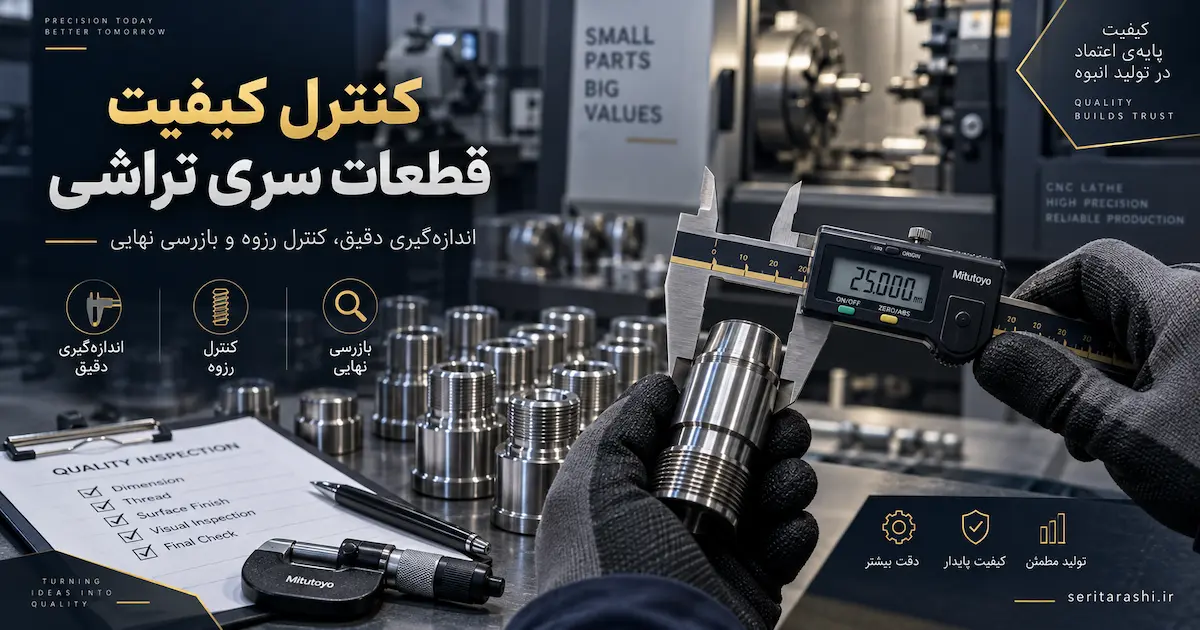
کنترل کیفیت قطعات سری تراشی چگونه انجام می‌شود؟

کنترل کیفیت در تولید صنعتی

در تولید قطعات صنعتی، تنها ساخت قطعه بر اساس نقشه کافی نیست؛ بلکه بررسی دقیق ابعاد، جنس، تلرانس، کیفیت سطح و عملکرد نهایی قطعه اهمیت بسیار زیادی دارد.
کنترل کیفیت قطعات سری تراشی فرآیندی است که از مرحله ورود مواد اولیه شروع شده و تا بررسی قطعه نهایی ادامه پیدا می‌کند.

در مجموعه‌هایی که تولید قطعات با دستگاه تراش CNC، دستگاه تراپ یا عملیات رزوه‌زنی انجام می‌شود، کنترل کیفیت باعث می‌شود تمام قطعات تولید شده دارای مشخصات یکسان باشند و اختلاف بین نمونه‌ها به حداقل برسد.

در سفارش‌های سری تراشی، معمولاً مشتری انتظار دارد تعداد زیادی قطعه مشابه با دقت بالا دریافت کند. کوچک‌ترین اختلاف در قطر، طول، رزوه یا کیفیت سطح می‌تواند باعث ایجاد مشکل در مونتاژ یا کاهش عملکرد محصول نهایی شود. به همین دلیل، کنترل کیفیت بخش جدایی‌ناپذیر از فرآیند تولید قطعات تراشکاری است.

کنترل کیفیت تنها به مرحله آخر تولید محدود نمی‌شود. یک فرآیند استاندارد شامل بررسی متریال اولیه، کنترل پارامترهای ماشینکاری، اندازه‌گیری حین تولید و تایید قطعه نهایی است.

چرا کنترل کیفیت در سری تراشی اهمیت دارد؟

  • جلوگیری از تولید قطعات خارج از استاندارد
  • کاهش ضایعات و هزینه‌های تولید
  • اطمینان از مونتاژ صحیح قطعات
  • افزایش عمر قطعه در شرایط کاری مختلف
  • تحویل سفارش مطابق نقشه و مشخصات مشتری

مراحل کنترل کیفیت قطعات تراشکاری

۱. کنترل ورودی متریال قبل از شروع تولید

اولین مرحله کنترل کیفیت، بررسی مواد اولیه‌ای است که وارد فرآیند تولید می‌شوند. جنس متریال تاثیر مستقیمی روی سرعت برش، انتخاب ابزار، کیفیت سطح و مقاومت قطعه نهایی دارد.

در سری تراشی قطعات صنعتی، موادی مانند فولاد، استیل، برنج، آلومینیوم و آلیاژهای مختلف استفاده می‌شوند. هر متریال ویژگی‌های خاص خود را دارد و باید قبل از ماشینکاری بررسی شود.

بررسی جنس

اطمینان از اینکه متریال مطابق سفارش و نقشه فنی انتخاب شده است.

بررسی ابعاد اولیه

کنترل قطر، طول و شرایط اولیه میلگرد یا قطعه خام.

بررسی شرایط سطح

اطمینان از نبود ترک، خوردگی یا آسیب در ماده اولیه.

۲. اندازه‌گیری حین فرآیند تولید

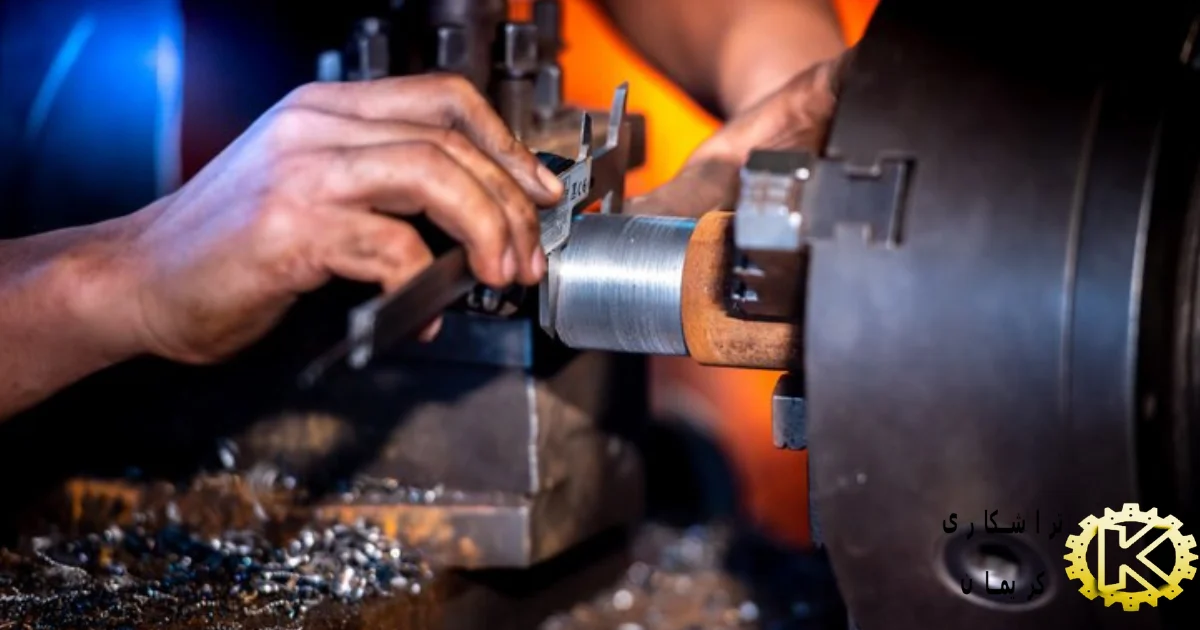
یکی از مهم‌ترین بخش‌های کنترل کیفیت، اندازه‌گیری قطعه در زمان تولید است. در تولید سری، اگر خطایی در تنظیم دستگاه ایجاد شود، ادامه تولید بدون بررسی می‌تواند باعث ایجاد تعداد زیادی قطعه خارج از استاندارد شود.

اپراتور یا مسئول کنترل کیفیت در فواصل مشخص، ابعاد قطعه را بررسی می‌کند تا در صورت مشاهده تغییرات، تنظیمات دستگاه اصلاح شود.

در قطعات تولید شده با دستگاه تراش سی ان سی CNC، دقت تنظیمات دستگاه، ابزار برشی و برنامه ماشینکاری تاثیر مستقیم روی کیفیت نهایی دارد.

پارامتر کنترل ابزار اندازه‌گیری هدف بررسی
قطر قطعه میکرومتر و کولیس اطمینان از ابعاد دقیق
طول قطعه کولیس و گیج اندازه‌گیری کنترل تطابق با نقشه
کیفیت سطح بازرسی چشمی و ابزار تخصصی بررسی پرداخت سطح

کنترل قطر، طول و رزوه قطعات سری تراشی

در بسیاری از قطعات صنعتی، تنها درست بودن ظاهر قطعه کافی نیست. ابعاد دقیق و هماهنگی بخش‌های مختلف قطعه اهمیت زیادی دارد. برای مثال، در یک شفت صنعتی ممکن است قطر محل اتصال، طول بخش رزوه‌دار و میزان صافی سطح باید دقیقاً مطابق نقشه باشد.

کنترل رزوه نیز یکی از حساس‌ترین مراحل تولید است. رزوه داخلی، رزوه خارجی، گام رزوه و عمق آن باید بررسی شوند تا قطعه در زمان مونتاژ بدون مشکل مورد استفاده قرار گیرد.

در خدمات قلاویز زنی و حدیده کاری، کنترل دقیق رزوه اهمیت بیشتری پیدا می‌کند؛ زیرا کوچک‌ترین خطا می‌تواند باعث عدم اتصال صحیح پیچ و مهره شود.

کنترل کیفیت یعنی تولید قطعه قابل اعتماد

هدف کنترل کیفیت فقط پیدا کردن ایراد نیست؛ بلکه ایجاد فرآیندی است که از ابتدا احتمال خطا را کاهش دهد و مشتری قطعه‌ای مطابق انتظار دریافت کند.

نمونه‌برداری در تولید سری قطعات چگونه انجام می‌شود؟

در تولید قطعات به روش سری تراشی، معمولاً تعداد زیادی قطعه مشابه در یک فرآیند مشخص تولید می‌شوند. اگر کنترل کیفیت فقط در انتهای تولید انجام شود، ممکن است تعداد زیادی قطعه خارج از استاندارد تولید شده باشد. به همین دلیل، نمونه‌برداری دوره‌ای یکی از روش‌های مهم کنترل کیفیت در تولید سری است.

در این روش، از بین قطعات تولید شده در بازه‌های مشخص، تعدادی نمونه انتخاب شده و از نظر ابعادی، ظاهری و عملکردی بررسی می‌شوند. تعداد و فاصله نمونه‌برداری به حساسیت قطعه، تیراژ تولید، نوع کاربرد و میزان دقت مورد نیاز بستگی دارد.

عوامل موثر بر میزان نمونه‌برداری

  • حساسیت قطعه در محصول نهایی
  • تعداد قطعات تولید شده در هر سفارش
  • تلرانس‌های درج شده در نقشه فنی
  • نوع متریال و شرایط ماشینکاری
  • تجربه و سابقه تولید قطعه مشابه

کنترل کیفیت در تولید تیراژ بالا

در سفارش‌های تیراژ بالا، ثبات کیفیت اهمیت بیشتری پیدا می‌کند. حتی اختلاف چند صدم میلی‌متر در یک قطعه ممکن است در تعداد زیاد باعث ایجاد مشکل در خط مونتاژ مشتری شود.

به همین دلیل در تولید سری، علاوه بر کنترل قطعه اول، وضعیت ابزار برشی، سایش ابزار، شرایط دستگاه و تغییرات احتمالی فرآیند نیز بررسی می‌شود. این موضوع باعث می‌شود کیفیت قطعات از اولین نمونه تا آخرین قطعه حفظ شود.

ثبت نتایج کنترل کیفیت و مستندسازی تولید

یکی از تفاوت‌های تولید حرفه‌ای با تولید معمولی، ثبت و نگهداری اطلاعات کنترل کیفیت است. در پروژه‌های صنعتی، فقط تولید قطعه اهمیت ندارد؛ بلکه باید مشخص باشد قطعه چگونه تولید شده و چه بررسی‌هایی روی آن انجام شده است.

ثبت نتایج اندازه‌گیری کمک می‌کند در سفارش‌های بعدی، تنظیمات تولید سریع‌تر انجام شود و در صورت بروز مشکل، امکان بررسی دقیق فرآیند وجود داشته باشد.

گزارش اندازه‌ گیری

ثبت قطر، طول، رزوه، تلرانس و سایر مشخصات مهم قطعه.

کنترل فرآیند

بررسی تنظیمات دستگاه، ابزار و شرایط ماشینکاری.

تایید نهایی

اطمینان از آماده بودن قطعات برای تحویل به مشتری.

کنترل کیفیت قطعات تولید شده با دستگاه تراپ

دستگاه‌های تراپ یکی از گزینه‌های مناسب برای تولید سری قطعات مشابه هستند. زمانی که تعداد قطعات زیاد باشد، حفظ یکنواختی بین قطعات اهمیت زیادی پیدا می‌کند.

در تولید با دستگاه تراپ، کنترل کیفیت معمولاً روی مواردی مانند قطر خارجی، طول قطعه، شیارها، سوراخ‌ها، رزوه‌ها و کیفیت سطح انجام می‌شود. تنظیم صحیح دستگاه و کنترل دوره‌ای قطعات باعث می‌شود تمام محصولات تولید شده مطابق نمونه تایید شده باشند.

برای قطعاتی که نیاز به تولید تعداد بالا و تکرارپذیری دارند، استفاده از دستگاه‌ های تراش تراپ می‌تواند سرعت تولید را افزایش داده و هزینه نهایی هر قطعه را کاهش دهد.

کنترل نهایی قطعه قبل از تحویل

آخرین مرحله کنترل کیفیت، بررسی قطعه آماده تحویل است. در این مرحله مشخصات مهم قطعه دوباره بررسی می‌شوند تا اطمینان حاصل شود محصول نهایی مطابق درخواست مشتری تولید شده است.

مورد بررسی هدف کنترل
ابعاد کلی قطعه اطمینان از تطابق با نقشه فنی
رزوه و اتصالات بررسی عملکرد صحیح مونتاژ
سطح قطعه کنترل کیفیت پرداخت و ظاهر نهایی
تعداد و بسته‌بندی تحویل صحیح سفارش

تولید قطعات دقیق با کنترل کیفیت مرحله به مرحله

اگر برای تولید قطعه صنعتی به سری تراشی دقیق، تراش CNC یا تولید قطعات تیراژ بالا نیاز دارید، ارسال نقشه یا نمونه قطعه اولین قدم برای بررسی فنی و اعلام روش مناسب تولید است.

ارسال نقشه و دریافت مشاوره تولید

سوالات متداول درباره کنترل کیفیت قطعات سری تراشی

کنترل کیفیت قطعات CNC شامل چه مواردی است؟
کنترل کیفیت قطعات CNC شامل بررسی ابعاد، قطر، طول، تلرانس، کیفیت سطح، رزوه و تطابق قطعه با نقشه فنی است.
چه ابزارهایی برای اندازه‌گیری قطعات تراشکاری استفاده می‌شود؟
کولیس، میکرومتر، گیج‌های اندازه‌گیری، ابزارهای کنترل رزوه و تجهیزات اندازه‌گیری دقیق از ابزارهای رایج کنترل کیفیت هستند.
چرا کنترل کیفیت در تولید سری قطعات اهمیت بیشتری دارد؟
زیرا در تولید تعداد زیاد، یک خطای کوچک می‌تواند باعث تولید تعداد زیادی قطعه خارج از استاندارد شود و هزینه زیادی ایجاد کند.
آیا امکان تولید قطعات سفارشی بر اساس نمونه وجود دارد؟
بله، در بسیاری از پروژه‌ها امکان بررسی نمونه یا نقشه قطعه و انتخاب روش مناسب تولید وجود دارد.

جمع‌بندی

کنترل کیفیت قطعات سری تراشی فرآیندی چند مرحله‌ای است که از بررسی متریال اولیه آغاز شده و تا تایید قطعه نهایی ادامه پیدا می‌کند. اندازه‌گیری دقیق، کنترل رزوه، نمونه‌برداری در تولید سری و ثبت نتایج باعث می‌شود قطعات تولید شده کیفیت ثابت و قابل اعتماد داشته باشند.

در مجموعه سری تراشی کریمان، انتخاب روش تولید بر اساس نقشه، جنس قطعه، تیراژ و دقت مورد نیاز انجام می‌شود تا قطعات صنعتی مطابق استانداردهای فنی تولید و آماده استفاده شوند.


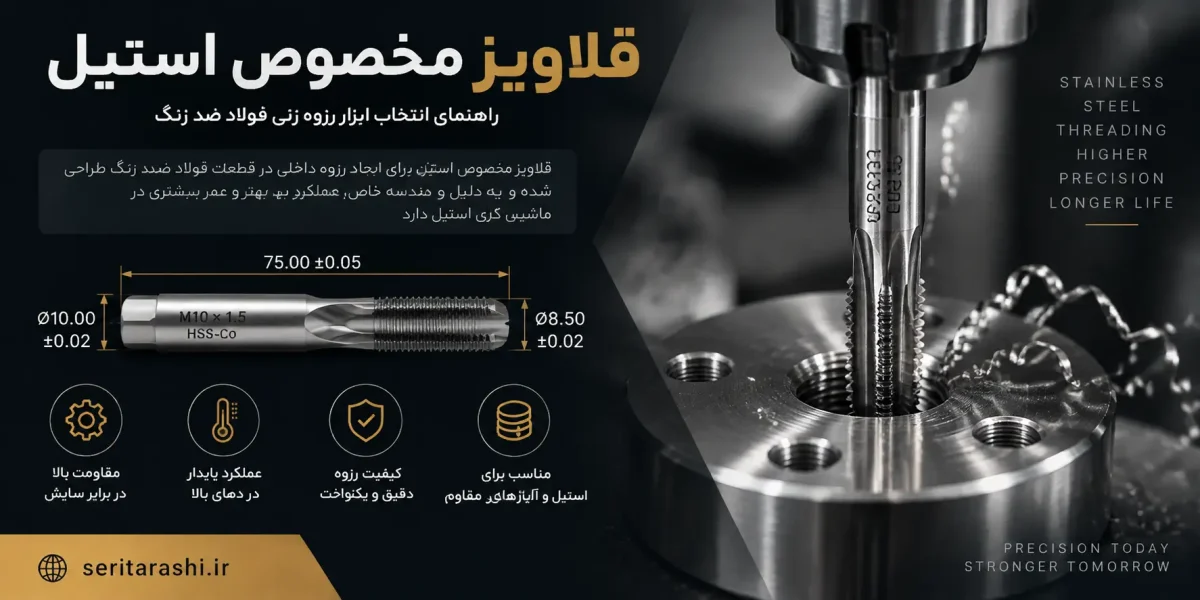
قلاویز مخصوص استیل چیست؟ راهنمای انتخاب ابزار رزوه زنی فولاد ضد زنگ

استیل یکی از پرکاربردترین متریال ها در صنایع مختلف است؛ اما ایجاد رزوه دقیق روی این فلز به دلیل سختی، مقاومت بالا و خاصیت کار سختی، نیازمند انتخاب ابزار مناسب است. استفاده از ابزار نامناسب هنگام رزوه کاری استیل می تواند باعث کاهش کیفیت رزوه، شکست ابزار، افزایش هزینه تولید و حتی خراب شدن قطعه نهایی شود.

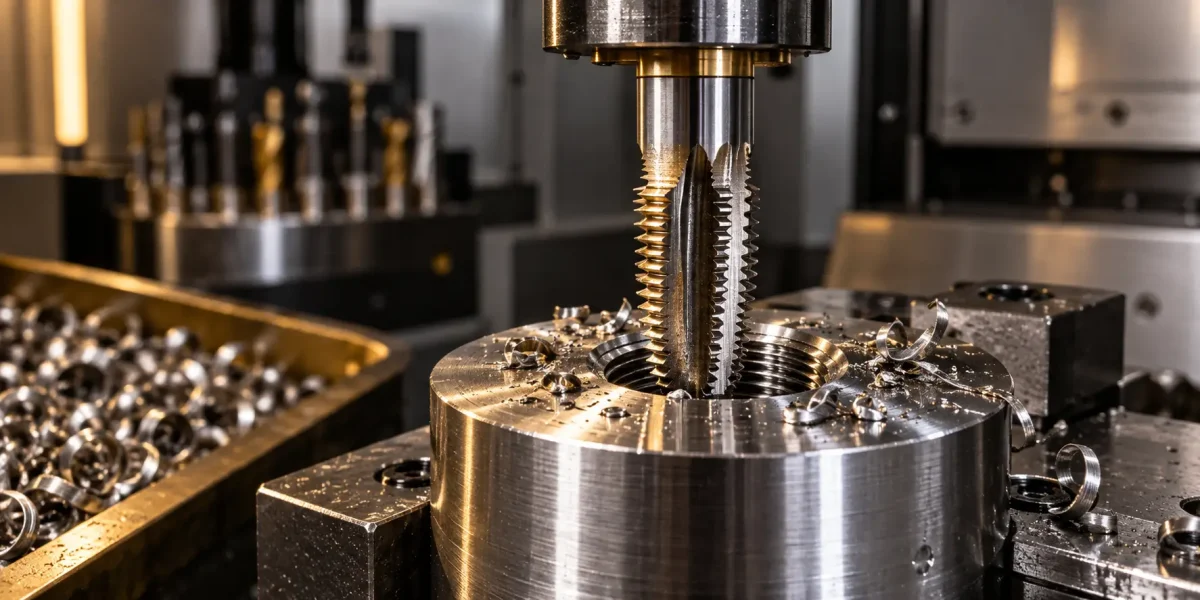
قلاویز مخصوص استیل برای ایجاد رزوه داخلی در قطعات ساخته شده از فولاد ضد زنگ طراحی شده است و با توجه به ویژگی های این متریال، ساختار، جنس و هندسه متفاوتی نسبت به قلاویزهای معمولی دارد. انتخاب صحیح این ابزار باعث می شود فرآیند رزوه زنی با دقت بیشتر، فشار کمتر و عمر ابزار بالاتر انجام شود.

در مجموعه سری تراشی کریمان انتخاب ابزار مناسب بر اساس جنس قطعه، نوع رزوه، تیراژ تولید و شرایط کاری انجام می شود تا قطعات صنعتی با کیفیت و دقت مورد انتظار تولید شوند.

معرفی محصول قلاویز مخصوص استیل

قلاویز مخصوص استیل یک ابزار تخصصی برای ایجاد رزوه داخلی در قطعات فولادی ضد زنگ است. این ابزار به گونه ای طراحی شده که بتواند فشار ناشی از برش، حرارت تولید شده و مقاومت بالای استیل را بهتر مدیریت کند.

چرا استیل به قلاویز مخصوص نیاز دارد؟

برخلاف برخی فلزات نرم تر، استیل هنگام ماشین کاری رفتار پیچیده تری دارد. مقاومت بالا در برابر خوردگی و استحکام مکانیکی این فلز باعث شده در صنایع حساس استفاده گسترده ای داشته باشد؛ اما همین ویژگی ها باعث افزایش حساسیت عملیات رزوه زنی می شود.

در صورتی که ابزار مناسب انتخاب نشود، مشکلاتی مانند موارد زیر ایجاد می شود:

مشکلات استفاده از قلاویز نامناسب برای استیل

  • شکستن لبه های برنده ابزار
  • خراب شدن فرم رزوه داخلی
  • افزایش فشار روی دستگاه و ابزار
  • کاهش عمر مفید قلاویز
  • افزایش ضایعات تولید

خدمات سری‌تراشی

ویژگی های قلاویز مناسب استیل

انتخاب قلاویز مناسب فقط به سایز رزوه محدود نمی شود. جنس ابزار، طراحی شیارها، زاویه برش و شرایط استفاده همگی روی کیفیت نهایی تاثیر دارند.

جنس مقاوم ابزار

قلاویزهایی که برای استیل استفاده می شوند باید مقاومت مناسبی در برابر سایش و حرارت داشته باشند. انتخاب جنس مناسب باعث کاهش شکست ابزار و افزایش تعداد قطعات قابل تولید با یک ابزار می شود.

طراحی مناسب شیارهای براده

در استیل، خروج صحیح براده اهمیت زیادی دارد. طراحی مناسب شیارهای قلاویز باعث می شود براده ها بهتر خارج شوند و احتمال گیر کردن ابزار داخل قطعه کاهش پیدا کند.

مقاومت در برابر کار سختی استیل

برخی انواع استیل هنگام ماشین کاری تمایل به سخت شدن سطح دارند. قلاویز مناسب باید بتواند این شرایط را کنترل کند تا رزوه نهایی با کیفیت مطلوب ایجاد شود.

مقایسه قلاویز معمولی و قلاویز مخصوص استیل

ویژگی قلاویز معمولی قلاویز مخصوص استیل
مقاومت در برابر حرارت متوسط بالاتر و مناسب شرایط سخت
عمر ابزار محدودتر در متریال سخت دوام بیشتر در کار با استیل
کیفیت رزوه وابسته به شرایط کار دقت و یکنواختی بیشتر
کاربرد فلزات عمومی استیل و آلیاژهای مقاوم

انواع قلاویز مناسب برای قطعات استیل

با توجه به نوع قطعه، عمق سوراخ و روش تولید، مدل های مختلفی از قلاویز مورد استفاده قرار می گیرند.

قلاویز دستی استیل

این نوع برای تعمیرات، نمونه سازی و قطعات محدود کاربرد دارد و بیشتر وابسته به مهارت اپراتور است.

قلاویز ماشینی استیل

برای تولید صنعتی و قطعاتی که نیاز به تکرارپذیری دارند، قلاویز ماشینی انتخاب مناسب تری است و کیفیت رزوه یکنواخت تری ایجاد می کند.

قلاویز مخصوص سوراخ کور و عبوری

انتخاب مدل مناسب بر اساس نوع سوراخ اهمیت زیادی دارد؛ زیرا خروج براده در سوراخ کور و عبوری شرایط متفاوتی دارد.

انتخاب قلاویز استیل بر اساس نوع قطعه و شرایط تولید

انتخاب قلاویز مناسب برای استیل باید بر اساس شرایط واقعی قطعه انجام شود. استفاده از یک مدل ثابت برای تمام قطعات می تواند باعث کاهش کیفیت رزوه و افزایش هزینه تولید شود. عواملی مانند نوع استیل، قطر رزوه، عمق سوراخ، تعداد قطعات و شرایط کاری قطعه باید قبل از انتخاب ابزار بررسی شوند.

شرایط قطعه انتخاب مناسب دلیل انتخاب
قطعات استیل با تیراژ کم قلاویز دستی یا ماشینی سبک مناسب برای نمونه سازی و سفارش های محدود
قطعات استیل با تیراژ بالا قلاویز ماشینی صنعتی افزایش سرعت تولید و یکنواختی رزوه ها
قطعات حساس مونتاژی قلاویز دقیق با کنترل کیفیت کاهش خطای اتصال و افزایش دوام قطعه
قطعات استیل با سوراخ عمیق قلاویز مناسب تخلیه براده جلوگیری از گیر کردن ابزار داخل قطعه

مشکلات رایج هنگام قلاویز کاری استیل و راهکارها

رزوه زنی استیل به دلیل سختی و مقاومت بالای این متریال، نیازمند کنترل دقیق فرآیند است. بسیاری از مشکلاتی که در زمان تولید ایجاد می شوند، به دلیل انتخاب اشتباه ابزار یا رعایت نکردن شرایط مناسب ماشین کاری اتفاق می افتند.

خطاهای رایج در رزوه زنی استیل

  • استفاده از قلاویز نامناسب برای نوع استیل
  • انتخاب اشتباه قطر سوراخ اولیه
  • سرعت برشی نامناسب
  • عدم استفاده از روانکاری مناسب
  • فشار بیش از حد روی ابزار
  • کنترل نکردن کیفیت رزوه پس از تولید

کاربرد قلاویز مخصوص استیل در صنایع مختلف

قطعات استیل به دلیل مقاومت بالا و دوام مناسب، در صنایع مختلف استفاده می شوند. در بسیاری از این قطعات، ایجاد رزوه داخلی دقیق برای اتصال قطعات یا نصب تجهیزات اهمیت زیادی دارد.

صنایع غذایی و تجهیزات استیل

در تجهیزات صنایع غذایی، استفاده از استیل بسیار رایج است. کیفیت رزوه در این قطعات اهمیت زیادی دارد؛ زیرا اتصال باید علاوه بر استحکام، قابلیت شستشو و دوام طولانی مدت داشته باشد.

صنایع پزشکی و تجهیزات دقیق

قطعات پزشکی و تجهیزات حساس معمولا نیازمند دقت بالا هستند. در این کاربردها کیفیت رزوه و تطابق دقیق قطعات با یکدیگر اهمیت زیادی دارد.

قطعات صنعتی و ماشین آلات

بسیاری از قطعات صنعتی مانند اتصالات، بوش ها، قطعات مونتاژی و اجزای مکانیکی از استیل تولید می شوند و برای اتصال دقیق به رزوه های استاندارد نیاز دارند.

در پروژه هایی که رزوه داخلی بخشی از یک قطعه صنعتی است، انتخاب روش مناسب تولید اهمیت زیادی دارد. برای اجرای دقیق این فرآیند می توان از خدمات قلاویز زنی قطعات فلزی استفاده کرد.

قلاویز مخصوص استیل

قلاویز مخصوص استیل برای رزوه زنی دقیق قطعات صنعتی

این محصول برای ایجاد رزوه داخلی در قطعات ساخته شده از استیل و آلیاژهای مقاوم طراحی شده است. انتخاب درست قلاویز باعث افزایش کیفیت اتصال، کاهش خرابی ابزار و بهبود فرآیند تولید می شود.

  • مناسب برای قطعات استیل و فولاد ضد زنگ
  • افزایش کیفیت رزوه داخلی
  • کاهش احتمال شکست ابزار
  • مناسب برای تولید قطعات صنعتی دقیق
  • قابل استفاده در سفارش های تکی و تیراژ بالا

چرا انتخاب قلاویز مناسب روی هزینه تولید تاثیر دارد؟

انتخاب ابزار نامناسب فقط باعث کاهش کیفیت نمی شود؛ بلکه می تواند هزینه های تولید را نیز افزایش دهد. شکست ابزار، توقف فرآیند، دوباره کاری قطعه و افزایش زمان ماشین کاری از جمله هزینه هایی هستند که با انتخاب اشتباه ابزار ایجاد می شوند.

در مقابل، انتخاب قلاویز مناسب برای استیل باعث می شود فرآیند رزوه زنی سریع تر، پایدارتر و اقتصادی تر انجام شود.

استعلام انتخاب قلاویز مناسب قطعات استیل

برای انتخاب بهترین قلاویز متناسب با قطعه، مشخصات فنی مانند جنس استیل، نوع رزوه، قطر، عمق سوراخ و تعداد سفارش اهمیت زیادی دارد.

نیاز به رزوه زنی قطعات استیل دارید؟

نقشه یا نمونه قطعه خود را ارسال کنید تا مناسب ترین روش اجرای رزوه و ابزار مورد نیاز بررسی شود.

دریافت مشاوره تولید

سوالات متداول درباره قلاویز مخصوص استیل

قلاویز مخصوص استیل چه تفاوتی با قلاویز معمولی دارد؟

قلاویز مخصوص استیل برای ماشین کاری متریال های سخت تر طراحی شده است و مقاومت بیشتری در برابر حرارت، فشار برش و سایش دارد. این ابزار با طراحی مناسب باعث ایجاد رزوه دقیق تر و کاهش احتمال شکست ابزار می شود.

آیا می توان از قلاویز معمولی برای قطعات استیل استفاده کرد؟

در برخی شرایط ممکن است امکان استفاده وجود داشته باشد، اما برای تولید صنعتی و قطعات حساس بهتر است از قلاویز مناسب استیل استفاده شود؛ زیرا انتخاب اشتباه ابزار می تواند باعث خرابی رزوه یا کاهش عمر ابزار شود.

قلاویز مخصوص استیل برای چه قطعاتی کاربرد دارد؟

این نوع قلاویز برای قطعات استیل صنعتی، اتصالات فلزی، تجهیزات پزشکی، قطعات ماشین آلات، بوش ها، قطعات سفارشی و مجموعه هایی که نیاز به رزوه داخلی دقیق دارند استفاده می شود.

چگونه قلاویز مناسب برای استیل انتخاب کنیم؟

برای انتخاب قلاویز مناسب باید عواملی مانند نوع استیل، قطر رزوه، گام رزوه، عمق سوراخ، نوع قطعه و تعداد تولید بررسی شود.

چرا هنگام قلاویز کاری استیل ابزار می شکند؟

شکستن قلاویز معمولا به دلیل انتخاب ابزار نامناسب، قطر اشتباه سوراخ اولیه، سرعت نامناسب، نبود روانکاری کافی یا فشار بیش از حد هنگام رزوه زنی اتفاق می افتد.

برای سفارش قلاویز کاری قطعات استیل چه اطلاعاتی لازم است؟

برای بررسی دقیق سفارش بهتر است نقشه قطعه، جنس استیل، نوع رزوه، قطر و عمق سوراخ، تعداد مورد نیاز و شرایط استفاده قطعه اعلام شود.

جمع بندی

قلاویز مخصوص استیل یکی از ابزارهای مهم در تولید قطعات دقیق صنعتی است؛ زیرا استیل به دلیل مقاومت بالا و رفتار متفاوت هنگام ماشین کاری، نیازمند انتخاب ابزار مناسب و اجرای کنترل شده فرآیند رزوه زنی است.

انتخاب درست قلاویز باعث افزایش کیفیت رزوه، کاهش خرابی ابزار، افزایش سرعت تولید و کاهش هزینه های ناشی از دوباره کاری می شود. در مقابل، استفاده از ابزار نامناسب می تواند باعث آسیب به قطعه و کاهش کیفیت اتصال شود.

در سفارش های صنعتی، تنها انتخاب سایز قلاویز کافی نیست؛ بلکه جنس متریال، نوع رزوه، شرایط کاری قطعه و تیراژ تولید نیز باید بررسی شوند. به همین دلیل پیش از شروع فرآیند، بررسی نقشه و مشخصات فنی قطعه اهمیت زیادی دارد.

چک لیست سریع انتخاب قلاویز مخصوص استیل

  • جنس دقیق استیل مشخص شود.
  • نوع و استاندارد رزوه تعیین شود.
  • قطر و عمق سوراخ بررسی شود.
  • تیراژ تولید مشخص شود.
  • شرایط کاری قطعه بررسی شود.
  • ابزار مناسب متناسب با فرآیند انتخاب شود.

سری تراشی کریمان با تجربه در زمینه تولید قطعات صنعتی، تراشکاری دقیق و اجرای فرآیندهای تکمیلی مانند رزوه زنی، آماده بررسی سفارش های صنعتی و ارائه راهکار مناسب برای تولید قطعات استیل است.

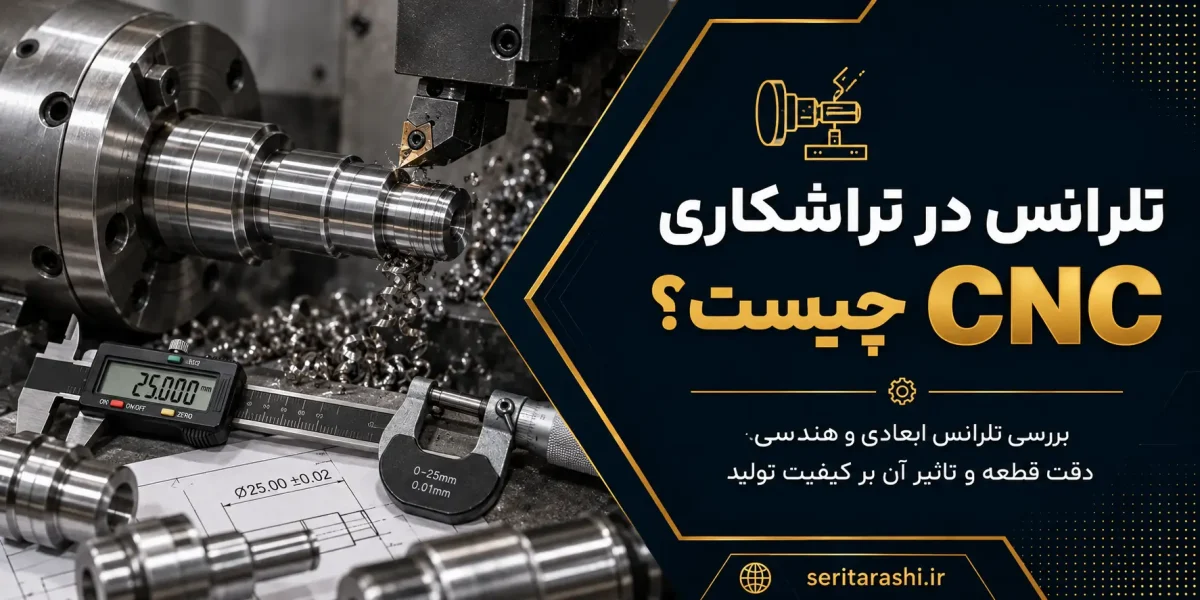
تلرانس در تراشکاری CNC چیست؟

در تولید قطعات صنعتی، رسیدن به یک اندازه کاملا دقیق در دنیای واقعی امکان پذیر نیست. حتی دستگاه های پیشرفته ماشین کاری نیز به دلیل عواملی مانند جنس متریال، شرایط ابزار، دمای محیط، تنظیمات دستگاه و فرآیند اندازه گیری، مقدار بسیار کمی اختلاف با اندازه اسمی نقشه خواهند داشت. این اختلاف مجاز که باعث می شود قطعه همچنان عملکرد صحیح خود را حفظ کند، تلرانس در تراشکاری CNC نام دارد.

تلرانس یکی از مهم ترین مفاهیم در طراحی و تولید قطعات دقیق است؛ زیرا مشخص می کند یک قطعه تا چه میزان می تواند از ابعاد تعریف شده در نقشه فاصله داشته باشد و همچنان قابل استفاده باقی بماند. در مجموعه سری تراشی کریمان بررسی تلرانس قبل از شروع تولید اهمیت زیادی دارد؛ زیرا انتخاب میزان دقت مناسب، هم روی کیفیت قطعه و هم روی هزینه نهایی ساخت تاثیر مستقیم دارد.

چرا تلرانس در تراشکاری CNC اهمیت دارد؟

در قطعات صنعتی، حتی اختلاف های بسیار کوچک در ابعاد می تواند روی مونتاژ، عملکرد، طول عمر و کیفیت نهایی محصول تاثیر بگذارد. به همین دلیل پیش از تولید باید مشخص شود هر بخش از قطعه چه میزان خطای قابل قبول دارد.

تلرانس چیست و چه مفهومی در ماشین کاری دارد؟

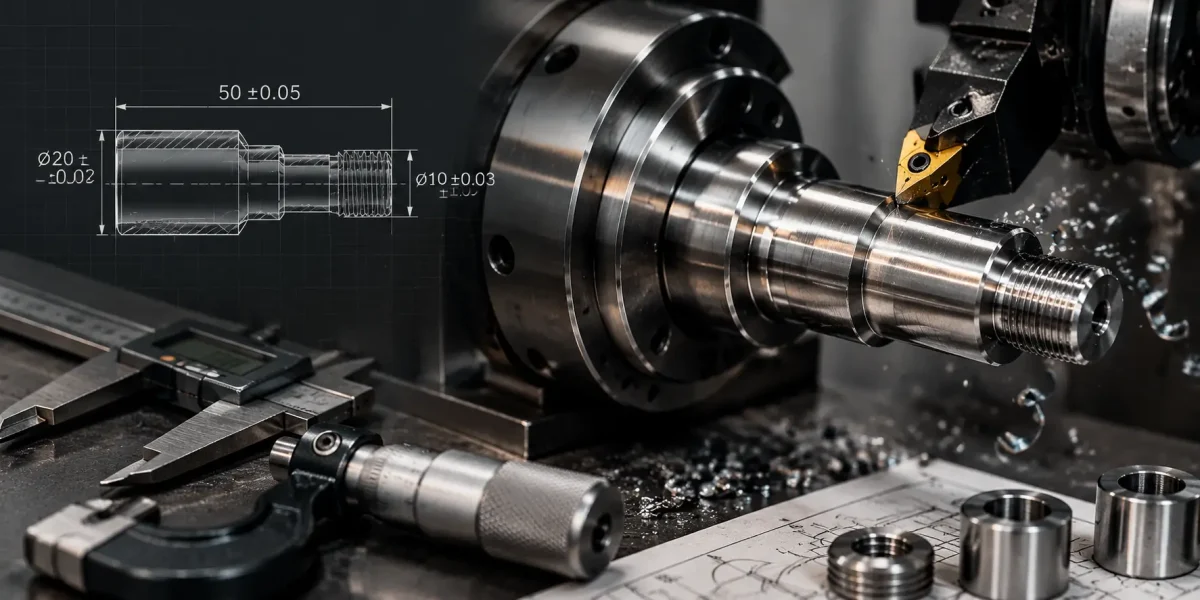
تلرانس به محدوده مجاز تغییرات یک اندازه مشخص در قطعه گفته می شود. برای مثال اگر در نقشه یک شفت با قطر 20 میلی متر و تلرانس ±0.05 مشخص شده باشد، قطر واقعی قطعه می تواند بین 19.95 تا 20.05 میلی متر باشد و همچنان مطابق مشخصات فنی مورد نیاز تولید شود.

در فرآیند تراشکاری CNC، تلرانس ها برای موارد مختلفی مانند قطر خارجی، قطر داخلی، طول قطعه، موقعیت سوراخ ها، هم محوری، گردی و کیفیت سطح مشخص می شوند. هرچه عملکرد قطعه حساس تر باشد، کنترل فرآیند تولید و اندازه گیری نیز اهمیت بیشتری پیدا می کند.

تلرانس در تراشکاری CNC چیست

انواع تلرانس در تراشکاری CNC

تلرانس فقط به اندازه طول و قطر محدود نمی شود. در نقشه های صنعتی، شکل، موقعیت و نحوه قرارگیری اجزای مختلف قطعه نیز می تواند دارای محدوده مجاز تغییر باشد. به همین دلیل در فرآیند تراشکاری قطعات صنعتی توجه به دقت ابعادی و کنترل کیفیت نقش مهمی در تولید قطعات قابل اعتماد دارد.

تلرانس ابعادی

تلرانس ابعادی رایج ترین نوع تلرانس در قطعات صنعتی است. این نوع تلرانس مشخص می کند اندازه هایی مانند قطر، طول، ضخامت یا عمق سوراخ تا چه میزان می توانند تغییر داشته باشند.

برای مثال در تولید یک بوش صنعتی، قطر داخلی و خارجی اهمیت زیادی دارد؛ زیرا کوچک ترین تغییر می تواند باعث ایجاد لقی یا مشکل در زمان نصب قطعه شود.

تلرانس هندسی و GD&T

در قطعات حساس، تنها اندازه قطعه اهمیت ندارد و نحوه قرارگیری سطوح و اجزا نسبت به یکدیگر نیز باید کنترل شود. در این شرایط از تلرانس های هندسی یا GD&T استفاده می شود.

تلرانس هندسی مواردی مانند هم محوری، گردی، تختی، موازی بودن، عمود بودن و موقعیت دقیق سوراخ ها را مشخص می کند. این موضوع در قطعاتی که چند بخش باید با دقت بالا مونتاژ شوند اهمیت بیشتری دارد.

تلرانس موقعیت و هم محوری

در قطعات دوار مانند شفت ها، محورهای صنعتی و قطعاتی که با یاتاقان یا مجموعه های مکانیکی کار می کنند، هم محوری اهمیت بالایی دارد. خارج شدن محور قطعه از مرکز می تواند باعث لرزش، افزایش استهلاک و کاهش عمر قطعه شود.

عوامل موثر بر میزان تلرانس در تراشکاری CNC

دستیابی به تلرانس دقیق فقط به توانایی دستگاه CNC وابسته نیست. عوامل مختلفی مانند جنس متریال، وضعیت دستگاه، ابزار، طراحی قطعه و روش اندازه گیری روی نتیجه نهایی تاثیر دارند.

عوامل موثر بر حفظ تلرانس

کنترل همزمان عوامل زیر باعث افزایش دقت تولید و کاهش خطای ابعادی قطعات می شود.

عامل موثر تاثیر روی تلرانس توضیح
جنس متریال زیاد فلزات مختلف رفتار متفاوتی در برابر حرارت، فشار ابزار و فرآیند ماشین کاری دارند.
وضعیت دستگاه CNC زیاد تنظیم بودن اسپیندل، دقت محورها و سلامت قطعات دستگاه روی دقت نهایی تاثیر مستقیم دارد.
ابزار تراشکاری متوسط تا زیاد سایش ابزار یا انتخاب ابزار نامناسب می تواند باعث تغییر ابعاد قطعه شود.
طراحی قطعه زیاد قطعات باریک، بلند یا دارای هندسه پیچیده معمولا کنترل سخت تری دارند.
شرایط اندازه گیری زیاد روش کنترل کیفیت و تجهیزات اندازه گیری روی تایید نهایی قطعه تاثیر دارد.

نکته مهم:

حتی دقیق ترین دستگاه CNC نیز بدون کنترل شرایط تولید، ابزار مناسب و اندازه گیری صحیح نمی تواند تلرانس ثابت و پایدار ایجاد کند.

تاثیر جنس قطعه روی تلرانس تراشکاری CNC

جنس قطعه یکی از مهم ترین عوامل موثر بر دقت نهایی در فرآیند تراشکاری CNC است. هر متریال هنگام براده برداری رفتار متفاوتی دارد و عواملی مانند سختی، مقاومت حرارتی، میزان تغییر شکل و قابلیت ماشین کاری می توانند روی تلرانس نهایی تاثیر بگذارند.

انتخاب پارامترهای مناسب ماشین کاری برای هر جنس قطعه اهمیت زیادی دارد. برای مثال، آلومینیوم به دلیل ماشین کاری آسان معمولا شرایط متفاوتی نسبت به فولاد و استیل دارد. در مقابل، مواد سخت تر به کنترل دقیق تر ابزار، سرعت برشی مناسب و جلوگیری از لرزش نیاز دارند.

تلرانس در قطعات فولادی

فولاد یکی از پرکاربردترین مواد در ساخت قطعات صنعتی است. در ماشین کاری فولاد، کنترل حرارت ایجاد شده، انتخاب ابزار مناسب و تنظیم صحیح دستگاه اهمیت زیادی دارد؛ زیرا تغییرات کوچک در شرایط تولید می تواند باعث خارج شدن قطعه از محدوده تلرانس شود.

تلرانس در قطعات آلومینیومی

آلومینیوم به دلیل وزن کم، مقاومت مناسب و قابلیت ماشین کاری بالا در بسیاری از صنایع استفاده می شود. با این حال، انبساط حرارتی این فلز باید هنگام اندازه گیری و کنترل کیفیت در نظر گرفته شود تا ابعاد قطعه پس از تولید دچار خطا نشود.

تلرانس در قطعات استیل

استیل به دلیل مقاومت بالا در برابر خوردگی و شرایط محیطی، در صنایع مختلف کاربرد دارد. اما ماشین کاری این متریال معمولا نیازمند کنترل دقیق تر سرعت برش، انتخاب ابزار مناسب و تنظیم صحیح فرآیند تولید است.

نقش ابزار و شرایط دستگاه در رسیدن به تلرانس دقیق

حتی اگر نقشه قطعه با دقت بالا طراحی شده باشد، کیفیت نهایی به شرایط واقعی تولید وابسته است. ابزار فرسوده، تنظیم نبودن دستگاه، لرزش قطعه یا انتخاب نادرست پارامترهای ماشین کاری می تواند باعث تغییر ابعاد نهایی شود. استفاده از دستگاه تراش سی ان سی CNC مناسب، نقش مهمی در حفظ دقت ابعادی و رسیدن به تلرانس مورد نیاز قطعات صنعتی دارد.

در تولید قطعات دقیق، موارد زیر باید به صورت مداوم کنترل شوند:

عوامل موثر بر حفظ تلرانس

  • سلامت و کیفیت ابزار برشی
  • تنظیم دقیق محورهای دستگاه CNC
  • انتخاب سرعت و نرخ پیشروی مناسب
  • کنترل لرزش هنگام تراشکاری
  • اندازه گیری دقیق قطعه پس از تولید
  • کنترل شرایط دمایی محیط و دستگاه

تلرانس در تولید قطعات سری تراشی CNC

در تولید سری، اهمیت تلرانس چند برابر می شود؛ زیرا تعداد زیادی قطعه مشابه باید با یک کیفیت ثابت تولید شوند. اگر تنظیمات دستگاه یا فرآیند کنترل کیفیت به درستی انجام نشود، ممکن است تعداد زیادی قطعه خارج از محدوده استاندارد تولید شود.

به همین دلیل در سفارش های تیراژ بالا، معمولا قبل از شروع تولید اصلی، نمونه اولیه تولید و بررسی می شود. پس از تایید ابعاد و کیفیت قطعه، فرآیند تولید ادامه پیدا می کند تا یکنواختی تمام قطعات حفظ شود.

برای سفارش هایی که نیاز به تولید تعداد زیاد قطعات مشابه دارند، استفاده از سری تراشی در تهران می تواند گزینه مناسبی برای بررسی فرآیند تولید باشد.

خطاهای رایج در تعیین تلرانس قطعات CNC

بسیاری از مشکلات تولید به دلیل انتخاب نادرست تلرانس در مرحله طراحی یا نقشه کشی اتفاق می افتند. تعیین تلرانس بیش از حد سختگیرانه برای تمام ابعاد، می تواند باعث افزایش هزینه تولید شود؛ در حالی که بسیاری از بخش های قطعه به چنین سطحی از دقت نیاز ندارند.

خطای رایج نتیجه احتمالی راهکار پیشنهادی
انتخاب تلرانس خیلی محدود برای همه ابعاد افزایش زمان تولید و هزینه کنترل کیفیت فقط بخش های حساس قطعه را با تلرانس دقیق مشخص کنید.
نادیده گرفتن جنس قطعه تغییر ابعاد پس از ماشین کاری رفتار متریال قبل از تولید بررسی شود.
نبود اطلاعات کافی در نقشه تفاوت بین انتظار کارفرما و نتیجه تولید ابعاد مهم، کیفیت سطح و شرایط مونتاژ مشخص شود.
عدم بررسی فرآیند اندازه گیری رد شدن قطعه سالم یا تایید قطعه نامناسب روش کنترل کیفیت از ابتدا مشخص شود.

ارتباط تلرانس با قیمت ساخت قطعات CNC

یکی از سوالات رایج در سفارش قطعات صنعتی این است که چرا دو قطعه با ابعاد مشابه، قیمت تولید متفاوتی دارند. یکی از دلایل اصلی این تفاوت، میزان دقت مورد نیاز و تلرانس تعیین شده در نقشه است.

هرچه تلرانس قطعه محدودتر باشد، معمولا زمان ماشین کاری، تعداد دفعات کنترل کیفیت، هزینه ابزار و پیچیدگی فرآیند تولید افزایش پیدا می کند. بنابراین تعیین تلرانس باید بر اساس نیاز واقعی قطعه انجام شود.

چک لیست ارسال نقشه برای بررسی تلرانس

نقشه فنی قطعه
جنس متریال
ابعاد حساس قطعه
تلرانس های مورد نیاز
کیفیت سطح مورد انتظار
تعداد مورد نیاز

استعلام تولید قطعه با تلرانس دقیق

برای دریافت برآورد دقیق تولید یک قطعه CNC، تنها اعلام ابعاد کلی کافی نیست. اطلاعاتی مانند نقشه فنی، جنس متریال، تعداد مورد نیاز، تلرانس های مهم، کیفیت سطح و شرایط استفاده از قطعه باید مشخص شود تا بهترین روش تولید انتخاب شود.

بررسی این اطلاعات قبل از شروع ماشین کاری باعث می شود هزینه های اضافی، دوباره کاری و خطاهای تولید کاهش پیدا کند. همچنین تیم تولید می تواند از ابتدا ابزار مناسب، روش بستن قطعه و فرآیند کنترل کیفیت را مشخص کند.

نیاز به تولید قطعه دقیق CNC دارید؟

نقشه یا نمونه قطعه خود را ارسال کنید تا شرایط تولید، میزان تلرانس، روش ماشین کاری و امکان ساخت قطعه بررسی شود.

دریافت مشاوره تولید

سوالات متداول درباره تلرانس در تراشکاری CNC

تلرانس در تراشکاری CNC چیست؟

تلرانس محدوده مجاز اختلاف بین اندازه واقعی قطعه و اندازه مشخص شده در نقشه صنعتی است. این محدوده مشخص می کند قطعه تا چه میزان می تواند تغییر داشته باشد و همچنان عملکرد صحیح خود را حفظ کند.

چه عواملی روی تلرانس قطعات CNC تاثیر دارند؟

جنس متریال، وضعیت دستگاه CNC، کیفیت ابزار، طراحی قطعه، شرایط ماشین کاری و روش اندازه گیری از مهم ترین عوامل موثر بر تلرانس هستند.

آیا تلرانس کمتر همیشه باعث بهتر شدن کیفیت قطعه می شود؟

خیر. تلرانس باید بر اساس کاربرد واقعی قطعه تعیین شود. انتخاب تلرانس بسیار دقیق برای بخش هایی که حساس نیستند، فقط باعث افزایش هزینه تولید می شود.

تفاوت تلرانس ابعادی و هندسی چیست؟

تلرانس ابعادی اندازه هایی مانند قطر و طول را کنترل می کند، اما تلرانس هندسی شکل، موقعیت و نحوه قرارگیری اجزای قطعه نسبت به یکدیگر را مشخص می کند.

چرا تلرانس روی قیمت تولید قطعات CNC تاثیر دارد؟

هرچه تلرانس دقیق تر باشد، معمولا زمان ماشین کاری، کنترل کیفیت، هزینه ابزار و حساسیت فرآیند تولید افزایش پیدا می کند.

برای سفارش قطعه CNC چه اطلاعاتی لازم است؟

برای بررسی دقیق تولید، نقشه فنی، جنس قطعه، تعداد سفارش، ابعاد حساس، تلرانس مورد نیاز و کیفیت سطح باید مشخص شود.

جمع بندی

تلرانس در تراشکاری CNC یکی از مهم ترین عوامل در تولید قطعات دقیق و صنعتی است. انتخاب صحیح تلرانس باعث می شود قطعه عملکرد مناسب داشته باشد، هزینه تولید کنترل شود و فرآیند ماشین کاری با دقت بیشتری انجام شود.

در تولید حرفه ای، هدف همیشه رسیدن به کمترین تلرانس ممکن نیست؛ بلکه هدف انتخاب تلرانسی است که نیاز واقعی قطعه را تامین کند. تلرانس مناسب باعث ایجاد تعادل بین کیفیت، عملکرد و هزینه تولید می شود.

مجموعه سری تراشی کریمان با بررسی نقشه، جنس متریال، شرایط استفاده و میزان دقت مورد نیاز، مسیر مناسب تولید قطعات CNC را پیشنهاد می دهد تا قطعات با کیفیت و مطابق نیاز صنعتی تولید شوند.

قطعات قابل تولید با سری تراش تراپ

سری تراش تراپ یکی از دستگاه های کاربردی در تولید قطعات کوچک، دقیق و تکرارشونده است. این دستگاه زمانی بیشترین بازده را دارد که قطعه از نظر شکل و ابعاد مشخص باشد، طراحی آن تغییر زیادی نداشته باشد و سفارش در تیراژ قابل قبول ثبت شود. در چنین شرایطی، تولید با سری تراش می تواند از نظر سرعت، یکنواختی و هزینه نهایی نسبت به برخی روش های دیگر مقرون به صرفه تر باشد.

شناخت قطعات تولید شده با دستگاه تراپ برای کارفرما و تولیدکننده اهمیت زیادی دارد؛ چون همه قطعات برای این روش مناسب نیستند. قطعاتی مثل بوش، پین، مهره، پیچ خاص، اتصالات فلزی، قطعات برنجی، اسپیسرها و قطعات استوانه ای کوچک معمولا گزینه های مناسبی برای بررسی تولید با تراپ هستند. در این مقاله از سری تراشی کریمان بررسی می کنیم چه قطعاتی با سری تراش تراپ قابل تولید هستند، چه محدودیت هایی وجود دارد و برای استعلام تولید چه اطلاعاتی باید آماده شود.

استعلام تولید قطعه با دستگاه تراپ

اگر قطعه شما فرم استوانه ای، رزوه دار، سوراخ دار، پله ای یا تکرارشونده دارد، امکان تولید آن با دستگاه تراپ قابل بررسی است. برای انتخاب روش مناسب، باید جنس قطعه، ابعاد، تیراژ، تلرانس و نوع عملیات مشخص شود.

مشاهده صفحه دستگاه های تراش تراپ

ویژگی قطعات مناسب برای سری تراش تراپ

قطعه مناسب برای دستگاه تراپ معمولا قطعه ای است که از میلگرد یا متریال شاخه ای قابل تولید باشد. این قطعات اغلب فرم گرد، استوانه ای، پله ای، سوراخ دار یا رزوه دار دارند و می توان آنها را در یک مسیر تولید تکراری ساخت. هرچه قطعه ساده تر، طراحی ثابت تر و تیراژ بالاتر باشد، احتمال اقتصادی بودن تولید با تراپ بیشتر می شود.

در مقابل، اگر قطعه فرم کاملا غیرمحوری داشته باشد، ابعاد آن بزرگ باشد، هر سری با تغییر طراحی تولید شود یا عملیات چندمحوره پیچیده نیاز داشته باشد، سری تراش تراپ همیشه انتخاب اول نیست. برای قطعاتی که دقت بالا، تغییرات طراحی یا نمونه سازی نیاز دارند، گاهی بررسی تراشکاری CNC برای قطعات دقیق منطقی تر است.

ویژگی قطعه مناسب بودن برای تراپ توضیح کاربردی
فرم استوانه ای بسیار مناسب بوش، پین، شفت کوتاه و اسپیسرها معمولا در این گروه قرار می گیرند.
تیراژ متوسط یا بالا مناسب هزینه تنظیم دستگاه روی تعداد بیشتری قطعه تقسیم می شود.
طراحی ثابت مناسب وقتی نقشه تغییر نمی کند، تولید سری سریع تر و دقیق تر انجام می شود.
فرم پیچیده و غیرمحوری معمولا محدود ممکن است نیاز به CNC یا عملیات تکمیلی داشته باشد.

نمونه قطعات قابل تولید با تراپ

در تولید سری، شناخت گروه قطعه کمک می کند روش تولید دقیق تر انتخاب شود. قطعات زیر از نمونه های رایج و قابل بررسی برای تولید با دستگاه تراپ هستند. البته مناسب بودن نهایی هر قطعه به نقشه، جنس، قطر، طول، تیراژ و تلرانس بستگی دارد.

بوش فلزی

مناسب برای قطعات استوانه ای توخالی، قطعات فاصله گذار، قطعات مونتاژی و قطعات مصرفی در تیراژ.

پین صنعتی

مناسب برای قطعات ساده، پله ای، شیاردار یا دارای پخ که باید با طول و قطر یکنواخت تولید شوند.

مهره و پیچ خاص

مناسب برای قطعات رزوه دار، پیچ های سفارشی، مهره های خاص و اتصالات فلزی کوچک.

قطعات برنجی

مناسب برای اتصالات، نازل ها، بوش ها، قطعات مصرفی و قطعاتی که ماشین کاری پذیری خوبی نیاز دارند.

برای مشاهده نمونه های بیشتر و آماده سازی بهتر اطلاعات سفارش، می توانید صفحه محصولات سری تراشی را بررسی کنید.

تولید بوش با دستگاه تراپ

بوش یکی از رایج ترین قطعاتی است که می توان آن را با سری تراش تراپ تولید کرد. بوش ها معمولا قطعاتی استوانه ای هستند که می توانند سوراخ داخلی، قطر خارجی دقیق، پخ، شیار یا طول مشخص داشته باشند. این قطعات در ماشین آلات، قطعات صنعتی، تجهیزات مکانیکی، قطعات خودرو و مجموعه های مونتاژی کاربرد دارند.

در تولید بوش، قطر داخلی و خارجی اهمیت زیادی دارد. اگر بوش نقش راهنما، فاصله دهنده یا قطعه مونتاژی داشته باشد، خطای کوچک در قطر یا طول می تواند باعث لقی، گیرکردن یا مونتاژ نامناسب شود. به همین دلیل، قبل از تولید تیراژ، بهتر است نمونه اولیه بررسی و تایید شود. اگر تیراژ بالا باشد و طراحی قطعه ثابت بماند، تولید بوش با تراپ می تواند از نظر زمان و هزینه انتخاب مناسبی باشد.

تولید پین با دستگاه تراپ

پین های صنعتی نیز از قطعات مناسب برای تولید با سری تراش تراپ هستند. پین ممکن است ساده، پله دار، شیاردار، دارای رزوه محدود یا دارای پخ در دو طرف باشد. این قطعات معمولا برای اتصال، راهنمایی حرکت، موقعیت دهی یا نگهداری قطعات دیگر استفاده می شوند.

در تولید پین، یکنواختی قطر و طول اهمیت زیادی دارد. وقتی پین در یک مجموعه مکانیکی استفاده می شود، قطر بیش از حد کوچک باعث لقی و قطر بیش از حد بزرگ باعث دشواری مونتاژ می شود. اگر پین در تعداد بالا تولید شود، دستگاه تراپ می تواند با تنظیم مناسب، تعداد زیادی قطعه مشابه را با سرعت بیشتر تولید کند. به همین دلیل، تولید بوش و پین یکی از کاربردهای مهم این روش محسوب می شود.

دستگاه تراش تراپ

مهره، پیچ خاص و قطعات رزوه دار

بخشی از قطعات تراپ شامل قطعات رزوه دار، مهره های خاص، پیچ های سفارشی و اتصالات فلزی کوچک است. این قطعات ممکن است رزوه داخلی، رزوه خارجی، پخ، شیار یا فرم خاص داشته باشند. در این گروه، کیفیت رزوه و هماهنگی آن با قطعه مقابل اهمیت زیادی دارد.

اگر قطعه نیاز به رزوه داخلی یا خارجی داشته باشد، باید نوع رزوه، گام، عمق، جنس قطعه و روش ایجاد رزوه بررسی شود. در بعضی سفارش ها، تولید اولیه با تراپ انجام می شود و سپس عملیات تکمیلی مثل قلاویز زنی و حدیده کاری قطعات فلزی برای تکمیل رزوه یا اصلاح نهایی انجام می گیرد.

اتصالات فلزی و قطعات برنجی

اتصالات فلزی کوچک، سرشلنگی ها، نازل ها، رابط ها، قطعات برنجی مصرفی، اسپیسرها و قطعات مشابه نیز می توانند برای تولید با دستگاه تراپ مناسب باشند. بسیاری از این قطعات فرم گرد یا استوانه ای دارند و اگر در تیراژ مناسب سفارش داده شوند، قابلیت تولید سری دارند.

سری تراشی قطعات برنجی در بسیاری از پروژه های صنعتی کاربرد دارد؛ زیرا برنج در بسیاری از قطعات کوچک، اتصالات و قطعات مصرفی، ماشین کاری پذیری مناسبی دارد. البته انتخاب برنج یا هر متریال دیگر باید بر اساس کاربرد قطعه، فشار کاری، شرایط محیطی، نیاز به آب بندی، مقاومت به خوردگی و قیمت نهایی انجام شود.

✓

مثال اجرایی

اگر یک اتصال برنجی کوچک دارای رزوه، پخ، قطر ثابت و تیراژ چند هزار عددی باشد، تولید با دستگاه تراپ می تواند از نظر سرعت و یکنواختی گزینه مناسبی باشد. اما اگر همان قطعه هر بار با ابعاد متفاوت تولید شود، باید روش تولید دوباره بررسی گردد.

متریال های رایج در تولید قطعات با تراپ

انتخاب متریال روی سرعت تولید، کیفیت سطح، مصرف ابزار، قیمت نهایی و دقت قطعه اثر مستقیم دارد. قطعه ای که از برنج تولید می شود، از نظر رفتار ماشین کاری با قطعه فولادی یا استیل متفاوت است. به همین دلیل، قبل از استعلام تولید، فقط ابعاد قطعه کافی نیست و باید جنس متریال هم مشخص شود.

متریال کاربرد رایج نکته تولیدی
برنج بوش، اتصالات، نازل، قطعات مصرفی برای بسیاری از قطعات سری، ماشین کاری پذیری مناسبی دارد.
آلومینیوم قطعات سبک و صنعتی سرعت تولید خوب است، اما کنترل پلیسه مهم می شود.
فولاد و آهن پین، محور، قطعات مقاوم به ابزار مناسب و کنترل سرعت نیاز دارد.
استیل قطعات مقاوم به خوردگی ماشین کاری آن نیازمند دقت بیشتر در ابزار و خنک کاری است.

محدودیت شکل و ابعاد در سری تراشی تراپ

دستگاه تراپ با وجود مزیت های زیاد، برای همه قطعات مناسب نیست. این دستگاه بیشتر برای قطعاتی کاربرد دارد که از نظر فرم، به تولید محوری و تکرارشونده نزدیک باشند. اگر قطعه چندین سطح غیرمحوری، سوراخ زاویه دار، فرم هندسی پیچیده یا عملیات چندمرحله ای سنگین داشته باشد، ممکن است برای تولید مستقیم با تراپ مناسب نباشد.

همچنین قطر میلگرد، طول قطعه، نحوه بستن، عمق سوراخ، نوع رزوه، شیار، تلرانس و فرم نهایی باید با توان دستگاه هماهنگ باشد. گاهی بخشی از قطعه با تراپ تولید می شود و بخش دیگری با روش های تکمیلی مثل سوراخ کاری، فرزکاری، پرداخت، قلاویز کاری یا کنترل نهایی انجام می گیرد. برای سفارش هایی که در چند مرحله ماشین کاری می شوند، بررسی خدمات تراشکاری قطعات صنعتی می تواند مسیر تولید را شفاف تر کند.

خدمات سری‌تراشی

مزیت تولید سری با دستگاه تراپ

مهم ترین مزیت دستگاه تراپ در تولید سری، تکرارپذیری و سرعت تولید است. وقتی دستگاه برای یک قطعه تنظیم شود و نمونه اولیه تایید گردد، می توان تعداد زیادی قطعه مشابه را با خطای کمتر و سرعت مناسب تولید کرد. این موضوع مخصوصا در قطعات مصرفی، اتصالات، بوش ها، پین ها و قطعات برنجی اهمیت زیادی دارد.

در تولید سری، هزینه اولیه تنظیم دستگاه بین تعداد بیشتری قطعه تقسیم می شود. بنابراین هرچه تیراژ مناسب تر باشد، احتمال کاهش هزینه واحد بیشتر می شود. البته این موضوع به پیچیدگی قطعه، مصرف ابزار، جنس متریال و زمان کنترل کیفیت هم بستگی دارد. برای سفارش های تیراژ بالا، بررسی صفحه سری تراشی در تهران می تواند به تصمیم گیری بهتر کمک کند.

چه زمانی تولید با تراپ اقتصادی نیست؟

اگر تیراژ قطعه کم باشد، هزینه تنظیم اولیه دستگاه روی تعداد محدودی قطعه تقسیم می شود و قیمت واحد بالا می رود. در چنین حالتی، استفاده از CNC یا تراش معمولی ممکن است اقتصادی تر باشد. همچنین اگر قطعه هنوز در مرحله تست و تغییر طراحی است، بهتر است ابتدا با روشی انعطاف پذیرتر نمونه سازی شود.

تولید با تراپ زمانی محدودتر می شود که قطعه پیچیدگی زیاد، تغییرات مداوم، عملیات های جانبی سنگین یا نیاز به کنترل بسیار خاص داشته باشد. البته در بسیاری از پروژه ها می توان از روش ترکیبی استفاده کرد؛ یعنی بخش اصلی قطعه با تراپ تولید شود و بخش های تکمیلی با دستگاه یا فرآیند دیگر انجام گیرد.

✓

چک لیست مناسب بودن قطعه برای تراپ

قبل از استعلام تولید، این موارد را آماده کنید.

01
نقشه یا نمونه قطعه
02
جنس متریال
03
قطر و طول قطعه
04
تعداد مورد نیاز
05
نوع رزوه، شیار یا سوراخ کاری
06
تلرانس و کیفیت سطح
هرچه طراحی قطعه ثابت تر و تعداد سفارش بیشتر باشد، احتمال اقتصادی شدن تولید با دستگاه تراپ افزایش پیدا می کند.

استعلام تولید قطعه با دستگاه تراپ

برای استعلام تولید، فقط نام قطعه کافی نیست. باید مشخص شود قطعه از چه جنسی است، چه ابعادی دارد، چند عدد مورد نیاز است، چه تلرانسی دارد و آیا عملیات هایی مثل رزوه، شیار، سوراخ کاری، پخ یا پرداخت روی آن انجام می شود یا نه. هرچه اطلاعات اولیه کامل تر باشد، برآورد هزینه و زمان تولید دقیق تر انجام می شود.

اگر نقشه آماده ندارید، ارسال نمونه فیزیکی یا عکس قطعه همراه با ابعاد اصلی می تواند برای شروع بررسی کمک کننده باشد. در سفارش های صنعتی بهتر است ابتدا امکان تولید، سپس روش مناسب و بعد از آن هزینه تولید بررسی شود تا قطعه با خطا و دوباره کاری کمتری ساخته شود.

برای تولید قطعه با دستگاه تراپ نیاز به بررسی دارید؟

نقشه، نمونه یا مشخصات قطعه را آماده کنید تا امکان تولید بوش، پین، مهره، پیچ خاص، اتصالات فلزی یا قطعات برنجی با دستگاه تراپ بر اساس جنس، تیراژ، ابعاد و تلرانس بررسی شود.

استعلام تولید قطعه با تراپ

سوالات متداول درباره قطعات تولید شده با دستگاه تراپ

چه قطعاتی با دستگاه تراپ تولید می شوند؟
قطعاتی مانند بوش، پین، مهره، پیچ خاص، واشر، اتصالات فلزی، اسپیسر، قطعات برنجی و قطعات استوانه ای تکراری معمولا با دستگاه تراپ قابل بررسی و تولید هستند.
آیا سری تراشی قطعات برنجی با تراپ انجام می شود؟
بله، بسیاری از قطعات برنجی کوچک و تکراری مانند بوش، اتصال، نازل و قطعات مصرفی می توانند با دستگاه تراپ تولید شوند؛ البته ابعاد، تیراژ و نوع عملیات باید بررسی شود.
تولید بوش و پین با تراپ چه زمانی اقتصادی است؟
وقتی بوش یا پین طراحی ثابت، فرم ساده و تیراژ مناسب داشته باشد، تولید با تراپ می تواند اقتصادی باشد. در تیراژ پایین، باید روش های دیگر هم مقایسه شوند.
چه قطعاتی برای دستگاه تراپ مناسب نیستند؟
قطعات بسیار پیچیده، کم تیراژ، دارای تغییر طراحی مداوم یا نیازمند عملیات چندمحوره سنگین معمولا برای تولید مستقیم با تراپ مناسب نیستند.
برای استعلام تولید قطعه با تراپ چه اطلاعاتی لازم است؟
نقشه یا نمونه قطعه، جنس متریال، قطر، طول، تیراژ، تلرانس، نوع رزوه، شیار یا سوراخ کاری و زمان تحویل برای بررسی سفارش لازم است.

جمع بندی

قطعات قابل تولید با سری تراش تراپ معمولا قطعات کوچک، تکراری، استوانه ای و مناسب تولید سری هستند. بوش، پین، مهره، پیچ خاص، واشر، اتصالات فلزی، اسپیسر، قطعات رزوه دار و برخی قطعات برنجی از مهم ترین نمونه هایی هستند که می توانند با این روش تولید شوند.

با این حال، انتخاب تراپ باید بر اساس نقشه، جنس قطعه، قطر، طول، تیراژ، تلرانس، نوع عملیات و محدودیت دستگاه انجام شود. اگر قطعه ساده، تکراری و دارای تیراژ مناسب باشد، دستگاه تراپ می تواند برای کاهش هزینه تولید، افزایش یکنواختی و سرعت بیشتر در تولید سری انتخاب مناسبی باشد.


جدول قطر مته برای قلاویزهای متریک

انتخاب قطر مته قبل از قلاویز کاری، یکی از مهم ترین مراحل ایجاد رزوه داخلی دقیق و سالم است. اگر سوراخ اولیه بیش از حد کوچک باشد، قلاویز تحت فشار زیاد قرار می گیرد و احتمال شکستن ابزار، خراب شدن رزوه یا گیر کردن قلاویز افزایش پیدا می کند. اگر قطر سوراخ بیش از حد بزرگ باشد، رزوه عمق کافی نخواهد داشت و اتصال نهایی استحکام مناسب پیدا نمی کند.

در این راهنما از سری تراشی کریمان، جدول قطر مته قلاویز برای سایزهای پرکاربرد متریک را بررسی می کنیم، گام رزوه را توضیح می دهیم، تفاوت سوراخ کور و عبوری را می گوییم و خطاهای رایج در انتخاب مته را مرور می کنیم. این محتوا برای کسانی کاربرد دارد که درگیر ساخت قطعات صنعتی، قلاویز کاری، حدیده کاری، تعمیر قطعات یا آماده سازی سوراخ رزوه دار هستند.

نیاز به قلاویز کاری دقیق قطعات دارید؟

انتخاب قطر مته فقط بخشی از کار است. جنس قطعه، عمق سوراخ، نوع قلاویز، کیفیت رزوه و دقت مورد نیاز هم باید بررسی شود. برای اجرای دقیق رزوه داخلی و خارجی روی قطعات فلزی، می توانید خدمات تخصصی قلاویز کاری را بررسی کنید.

مشاهده خدمات قلاویز زنی و حدیده کاری

قطر مته قلاویز چیست و چرا اهمیت دارد؟

قبل از اینکه داخل یک قطعه رزوه ایجاد شود، ابتدا باید سوراخی با قطر مناسب ایجاد گردد. این سوراخ نباید هم اندازه قطر اسمی پیچ باشد؛ زیرا قلاویز باید بخشی از دیواره سوراخ را برش دهد و فرم رزوه را ایجاد کند. به قطر این سوراخ اولیه، قطر مته قلاویز یا قطر سوراخ قلاویز گفته می شود.

به زبان ساده، برای رزوه متریک M8 نمی توان سوراخ 8 میلی متری ایجاد کرد و انتظار داشت رزوه داخلی سالم شکل بگیرد. برای M8 با گام استاندارد 1.25، قطر مته رایج 6.8 میلی متر است. این فاصله بین قطر اسمی و قطر مته، فضای لازم برای ایجاد دندانه های رزوه را فراهم می کند.

فرمول محاسبه قطر مته برای قلاویز متریک

در بسیاری از سایزهای متریک، یک قاعده سریع و کاربردی برای محاسبه قطر مته وجود دارد:

قطر مته قلاویز = قطر اسمی رزوه – گام رزوه

برای مثال، در رزوه M10 با گام 1.5 میلی متر، قطر مته برابر است با 10 منهای 1.5؛ یعنی 8.5 میلی متر. این فرمول برای بسیاری از رزوه های متریک معمول و پرکاربرد، راهنمای سریع و خوبی است؛ اما در کار دقیق صنعتی، جدول استاندارد، جنس قطعه و درصد درگیری رزوه هم باید در نظر گرفته شود.

جدول قطر مته قلاویز متریک پرکاربرد

جدول زیر برای سایزهای متریک پرکاربرد تنظیم شده است. این مقادیر برای رزوه های متریک معمولی یا Coarse کاربرد دارند و در بیشتر کارهای عمومی قلاویز کاری استفاده می شوند. اگر قطعه حساس، متریال سخت، عمق زیاد یا تلرانس خاص داشته باشد، بهتر است قبل از سوراخ کاری نهایی، شرایط قطعه بررسی شود.

سایز قلاویز گام رزوه استاندارد قطر مته پیشنهادی توضیح کاربردی
M3 0.5 mm 2.5 mm برای قطعات کوچک و اتصالات سبک کاربرد دارد.
M4 0.7 mm 3.3 mm در قطعات سبک، پایه ها و اتصالات کوچک رایج است.
M5 0.8 mm 4.2 mm برای اتصالات متوسط و قطعات عمومی صنعتی استفاده می شود.
M6 1.0 mm 5.0 mm قطر مته قلاویز M6 در بسیاری از کارهای صنعتی بسیار پرکاربرد است.
M8 1.25 mm 6.8 mm قطر مته قلاویز M8 برای قطعات مکانیکی و اتصالات مقاوم رایج است.
M10 1.5 mm 8.5 mm قطر مته قلاویز M10 برای قطعات صنعتی، پایه ها و اتصالات سنگین تر کاربرد دارد.
M12 1.75 mm 10.2 mm برای اتصالات بزرگ تر و قطعاتی با تحمل بار بیشتر استفاده می شود.
M14 2.0 mm 12.0 mm در قطعات صنعتی بزرگ تر و اتصالات مقاوم کاربرد دارد.
M16 2.0 mm 14.0 mm برای قطعات سنگین تر و اتصالات صنعتی با ابعاد بزرگ استفاده می شود.
M20 2.5 mm 17.5 mm برای اتصالات بزرگ و قطعات صنعتی سنگین تر استفاده می شود.
✓

نکته کاربردی برای استفاده از جدول

اگر قلاویز شما از نوع دنده ریز یا Fine باشد، نباید از جدول رزوه معمولی استفاده کنید. در رزوه دنده ریز، گام کمتر است و قطر مته متفاوت خواهد بود. همیشه قبل از سوراخ کاری، سایز کامل قلاویز را بررسی کنید؛ مثلا M10×1.5 با M10×1.25 یکسان نیست.

گام رزوه چیست و چه تاثیری روی قطر مته دارد؟

گام رزوه فاصله بین دو دندانه متوالی رزوه است و معمولا بر حسب میلی متر بیان می شود. در رزوه متریک، اگر روی قلاویز نوشته شده باشد M8×1.25، عدد 8 قطر اسمی و عدد 1.25 گام رزوه است. هرچه گام رزوه بیشتر باشد، اختلاف بین قطر اسمی و قطر مته هم بیشتر می شود.

برای مثال، M10×1.5 و M10×1.25 هر دو قطر اسمی 10 میلی متر دارند؛ اما چون گام آنها متفاوت است، قطر مته مناسب آنها هم متفاوت خواهد بود. این موضوع در قطعاتی که دقت اتصال، استحکام رزوه یا مونتاژ تکراری اهمیت دارد، بسیار مهم است. در تولید قطعات دقیق، انتخاب قطر سوراخ اولیه باید در کنار فرآیندهای دیگر تراشکاری قطعات صنعتی بررسی شود.

خدمات سری‌تراشی در تهران

تفاوت سوراخ کور و سوراخ عبوری در قلاویز کاری

سوراخ عبوری به سوراخی گفته می شود که از یک سمت قطعه وارد و از سمت دیگر خارج می شود. در این حالت، براده ها راحت تر از سوراخ خارج می شوند و معمولا کنترل عملیات ساده تر است. اگر قلاویز مناسب و روانکاری درست استفاده شود، احتمال گیر کردن ابزار کمتر خواهد بود.

سوراخ کور به سوراخی گفته می شود که انتهای آن بسته است و قلاویز نمی تواند از سمت دیگر خارج شود. در این نوع سوراخ، مدیریت براده، عمق رزوه، انتخاب نوع قلاویز و جلوگیری از برخورد قلاویز با انتهای سوراخ اهمیت زیادی دارد. در سوراخ کور، اگر عمق سوراخ کافی نباشد یا براده تخلیه نشود، احتمال شکستن قلاویز بیشتر می شود.

نوع سوراخ ویژگی نکته مهم در قلاویز کاری
سوراخ عبوری سوراخ از قطعه عبور می کند. تخلیه براده آسان تر است و ریسک گیر کردن ابزار کمتر می شود.
سوراخ کور انتهای سوراخ بسته است. عمق سوراخ، تخلیه براده و انتخاب قلاویز مناسب اهمیت بیشتری دارد.

تاثیر جنس قطعه بر انتخاب قطر مته قلاویز

جنس قطعه می تواند روی انتخاب قطر مته، نوع قلاویز، سرعت کار و مقدار روانکاری اثر بگذارد. قلاویز کاری روی آلومینیوم، برنج، فولاد، استیل یا چدن شرایط یکسانی ندارد. بعضی متریال ها براده نرم تری دارند و راحت تر ماشین کاری می شوند، اما بعضی دیگر فشار بیشتری به قلاویز وارد می کنند.

در قطعات سخت تر، اگر قطر سوراخ بیش از حد کوچک انتخاب شود، گشتاور مورد نیاز برای قلاویز کاری بالا می رود و احتمال لب پر شدن یا شکستن قلاویز افزایش پیدا می کند. در مقابل، اگر قطر سوراخ بیش از حد بزرگ شود، رزوه ضعیف و کم عمق خواهد شد. بنابراین جنس قطعه باید در کنار جدول قطر مته بررسی شود، نه جدا از آن.

راهنمای کلی بر اساس متریال

  • در آلومینیوم، تخلیه براده و جلوگیری از چسبندگی براده اهمیت دارد.
  • در برنج، قلاویز کاری معمولا روان تر انجام می شود، اما کنترل پلیسه مهم است.
  • در فولاد، روانکاری و انتخاب سرعت مناسب اهمیت بیشتری دارد.
  • در استیل، فشار ابزار و گرمای ماشین کاری باید جدی گرفته شود.
  • در چدن، نوع براده و شکنندگی متریال باید هنگام قلاویز کاری بررسی شود.

دستگاه تراش تراپ

خطاهای رایج در انتخاب قطر مته قلاویز

بسیاری از مشکلات قلاویز کاری از انتخاب اشتباه قطر مته شروع می شود. گاهی اپراتور فقط به عدد M روی قلاویز توجه می کند و گام رزوه را نادیده می گیرد. گاهی هم برای سوراخ کور، عمق کافی در نظر گرفته نمی شود و قلاویز قبل از تکمیل رزوه به انتهای سوراخ برخورد می کند.

در پروژه هایی که قطعه باید در تیراژ تولید شود، یک خطای کوچک در قطر مته می تواند باعث خرابی تعداد زیادی قطعه شود. به همین دلیل، در سفارش های صنعتی بهتر است قبل از تولید اصلی، یک نمونه تست شود و کیفیت رزوه با پیچ یا گیج مناسب کنترل گردد. اگر قطعه قرار است در تیراژ بالا تولید شود، خدمات سری تراشی در تهران می تواند برای برنامه ریزی تولید دقیق تر بررسی شود.

✓

چک لیست جلوگیری از خطای انتخاب مته

قبل از سوراخ کاری و قلاویز زنی، این موارد را بررسی کنید.

01
سایز کامل قلاویز را بخوانید.
02
گام رزوه را با جدول مقایسه کنید.
03
سوراخ کور یا عبوری بودن را مشخص کنید.
04
جنس قطعه را در انتخاب مته لحاظ کنید.
05
عمق سوراخ را بیشتر از عمق رزوه در نظر بگیرید.
06
قبل از تولید تیراژ، نمونه اولیه را تست کنید.
انتخاب قطر مته فقط با حفظ عدد جدول انجام نمی شود؛ شرایط واقعی قطعه و ابزار هم باید بررسی شود.

قطر مته قلاویز M6، M8 و M10 چقدر است؟

سه سایز M6، M8 و M10 از پرکاربردترین سایزهای قلاویز متریک در کارهای صنعتی و تعمیراتی هستند. برای رزوه معمولی، قطر مته قلاویز M6 برابر 5 میلی متر، قطر مته قلاویز M8 برابر 6.8 میلی متر و قطر مته قلاویز M10 برابر 8.5 میلی متر است. این سه سایز در ساخت قطعات فلزی، پایه ها، اتصالات، شفت ها، بوش ها و قطعات مونتاژی بسیار استفاده می شوند.

سایز قلاویز گام رزوه قطر مته
M6 1.0 mm 5.0 mm
M8 1.25 mm 6.8 mm
M10 1.5 mm 8.5 mm

چه زمانی فقط جدول کافی نیست؟

جدول قطر مته قلاویز برای انتخاب اولیه بسیار کاربردی است، اما همیشه جای بررسی فنی را نمی گیرد. اگر قطعه از متریال سخت ساخته شده، عمق سوراخ زیاد است، رزوه باید تحمل بار داشته باشد، سوراخ کور است یا قطعه در تیراژ بالا تولید می شود، بهتر است قبل از اجرای نهایی، شرایط فنی بررسی شود.

همچنین در قطعاتی که عملیات مختلفی مانند تراش، سوراخ کاری، قلاویز کاری و پرداخت دارند، ترتیب انجام عملیات مهم است. گاهی لازم است ابتدا قطعه با دستگاه تراش آماده شود، سپس سوراخ کاری و قلاویز کاری انجام گیرد. برای قطعاتی که به ماشین کاری دقیق تر نیاز دارند، صفحه دستگاه تراش سی ان سی CNC می تواند دید کامل تری از فرآیند تولید بدهد.

برای قلاویز کاری قطعات صنعتی نیاز به بررسی دارید؟

اگر قطعه شما نیاز به سوراخ کاری، قلاویز کاری، حدیده کاری یا ایجاد رزوه دقیق دارد، مشخصات قطعه، جنس متریال، سایز رزوه و تیراژ را آماده کنید تا امکان تولید و اجرای دقیق بررسی شود.

دریافت مشاوره خدمات قلاویز زنی

سوالات متداول درباره جدول قطر مته قلاویز

جدول قطر مته قلاویز چه کاربردی دارد؟
این جدول نشان می دهد برای هر سایز قلاویز متریک، قبل از ایجاد رزوه داخلی باید سوراخ اولیه با چه قطر مته ای ایجاد شود.
قطر مته قلاویز M6 چند است؟
برای رزوه متریک معمولی M6 با گام 1 میلی متر، قطر مته رایج 5 میلی متر است.
قطر مته قلاویز M8 چند است؟
برای رزوه متریک معمولی M8 با گام 1.25 میلی متر، قطر مته رایج 6.8 میلی متر است.
قطر مته قلاویز M10 چند است؟
برای رزوه متریک معمولی M10 با گام 1.5 میلی متر، قطر مته رایج 8.5 میلی متر است.
آیا قطر مته برای سوراخ کور و عبوری فرق دارد؟
قطر پایه معمولا بر اساس سایز و گام رزوه انتخاب می شود، اما در سوراخ کور باید عمق سوراخ، تخلیه براده و نوع قلاویز با دقت بیشتری بررسی شود.
اگر قطر مته قلاویز اشتباه انتخاب شود چه اتفاقی می افتد؟
اگر قطر مته کوچک باشد، فشار زیادی به قلاویز وارد می شود و احتمال شکست ابزار بالا می رود. اگر قطر مته بزرگ باشد، رزوه عمق و استحکام کافی نخواهد داشت.

جمع بندی

جدول قطر مته قلاویز یک مرجع سریع برای انتخاب سوراخ اولیه قبل از رزوه زنی است. برای رزوه های متریک پرکاربرد، معمولا قطر مته از اختلاف قطر اسمی و گام رزوه به دست می آید. به همین دلیل، برای M6 با گام 1، مته 5 میلی متر؛ برای M8 با گام 1.25، مته 6.8 میلی متر و برای M10 با گام 1.5، مته 8.5 میلی متر استفاده می شود.

با این حال، انتخاب نهایی فقط به جدول وابسته نیست. جنس قطعه، سوراخ کور یا عبوری، عمق رزوه، نوع قلاویز، روانکاری، تیراژ و دقت مورد نیاز هم باید بررسی شود. اگر قلاویز کاری روی قطعات صنعتی یا تولید تیراژ انجام می شود، بهتر است قبل از اجرای نهایی، نمونه تست شود و کیفیت رزوه کنترل گردد.