
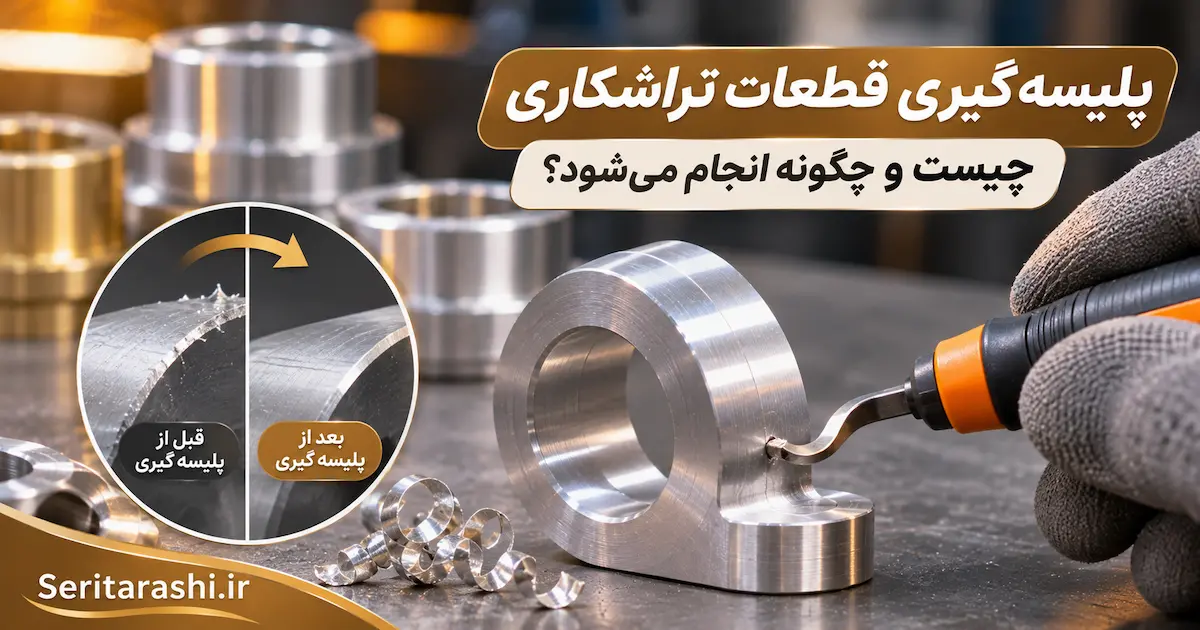
گاهی یک قطعه از نظر قطر، طول و حتی کیفیت سطح کاملا مطابق نقشه تولید می شود، اما هنگام مونتاژ به درستی در جای خود قرار نمی گیرد. اتصال رزوه دار به سختی بسته می شود، لبه بوش به قطعه مقابل گیر می کند یا یک برآمدگی کوچک باعث آسیب به سطح آب بندی می شود. در بسیاری از این موارد، مشکل از پلیسه های باقی مانده پس از ماشینکاری است.پلیسه ممکن است تنها چند صدم میلی متر ارتفاع داشته باشد، اما همین مقدار برای ایجاد اختلال در مونتاژ قطعات دقیق کافی است. به همین دلیل، پلیسه گیری قطعات تراشکاری صرفا اقدامی برای زیباتر شدن قطعه نیست؛ بخشی از فرآیند تکمیل ساخت و کنترل کیفیت محسوب می شود. انتخاب روش مناسب پلیسه گیری به جنس فلز، ابعاد قطعه، محل قرارگیری پلیسه، تلرانس های حساس و تعداد تولید بستگی دارد. روشی که برای پرداخت چند نمونه فولادی مناسب است، لزوما برای هزاران قطعه برنجی کوچک اقتصادی نخواهد بود. در این مقاله، علت تشکیل پلیسه، روش های دستی و ماشینی حذف آن، تفاوت رفتار فلزات و معیارهای بازرسی قطعات پس از پرداخت را بررسی می کنیم. پلیسه چیست و چرا در تراشکاری ایجاد می شود؟ برای پاسخ به سوال پلیسه چیست، باید به رفتار فلز در لبه ناحیه برش توجه کرد. هنگامی که ابزار تراش از سطح قطعه عبور می کند، بخشی از ماده جدا و به براده تبدیل می شود. نزدیک لبه خروجی، ممکن است بخشی از فلز به جای جدا شدن کامل، تغییر شکل دهد و به صورت یک زائده باریک روی لبه باقی بماند. به این زائده پلیسه گفته می شود. پلیسه ها بسته به شرایط برش ممکن است به صورت لبه خم شده، برآمدگی ناشی از تغییر شکل پلاستیک یا زائده حاصل از جدا شدن نامناسب براده دیده شوند. چند عامل در شکل گیری آنها تاثیر دارند: جنس و سختی آلیاژ، وضعیت لبه برنده، سرعت و پیشروی، عمق برش، هندسه ابزار و نحوه خروج آن از قطعه. برای مثال، ابزار کند ممکن است به جای برش تمیز، فلز نرم را به سمت لبه فشار دهد. در سوراخکاری، محل خروج مته یکی از نواحی مستعد تشکیل پلیسه است. در تراشکاری نیز لبه شیارها، محل قطع قطعه از میلگرد و دهانه سوراخ ها باید با دقت بیشتری بررسی شوند. یک نکته مهم در تولید: وجود پلیسه همیشه نشانه خرابی دستگاه نیست. حتی با ابزار سالم و تنظیمات مناسب نیز احتمال تشکیل پلیسه وجود دارد. هدف فرآیند مهندسی، کاهش تولید پلیسه و حذف کنترل شده زائده های باقی مانده است؛ بدون اینکه ابعاد یا لبه های عملکردی قطعه آسیب ببینند. چرا پلیسه گیری قطعات صنعتی اهمیت دارد؟ در ظاهر ممکن است یک لبه تیز مشکل بزرگی به نظر نرسد، اما هنگام استفاده از قطعات صنعتی، همین جزئیات بر عملکرد مجموعه تاثیر می گذارند. پلیسه گیری فلزات با هدف بهبود مونتاژ، ایمنی جابه جایی و جلوگیری از باقی ماندن زائده های ناخواسته انجام می شود. مونتاژ دقیق تر حذف زائده هایی که مانع جا رفتن قطعات یا درگیری صحیح رزوه می شوند. ایمنی بیشتر کاهش احتمال بریدگی دست یا آسیب به قطعات مجاور در حمل و مونتاژ. حفاظت از عملکرد کاهش احتمال جدا شدن ذرات فلزی و ورود آنها به مسیرهای سیال یا قطعات متحرک. کیفیت ظاهری ایجاد لبه های منظم تر و آماده سازی مناسب تر قطعات برای عملیات تکمیلی. اهمیت حذف پلیسه قطعات صنعتی در مجموعه های هیدرولیکی، پنوماتیکی و تجهیزات دارای آب بندی دقیق بیشتر می شود. جدا شدن یک ذره فلزی از دهانه سوراخ ممکن است به آب بند آسیب بزند یا در مسیر باریک سیال گیر کند. انواع روش های پلیسه گیری قطعات تراشکاری انتخاب میان روش های پلیسه گیری به دسترسی ابزار به لبه، تیراژ و مقدار مجاز برداشت ماده وابسته است. در برخی پروژه ها، ترکیب دو روش نتیجه بهتری نسبت به استفاده از یک فرآیند به تنهایی دارد. پلیسه گیری دستی با ابزار مخصوص در روش دستی، اپراتور با ابزارهایی مانند پلیسه گیر تیغه ای، سوهان ظریف یا ابزار مخصوص لبه برداری، زائده را جدا می کند. این روش برای نمونه سازی، سفارش های کم تعداد و قطعاتی با لبه های در دسترس مناسب است. مزیت اصلی آن انعطاف پذیری است؛ اپراتور می تواند نواحی مشخصی را هدف قرار دهد. با این حال، نتیجه به مهارت فرد وابسته خواهد بود و در تیراژ بالا، زمان و هزینه نیروی انسانی افزایش پیدا می کند. در قطعات دقیق، برداشت بیش از حد ماده می تواند موجب تغییر اندازه، آسیب به دهانه سوراخ یا گرد شدن لبه ای شود که باید شکل مشخصی داشته باشد. بنابراین ابزار دستی نیز باید براساس دستورالعمل کنترل شده استفاده شود. پلیسه گیری با دستگاه CNC و پخ زنی یکی از راهکارهای موثر برای کنترل پلیسه، پیش بینی عملیات لبه برداری در برنامه ماشینکاری است. در تراشکاری CNC قطعات صنعتی می توان برای بعضی لبه های قابل دسترس، مسیر ابزار پخ زنی یا پرداخت تعریف کرد. پخ زدن کنترل شده لبه خارجی یا دهانه سوراخ، علاوه بر کاهش تیزی، می تواند مونتاژ قطعه را آسان تر کند. البته مقدار پخ باید با نقشه فنی هماهنگ باشد. برای قطعه ای که به لبه آب بندی دقیق نیاز دارد، ایجاد پخ بدون تایید طراحی ممکن است عملکرد را مختل کند. پلیسه گیری قطعات CNC همیشه به معنی اجرای تمام مراحل داخل همان دستگاه نیست. سوراخ های متقاطع، کانال های داخلی یا نواحی غیرقابل دسترس ممکن است به فرآیند تکمیلی جداگانه نیاز داشته باشند. پلیسه گیری با برس و ابزار ساینده در این روش، از برس های صنعتی، ابزارهای ساینده انعطاف پذیر یا تجهیزات مخصوص پرداخت لبه استفاده می شود. نوع برس و میزان سختی آن براساس جنس قطعه و شدت پلیسه انتخاب می شود. برس کاری برای حذف پلیسه های سبک و یکنواخت سازی بعضی لبه ها مناسب است. در مقابل، استفاده از ابزار بسیار زبر یا فشار بیش از حد ممکن است روی سطوح حساس خط ایجاد کند یا اندازه لبه را تغییر دهد. برای قطعاتی با پوشش نهایی مشخص، باید تاثیر برس کاری بر زبری سطح و ظاهر نهایی نیز بررسی شود. هدف، حذف زائده است؛ نه لزوما براق کردن تمام سطح قطعه. پلیسه گیری ویبره ای برای تولید سری در […]
انتخاب متریال برای تولید یک قطعه صنعتی، تصمیمی است که مستقیما روی هزینه ساخت، کیفیت نهایی و عملکرد قطعه تاثیر می گذارد. تصور کنید قرار است 5000 عدد اتصال رزوه دار تولید کنید. در نگاه اول آلومینیوم به دلیل وزن کمتر و قیمت مناسب تر بعضی گریدها انتخاب اقتصادی به نظر می رسد؛ اما اگر قطعه تحت فشار مونتاژ قرار بگیرد یا رزوه آن بارها باز و بسته شود، ممکن است برنج گزینه مناسب تری باشد.از طرف دیگر، استفاده از برنج برای ساخت قطعاتی که کاهش وزن در آنها اولویت دارد، می تواند هزینه و جرم محصول را بی دلیل افزایش دهد. به همین دلیل، مقایسه برنج و آلومینیوم در تراشکاری باید فراتر از رنگ، قیمت هر کیلوگرم و سختی ظاهری این دو فلز باشد. در این راهنما، تفاوت رفتار برنج و آلومینیوم هنگام براده برداری، قابلیت تولید قطعات دقیق، هزینه نهایی و انتخاب دستگاه مناسب را بررسی می کنیم تا پیش از ثبت سفارش سری تراشی، دید روشن تری نسبت به متریال مورد نیاز داشته باشید. تفاوت برنج و آلومینیوم در تراشکاری چیست؟ برنج آلیاژی بر پایه مس و روی است که در بسیاری از گریدهای خوش تراش، براده هایی کوتاه و قابل کنترل تولید می کند. این ویژگی باعث می شود عملیات سوراخکاری، رزوه زنی و تراش قطعات کوچک با سرعت و پایداری مناسبی انجام شود. آلومینیوم فلزی سبک با هدایت حرارتی مناسب است. بسیاری از آلیاژهای آن قابلیت ماشینکاری بالایی دارند، اما رفتارشان به ترکیب شیمیایی، عملیات حرارتی و شرایط برش وابسته است. برای مثال، آلومینیوم 6061-T6 با آلومینیوم بسیار نرم سری 1000 یا آلیاژ مقاوم 7075-T6 عملکرد یکسانی ندارد. در تراشکاری برنج، به ویژه گریدهایی مانند C360، شکست مناسب براده و حفظ کیفیت لبه از مزیت های مهم است. در مقابل، تراشکاری آلومینیوم در شرایط مناسب امکان استفاده از سرعت برش بالا را فراهم می کند؛ هرچند چسبیدن مواد به لبه ابزار و ایجاد پلیسه در برخی گریدها نیازمند کنترل است. نکته فنی: هیچ فلزی صرفا به دلیل برنج یا آلومینیوم بودن، همیشه خوش تراش تر نیست. مقایسه دقیق باید میان گریدهای مشخص، با شرایط ابزار و ماشین مشابه انجام شود. حتی وضعیت عملیات حرارتی یک گرید می تواند بر کیفیت ماشینکاری تاثیر بگذارد. جدول مقایسه برنج و آلومینیوم در سری تراشی جدول زیر ویژگی های رایج این دو خانواده آلیاژی را نشان می دهد. مقادیر چگالی تقریبی هستند و سایر ویژگی ها با توجه به گرید انتخابی تغییر می کنند. معیار برنج آلومینیوم چگالی تقریبی 8.4 تا 8.7 گرم بر سانتی متر مکعب 2.7 تا 2.8 گرم بر سانتی متر مکعب وزن قطعه هم حجم حدود سه برابر سنگین تر بسیار سبک تر قابلیت ماشینکاری عالی در گریدهای خوش تراش خوب تا عالی، وابسته به گرید کنترل براده آسان تر در آلیاژهای خوش تراش احتمال براده بلند و چسبندگی استحکام وابسته به ترکیب و حالت آلیاژ بسیار متفاوت؛ 7075-T6 مقاوم است مقاومت به خوردگی مناسب در محیط سازگار؛ حساس به بعضی شرایط مناسب به کمک لایه اکسیدی طبیعی کاربرد شاخص اتصالات، بوش، فیتینگ و قطعات رزوه دار محفظه، اسپیسر، قطعات سبک و اجزای ماشین آلات تفاوت وزن، استحکام و مقاومت در برابر خوردگی مهم ترین تفاوت برنج و آلومینیوم در بسیاری از پروژه ها به وزن مربوط می شود. اگر دو قطعه با ابعاد برابر تولید شوند، نمونه برنجی تقریبا سه برابر نمونه آلومینیومی وزن دارد. این اختلاف برای تجهیزاتی با قطعات متحرک، مجموعه های حمل شونده و دستگاه هایی که مصرف انرژی به جرم وابسته است، اهمیت زیادی پیدا می کند. البته سنگین تر بودن به معنی مستحکم تر بودن نیست. بعضی آلیاژهای آلومینیوم عملیات حرارتی شده، استحکام بالاتری از برخی آلیاژهای برنج دارند. مقاومت در برابر خوردگی نیز به محیط وابسته است؛ برای مثال، بعضی برنج ها در شرایط خاص مستعد روی زدایی هستند و تماس آلومینیوم با فلزات ناهمجنس در حضور الکترولیت می تواند خوردگی گالوانیکی ایجاد کند. تفاوت ماشینکاری، براده برداری و کیفیت سطح در تولید انبوه، شکل براده روی زمان توقف دستگاه تاثیر می گذارد. براده های کوتاه به آسانی از محدوده برش خارج می شوند، اما براده بلند ممکن است دور قطعه یا ابزار بپیچد. به همین دلیل، برنج خوش تراش برای بسیاری از قطعات کوچک اتومات تراش انتخاب جذابی است. در ماشینکاری آلومینیوم انتخاب ابزار تیز، هندسه برش مناسب و تخلیه موثر براده اهمیت ویژه ای دارد. در صورت چسبیدن آلومینیوم به لبه ابزار، کیفیت سطح کاهش می یابد و ابعاد قطعه نوسان پیدا می کند. برای پروژه هایی با هندسه پیچیده و تلرانس حساس، استفاده از دستگاه تراش سی ان سی CNC می تواند کنترل مسیر ابزار و تکرارپذیری عملیات را تسهیل کند. مزایا و محدودیت های تراشکاری قطعات برنجی برنج در ساخت قطعات صنعتی کوچک و متوسط جایگاه مهمی دارد. به ویژه زمانی که قطعه دارای شیار، رزوه، سوراخ داخلی یا سطح آب بندی باشد، گرید مناسب آن می تواند فرآیند تولید را ساده تر کند. مزایای برنج کنترل مطلوب براده در گریدهای خوش تراش مناسب برای تولید قطعات رزوه دار دقیق قابلیت دستیابی به سطح نهایی تمیز رسانایی الکتریکی مناسب برای بعضی اتصالات کاربرد گسترده در تولید اتصالات و تجهیزات صنعتی محدودیت های برنج وزن بیشتر نسبت به آلومینیوم وابستگی هزینه به قیمت مس و روی محدودیت استفاده از گریدهای سرب دار در بعضی کاربردها احتمال خوردگی انتخابی در محیط های ناسازگار تفاوت قابل توجه ماشینکاری میان گریدها برای قطعات در تماس با آب آشامیدنی، مواد غذایی یا محیط هایی با الزامات بهداشتی، انتخاب آلیاژ باید با استاندارد کاربرد نهایی هماهنگ باشد. استفاده از برنج خوش تراش سرب دار بدون بررسی محدودیت های مربوط، تصمیم درستی نیست. مزایا و محدودیت های تراشکاری قطعات آلومینیومی آلومینیوم زمانی ارزش بیشتری پیدا می کند که وزن قطعه، هدایت حرارتی یا نسبت استحکام به وزن اهمیت داشته باشد. این فلز برای ساخت انواع محفظه، فاصله انداز، قطعات متحرک و اجزای تجهیزات اتوماسیون کاربرد دارد. آلیاژ 6061 در بسیاری از پروژه های عمومی انتخاب متعادلی است. آلومینیوم 7075 در حالت مناسب عملیات حرارتی، استحکام بالاتری ارائه می دهد؛ اما انتخاب آن باید براساس بارگذاری، شرایط محیطی و هزینه انجام شود. مزایای کاربردی آلومینیوم وزن پایین، قابلیت استفاده در قطعات بزرگ تر بدون افزایش زیاد جرم، امکان آنودایز در بسیاری […]
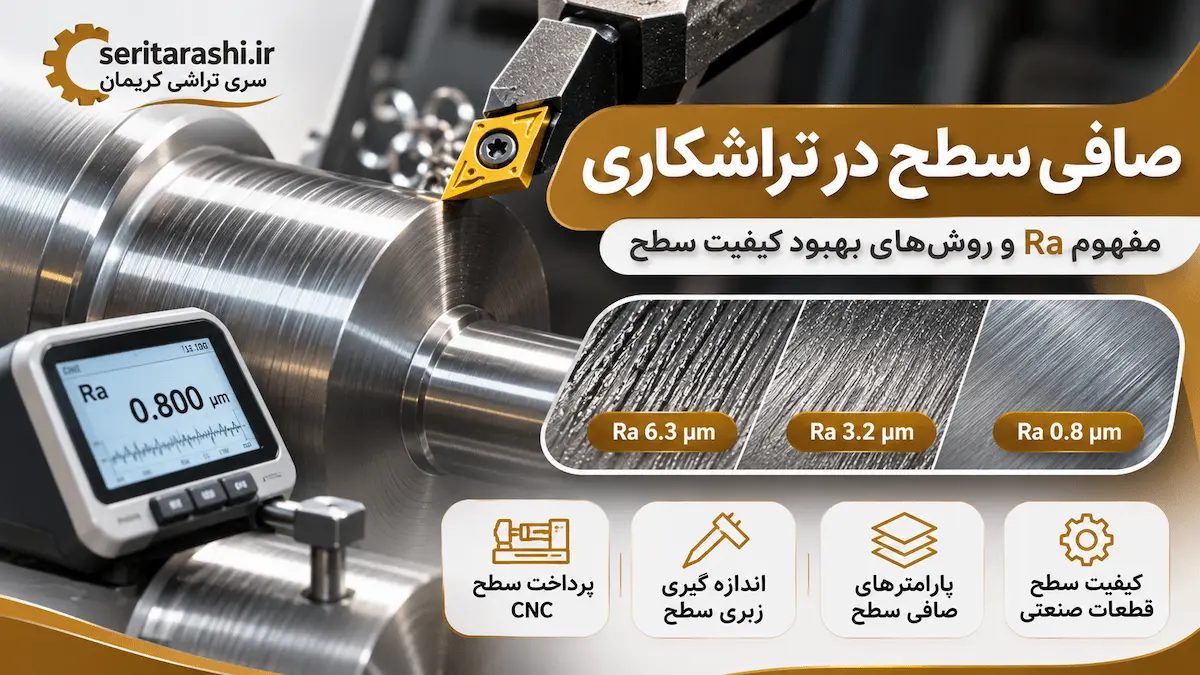
وقتی یک قطعه فلزی از دستگاه تراش خارج می شود، ممکن است در نگاه اول کاملا صاف و براق به نظر برسد؛ اما اگر سطح آن را با تجهیزات دقیق بررسی کنیم، شیارها و ناهمواری های بسیار کوچکی مشاهده خواهیم کرد. این ناهمواری ها گاهی با چشم غیرمسلح دیده نمی شوند، ولی می توانند بر اصطکاک، سایش، آب بندی و طول عمر قطعات تاثیر بگذارند. صافی سطح تراشکاری یکی از معیارهای مهم در ارزیابی کیفیت ساخت قطعات صنعتی است. این ویژگی نشان می دهد سطح قطعه پس از عملیات براده برداری تا چه اندازه از نظر ناهمواری های میکروسکوپی با شرایط مورد انتظار مطابقت دارد. برای بیان عددی آن از پارامترهایی مانند Ra و Rz استفاده می شود. در این مقاله از سری تراشی کریمان، مفهوم زبری سطح، روش اندازه گیری Ra، عوامل موثر بر کیفیت پرداخت و راهکارهای دستیابی به سطوح دقیق را بررسی می کنیم. همچنین توضیح می دهیم چرا انتخاب کمترین زبری ممکن همیشه بهترین تصمیم فنی یا اقتصادی نیست. صافی سطح در تراشکاری چیست و چرا اهمیت دارد؟ در فرایند تراشکاری، ابزار برشی با برداشتن لایه هایی از ماده، قطعه را به شکل و ابعاد مورد نظر می رساند. حرکت ابزار روی سطح قطعه باعث ایجاد شیارهایی بسیار ریز می شود که بخشی از بافت نهایی سطح را تشکیل می دهند. زبری سطح در تراشکاری به ناهمواری های ریز سطح گفته می شود که پس از جداسازی مولفه های مربوط به شکل کلی و موج داری سطح، ارزیابی می شوند. هرچه دامنه این ناهمواری ها کمتر باشد، سطح از نظر زبری ظریف تر خواهد بود. برای درک اهمیت این موضوع، یک شفت صنعتی را در نظر بگیرید که داخل بوش حرکت می کند. اگر سطح شفت بیش از حد زبر باشد، ممکن است اصطکاک افزایش پیدا کند و سایش زودرس اتفاق بیفتد. در مقابل، برخی سطوح برای نگهداری روانکار به بافت مشخصی نیاز دارند و صیقلی کردن بیش از اندازه آن ها لزوما نتیجه بهتری ایجاد نمی کند. صافی سطح چه تاثیری بر عملکرد قطعات دارد؟ اصطکاک و سایش: بافت سطح بر نحوه تماس قطعات متحرک و رفتار روانکاری تاثیر می گذارد. آب بندی: شیارهای نامناسب ممکن است مسیرهای بسیار ریز نشتی ایجاد کنند. دوام قطعه: خراش های عمیق در شرایط خاص باعث تمرکز تنش می شوند. کیفیت مونتاژ: وضعیت سطح بر تماس واقعی قطعات جفت شونده تاثیر دارد. ظاهر محصول: یکنواختی رد ابزار در قطعاتی که سطح آن ها قابل مشاهده است اهمیت دارد. بنابراین انتخاب میزان صافی سطح قطعات صنعتی باید بر اساس کاربرد، جنس ماده، شرایط تماس و الزامات نقشه مهندسی انجام شود؛ نه صرفا ظاهر براق قطعه. پارامتر Ra چیست و چگونه اندازه گیری می شود؟ Ra در تراشکاری یکی از شناخته شده ترین شاخص های زبری سطح است. این پارامتر میانگین حسابی قدر مطلق انحراف ارتفاع نقاط پروفیل زبری از خط میانگین را در طول ارزیابی مشخص می کند. به بیان ساده، دستگاه اندازه گیری مسیر مشخصی از سطح قطعه را بررسی کرده و بر اساس اختلاف ارتفاع ناهمواری های آن مسیر، مقدار Ra را محاسبه می کند. عدد کوچک تر نشان دهنده دامنه میانگین کمتر ناهمواری های سطح است. برای مثال، قطعه ای با Ra برابر 0.8 میکرومتر نسبت به سطحی با Ra برابر 3.2 میکرومتر، زبری میانگین کمتری دارد؛ البته این اعداد به تنهایی شکل شیارها یا عمق بزرگ ترین خراش را مشخص نمی کنند. مقایسه تصویری سطوح با زبری متفاوت نمای مفهومی شدت ناهمواری سطح سطح با زبری بیشتر Ra = 6.3 µm سطح با زبری متوسط Ra = 3.2 µm سطح با زبری کمتر Ra = 0.8 µm نمایش شماتیک برای مقایسه مفهومی؛ این الگوها پروفیل اندازه گیری شده واقعی نیستند. seritarashi.ir | سری تراشی کریمان تفاوت Ra و Rz در زبری سطح چیست؟ تفاوت Ra و Rz در نوع اطلاعاتی است که درباره پروفیل سطح ارائه می کنند. Ra میانگین انحرافات ارتفاعی را نشان می دهد، در حالی که Rz بر اختلاف ارتفاع قله و دره پروفیل در طول بخش ارزیابی تعریف شده تمرکز دارد. فرض کنید دو قطعه مقدار Ra یکسانی دارند. روی یکی شیارهای کم عمق و منظم دیده می شود، اما سطح دیگری دارای یک خراش نسبتا عمیق است. این دو سطح ممکن است از نظر Ra نزدیک باشند، در حالی که مقدار Rz آن ها متفاوت باشد. در استاندارد ISO 21920-2:2021، تعاریف پارامترهای بافت سطح بر اساس روش پروفیل مشخص شده اند. هنگام بررسی نقشه های قدیمی باید نسخه استاندارد نیز کنترل شود؛ زیرا تعریف Rz در برخی استانداردهای پیشین متفاوت بوده است. برای سطوح آب بندی، قطعات حساس به خراش یا تماس های دقیق، بررسی همزمان چند پارامتر اطلاعات کامل تری نسبت به استفاده از Ra به تنهایی فراهم می کند. مفهوم واحد میکرومتر (µm) مقادیر زبری سطح معمولا با میکرومتر بیان می شوند. هر میکرومتر برابر یک هزارم میلی متر است. بنابراین Ra برابر 1.6 میکرومتر یعنی میانگین قدر مطلق انحراف ارتفاع پروفیل زبری، 0.0016 میلی متر است؛ نه اینکه عمق تمام شیارهای سطح دقیقا همین مقدار باشد. این تفاوت نشان می دهد چرا ابزارهای معمول اندازه گیری ابعاد مانند کولیس برای تعیین مقدار دقیق زبری سطح مناسب نیستند. جدول مقادیر Ra و کیفیت پرداخت سطح قطعات انتخاب عدد Ra مناسب به نوع عملیات و کاربرد قطعه بستگی دارد. جدول زیر مقادیر متداول را برای درک بهتر ارتباط زبری و پرداخت سطح نشان می دهد. این نمونه ها جایگزین الزامات نقشه مهندسی نیستند. Ra (µm) کیفیت نسبی سطح کاربرد متداول روش احتمالی تولید 0.8 پرداخت ظریف برخی شفت ها و سطوح تماس دقیق تراشکاری دقیق یا سنگ زنی 1.6 پرداخت خوب بوش ها و سطوح مونتاژی تراشکاری پرداختی 3.2 پرداخت معمول صنعتی قطعات عمومی ماشین کاری تراشکاری معمولی 6.3 پرداخت نسبتا زبر سطوح غیرحساس قطعات صنعتی تراشکاری با پیشروی بالاتر برای مثال، اگر سطحی فقط نقش بدنه نگهدارنده داشته باشد، تعیین Ra برابر 0.8 ممکن است هزینه ساخت را بدون مزیت عملکردی مشخص افزایش دهد. در مقابل، برای یک سطح آب بندی حساس، انتخاب Ra برابر 6.3 بدون بررسی طراحی می تواند نامناسب باشد. چه عواملی بر صافی سطح در تراشکاری تاثیر می گذارند؟ پارامترهای صافی سطح حاصل تعامل جنس ماده، هندسه ابزار، شرایط برش و پایداری ماشین هستند. […]