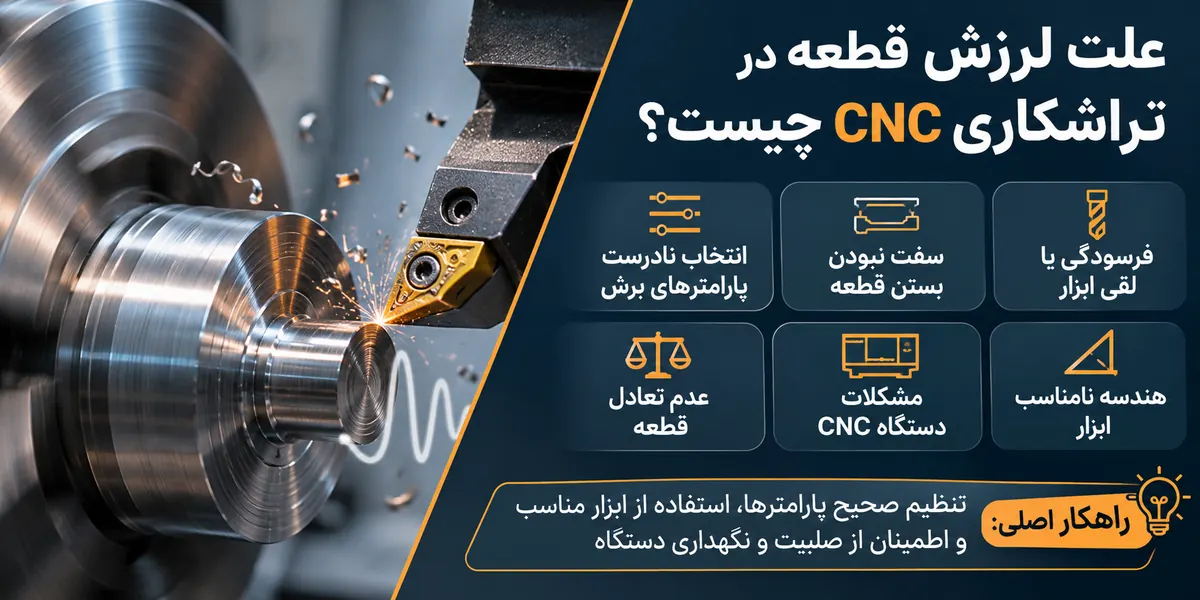
لرزش قطعه هنگام تراشکاری فقط یک صدای آزاردهنده نیست. گاهی همین ارتعاش کوچک باعث ایجاد خطوط موج دار روی سطح، کاهش دقت ابعادی، شکستن اینسرت یا حتی آسیب به اجزای دستگاه می شود. مسئله اینجاست که منبع لرزش همیشه مشخص نیست؛ ممکن است قطعه محکم بسته شده باشد، ابزار هم سالم به نظر برسد، اما هنگام شروع براده برداری صدای غیرعادی ایجاد شود.
لرزش در تراشکاری CNC معمولا از ترکیب شرایط برش، میزان صلبیت قطعه، وضعیت ابزار و عملکرد مکانیکی دستگاه ایجاد می شود. برای رفع اصولی آن باید ابتدا مشخص کرد کدام بخش از مجموعه ماشین، ابزار و قطعه کار دچار ناپایداری شده است. در ادامه، دلایل اصلی این مشکل را همراه با روش های تشخیص و اصلاح بررسی می کنیم.
پاسخ سریع: چرا قطعه در تراش CNC می لرزد؟
مهم ترین علت ها شامل بستن نامناسب قطعه در سه نظام، بیرون زدگی زیاد ابزار، انتخاب نادرست دور اسپیندل، عمق برش نامتناسب، کندی اینسرت، انعطاف قطعات بلند و وجود لقی در بخش های مکانیکی دستگاه هستند.
برای رفع مشکل، ابتدا وضعیت مهار قطعه و ابزار را بررسی کنید. سپس سرعت دوران، پیشروی و عمق برش را به صورت کنترل شده تغییر دهید. اگر لرزش بدون تماس ابزار با قطعه نیز وجود دارد، احتمال خرابی یا نامیزانی مجموعه دوار و اجزای دستگاه بیشتر است.
لرزش در تراشکاری CNC چیست و چگونه ایجاد می شود؟
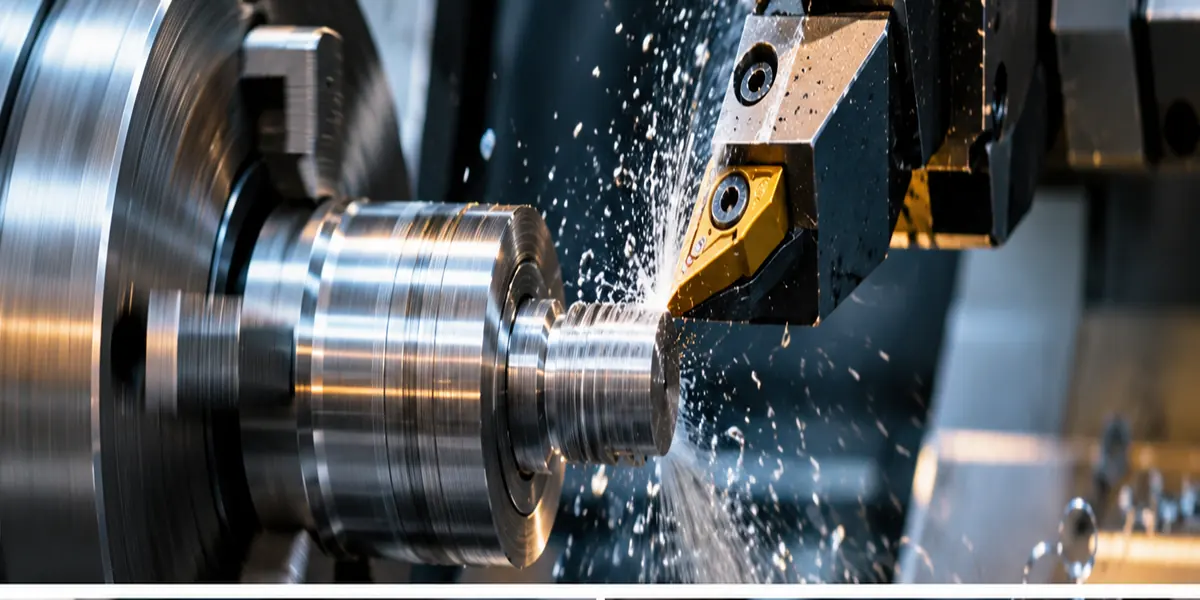
هنگام تراشکاری، قطعه با سرعت مشخصی حول محور خود می چرخد و ابزار با حرکت کنترل شده، لایه ای از فلز را جدا می کند. این فرآیند با نیروهای برشی همراه است. اگر مجموعه دستگاه، ابزار و قطعه کار نتواند این نیروها را با پایداری کافی تحمل کند، حرکت های نوسانی ناخواسته ایجاد می شود.
بخشی از ارتعاشات در ماشینکاری طبیعی و محدود است؛ اما زمانی که دامنه آنها افزایش پیدا کند، کیفیت سطح و دقت ساخت تحت تاثیر قرار می گیرد. یکی از شناخته شده ترین انواع این ناپایداری، پدیده Chatter یا ارتعاش خودتحریک شونده است.
در این حالت، ابزار روی سطح قطعه موج های بسیار کوچکی ایجاد می کند. هنگام عبور مجدد از سطح، تغییر ضخامت براده باعث نوسان نیروی برش می شود و همین تغییر نیرو می تواند لرزش بعدی را تقویت کند. به این فرآیند، چتر باززاینده یا Regenerative Chatter گفته می شود.
تفاوت لرزش معمولی و چتر در ماشینکاری
لرزش اجباری ممکن است بر اثر نامیزانی سه نظام، خرابی بلبرینگ یا یک منبع تحریک دوره ای به وجود بیاید. در مقابل، چتر حاصل ناپایداری دینامیکی فرآیند برش است و حتی با سالم بودن اجزای مکانیکی نیز می تواند اتفاق بیفتد. این تفاوت، مسیر عیب یابی را تغییر می دهد.
آشنایی با ساختار و نحوه عملکرد دستگاه تراش سی ان سی CNC کمک می کند ارتباط میان اسپیندل، ابزار، فیکسچر و پارامترهای برش را بهتر درک کنیم و علت ناپایداری قطعه را دقیق تر تشخیص دهیم.
10 علت اصلی لرزش قطعه در تراشکاری CNC
برای پیدا کردن علت واقعی، نباید تنها روی سرعت دستگاه تمرکز کرد. لرزش ممکن است از محل بستن قطعه شروع شود یا به دلیل انتخاب ابزار نامناسب افزایش پیدا کند. موارد زیر مهم ترین عوامل موثر بر پایداری عملیات تراشکاری هستند.
01 / مهار قطعه
بستن نامناسب قطعه در سه نظام
اگر قطعه به اندازه کافی مهار نشده باشد یا فک های سه نظام به درستی با سطح آن تماس نداشته باشند، نیروهای برشی باعث جابه جایی و ارتعاش می شوند. آلودگی فک ها، فشار نامناسب و تاب اولیه قطعه نیز مشکل را تشدید می کنند.
02 / هندسه قطعه
بلند بودن قطعه و نبود تکیه گاه
شفت های بلند و کم قطر نسبت به نیروهای جانبی حساس تر هستند. زمانی که طول آزاد قطعه زیاد باشد، احتمال خم شدن و ارتعاش افزایش پیدا می کند. استفاده صحیح از مرغک یا لینت می تواند صلبیت مجموعه را بهبود دهد.
03 / ابزار برش
بیرون زدگی بیش از حد ابزار
هرچه فاصله نوک ابزار تا محل نگهداری بیشتر شود، مقاومت آن در برابر خمش کاهش پیدا می کند. این مسئله در داخل تراشی با بورینگ بار اهمیت بیشتری دارد و می تواند باعث صدای تیز و موج افتادن روی سطح داخلی قطعه شود.
04 / سرعت دوران
انتخاب نامناسب دور اسپیندل
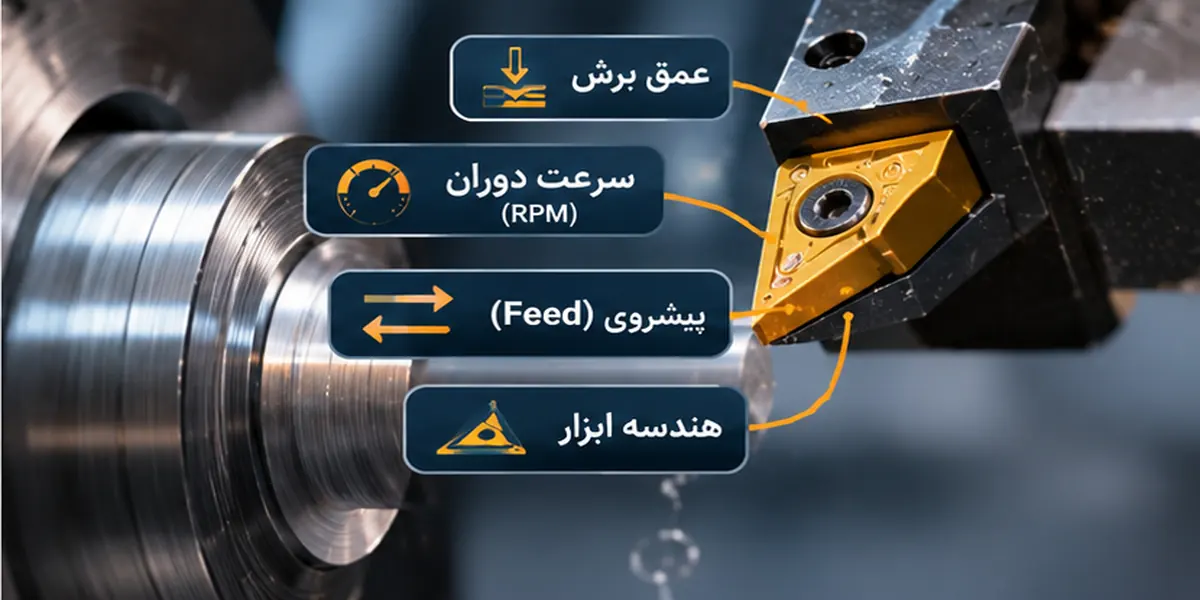
سرعت دوران روی نیروهای دینامیکی و پایداری برش تاثیر دارد. گاهی دستگاه در یک محدوده دور دچار چتر می شود، اما با تغییر کنترل شده RPM به محدوده ای پایدارتر می رسد. بنابراین کاهش دور همیشه تنها راه حل نیست.
05 / شرایط برش
عمق برش و پیشروی نامتناسب
عمق برش زیاد، سطح تماس ابزار با قطعه و نیروی برش را افزایش می دهد. پیشروی نامناسب نیز بر ضخامت براده و رفتار برش تاثیر می گذارد. البته پیشروی بسیار کم هم ممکن است به مالش ابزار به جای براده برداری موثر منجر شود.
06 / وضعیت اینسرت
کندی یا هندسه نامناسب ابزار
اینسرت فرسوده، لبه لب پریده یا زاویه برش نامناسب می تواند نیروی براده برداری را افزایش دهد. شعاع نوک اینسرت نیز باید متناسب با صلبیت قطعه، جنس متریال و عملیات خشن تراشی یا پرداخت انتخاب شود.
07 / مکانیک دستگاه
لقی یا فرسودگی اجزای مکانیکی
خرابی بلبرینگ اسپیندل، لقی کشویی ها، مشکل در برجک ابزار یا ضعف اتصالات مکانیکی می تواند موجب کاهش پایداری شود. در چنین شرایطی حتی ابزار سالم و تنظیمات مناسب نیز لزوما لرزش را برطرف نمی کنند.
08 / هم محوری
نامیزانی قطعه یا مجموعه دوار
قطعات نامتقارن، فیکسچرهای نامتعادل و خطای هم محوری می توانند نیروی گریز از مرکز متغیر ایجاد کنند. این نیرو با افزایش سرعت چرخش شدیدتر می شود و ممکن است حتی پیش از تماس ابزار با قطعه قابل تشخیص باشد.
09 / براده برداری
تخلیه نامناسب براده و خنک کاری
براده های بلند و پیچیده ممکن است دوباره وارد ناحیه برش شوند و تماس ناپایدار ایجاد کنند. خنک کاری نامناسب نیز با افزایش دما، سایش ابزار و تغییر شرایط تماس می تواند به تشدید ارتعاش کمک کند.
10 / پایداری سیستم
رزونانس و ناپایداری دینامیکی
هر مجموعه مکانیکی دارای فرکانس های طبیعی ارتعاش است. اگر شرایط تحریک با این فرکانس ها همخوانی پیدا کند، دامنه نوسان افزایش می یابد. در تراشکاری، ناپایداری باززاینده نیز می تواند در محدوده های مشخصی از سرعت و عمق برش اتفاق بیفتد.
چگونه علت لرزش دستگاه تراش CNC را تشخیص دهیم؟
تغییر تصادفی تنظیمات، روش مناسبی برای عیب یابی نیست. اگر چند پارامتر را همزمان تغییر دهید، حتی پس از برطرف شدن مشکل نیز مشخص نخواهد شد کدام اقدام موثر بوده است. بهتر است نشانه ها را ثبت کنید و هر بار یک عامل را بررسی کنید.
نکته ایمنی
در صورت لرزش شدید، جابه جایی قطعه، احتمال شکست ابزار یا صدای کوبشی غیرعادی، عملیات را مطابق دستورالعمل ایمنی دستگاه متوقف کنید. هرگز در زمان چرخش اسپیندل به قطعه یا ابزار دست نزنید و تنظیم سه نظام یا فیکسچر را در حالت حرکت انجام ندهید.
بهترین راهکارهای کاهش لرزش در تراشکاری CNC
رفع لرزش به معنی پایین آوردن تمام تنظیمات دستگاه نیست. هدف، پیدا کردن شرایطی است که در آن کیفیت سطح، عمر ابزار و زمان تولید در تعادل باشند. برای رسیدن به این وضعیت، اقدامات زیر را به ترتیب منطقی بررسی کنید.
1. صلبیت قطعه و ابزار را افزایش دهید
کوتاه کردن طول بیرون زده قطعه، استفاده از فک مناسب و کاهش فاصله نوک ابزار تا هلدر از موثرترین اقدامات اولیه هستند. در قطعات بلند، تکیه گاه مناسب می تواند تغییر شکل و ارتعاش را کاهش دهد. البته فشار بیش از حد مرغک یا فک ها نیز ممکن است به تغییر شکل قطعه منجر شود.
2. سرعت دوران را به شکل کنترل شده تنظیم کنید
اگر چتر فقط در یک محدوده RPM رخ می دهد، تغییر سرعت می تواند دستگاه را به ناحیه پایدار منتقل کند. جهت و مقدار این تغییر به دینامیک مجموعه و شرایط برش بستگی دارد. در تراشکاری با سرعت برش ثابت یا G96 نیز لازم است تغییر دور با کاهش قطر قطعه و محدودیت حداکثر RPM هماهنگ باشد.
3. عمق برش و نرخ پیشروی را اصلاح کنید
کاهش عمق برش در بعضی شرایط، نیروی وارد شده به قطعه را کم می کند و پایداری را بهبود می دهد. پیشروی نیز باید با هندسه اینسرت و جنس قطعه هماهنگ باشد. کاهش بیش از حد پیشروی همیشه مطلوب نیست؛ زیرا تماس مالشی و براده برداری نامناسب می تواند نتیجه عکس داشته باشد.
4. اینسرت مناسب انتخاب کنید
برای قطعات کم صلبیت، استفاده از هندسه برشی که نیروی کمتری ایجاد می کند می تواند موثر باشد. انتخاب گرید، شعاع نوک، زاویه ورود ابزار و نوع براده شکن باید با متریال و عملیات هماهنگ شود. اینسرت فرسوده را نیز پیش از آسیب دیدن قطعه یا هلدر تعویض کنید.
5. وضعیت فنی دستگاه را بررسی کنید
اگر اصلاح شرایط برش تاثیری ندارد یا لرزش در حالت بدون بار نیز دیده می شود، بررسی وضعیت اسپیندل، برجک، سیستم حرکتی و اتصالات مکانیکی ضروری است. این بررسی باید با ابزار اندازه گیری مناسب و توسط تکنسین آشنا با ساختار دستگاه انجام شود.
چرا یک شفت در ابتدای تراشکاری سالم است، اما نزدیک انتهای آن موج می افتد؟
فرض کنید شفتی فولادی با قطر 20 میلی متر و طول آزاد 180 میلی متر داخل سه نظام قرار گرفته است. هنگام تراش بخش نزدیک سه نظام، سطح نسبتا مناسبی ایجاد می شود؛ اما هرچه ابزار به انتهای آزاد شفت نزدیک تر می شود، صدای برش تغییر می کند و خطوط موج دار ظاهر می شوند.
در این مثال فرضی، یکی از اولین موارد قابل بررسی، انعطاف پذیری قطعه است. فاصله بیشتر از محل مهار باعث می شود شفت در برابر نیروی جانبی ابزار مقاومت کمتری داشته باشد. اگر اپراتور فقط سرعت را کاهش دهد، ممکن است مشکل برطرف نشود یا در محدوده دیگری دوباره ظاهر شود.
راهکار مهندسی، بررسی امکان استفاده از مرغک یا لینت، کاهش طول آزاد، انتخاب ابزار با نیروی برشی مناسب و اصلاح شرایط براده برداری است. پس از هر تغییر باید کیفیت سطح و ابعاد کنترل شود. اعداد این مثال صرفا برای توضیح رفتار قطعه هستند و نسخه ثابت تنظیم دستگاه محسوب نمی شوند.
آیا جنس قطعه روی میزان لرزش در تراشکاری تاثیر دارد؟
بله. جنس قطعه بر نیروی برش، نحوه تشکیل براده، اصطکاک و انتخاب ابزار تاثیر می گذارد. به همین دلیل نمی توان تنظیمات مناسب یک آلیاژ را بدون بررسی برای متریال دیگری استفاده کرد.
فولاد
نیروی برش، سختی و ساختار متریال در پایداری موثر هستند. ابزار کند و عمق برش نامناسب می توانند ارتعاش را افزایش دهند.
استیل
برخی گریدها تمایل به کارسختی و تشکیل براده های بلند دارند. هندسه ابزار و شرایط برش اهمیت ویژه ای پیدا می کنند.
آلومینیوم
چسبندگی متریال به لبه ابزار و تشکیل لبه انباشته در بعضی آلیاژها می تواند کیفیت سطح را کاهش دهد.
برنج
رفتار براده برداری به نوع آلیاژ بستگی دارد. انتخاب ابزار مناسب و مهار دقیق قطعات کوچک به حفظ کیفیت کمک می کند.
در تولید قطعات صنعتی، انتخاب روش ماشینکاری نیز اهمیت دارد. برای شناخت تفاوت روش های تولید، ابزارها و کاربردهای صنعتی می توانید راهنمای تراشکاری را مطالعه کنید.
لرزش چه تاثیری بر کیفیت و هزینه تولید قطعات CNC دارد؟
تاثیر ارتعاش فقط به ظاهر قطعه محدود نمی شود. در تولید صنعتی، تکرار این مشکل می تواند زمان ماشینکاری و هزینه کنترل کیفیت را افزایش دهد. مهم ترین پیامدهای آن عبارت اند از:
- افت کیفیت سطح: ایجاد ردهای موج دار، خطوط تکراری و زبری بیشتر از مقدار مورد انتظار.
- کاهش دقت ابعادی: تغییر قطر، خطای گردی، مخروطی شدن و ناپایداری اندازه در طول قطعه.
- کاهش عمر ابزار: افزایش احتمال لب پریدگی، شکست اینسرت و سایش غیرعادی.
- افزایش ضایعات: نیاز به تراش مجدد یا کنار گذاشتن قطعات خارج از تلرانس.
- کاهش بهره وری: توقف خط، تنظیم مجدد دستگاه و افزایش زمان ساخت هر قطعه.
این مسئله در تولید سری اهمیت بیشتری دارد. اگر ایرادی کوچک در اولین قطعه شناسایی نشود، احتمال تکرار همان نقص در تعداد زیادی قطعه وجود خواهد داشت. به همین دلیل، تایید نمونه اولیه پیش از شروع تولید انبوه و کنترل دوره ای ابعاد، بخش مهمی از مدیریت کیفیت است.
یک نکته مهم برای سفارش دهندگان صنعتی
اگر قطعه شما شفت بلند، دیواره نازک یا تلرانس حساسی دارد، این موارد را پیش از ثبت سفارش در نقشه مشخص کنید. اطلاعاتی مانند جنس آلیاژ، قطر، طول، تلرانس، زبری سطح و تیراژ تولید به انتخاب روش ساخت و طراحی فیکسچر مناسب کمک می کند.
چک لیست بررسی لرزش قبل از شروع تولید سری
برای جلوگیری از تکرار مشکل در سفارش های چند صد یا چند هزار عددی، بهتر است شرایط تولید پس از تایید قطعه اول ثبت شود. این کار باعث می شود تغییرات ابزار و تنظیمات در شیفت های مختلف قابل پیگیری باشد.
ثبت این اطلاعات فقط برای اپراتور مفید نیست؛ مسئول کنترل کیفیت و برنامه ریز تولید نیز می توانند در صورت بروز نوسان، تفاوت شرایط فعلی با وضعیت تایید شده را بررسی کنند.
تراشکاری دقیق و تولید قطعات در سری تراشی کریمان
در تولید قطعات صنعتی، کنترل لرزش یکی از عوامل موثر بر کیفیت سطح و یکنواختی ابعاد است. مجموعه سری تراشی کریمان با بیش از چهار دهه سابقه فعالیت، خدمات تراشکاری و سری تراشی قطعات صنعتی را با استفاده از تجهیزات اتوماتیک و CNC ارائه می دهد.
برای بررسی امکان ساخت قطعات برنجی، آلومینیومی و فولادی بر اساس نقشه یا نمونه، می توانید مشخصات فنی، تیراژ مورد نیاز و ابعاد قطعه را در اختیار مجموعه قرار دهید.
سوالات متداول درباره لرزش در تراشکاری CNC
آیا افزایش دور دستگاه باعث لرزش قطعه می شود؟
در بعضی شرایط بله، اما رابطه سرعت و چتر خطی نیست. ممکن است افزایش یا کاهش دور، فرآیند برش را از یک محدوده ناپایدار خارج کند. همچنین در قطعات نامتعادل، افزایش دور معمولا نیروهای ناشی از نامیزانی را بیشتر می کند.
چرا هنگام داخل تراشی CNC لرزش بیشتر می شود؟
در داخل تراشی، طول بیرون زدگی بورینگ بار و محدودیت فضای ابزار می تواند صلبیت را کاهش دهد. انتخاب میله مناسب، کوتاه کردن بیرون زدگی و استفاده از ابزار ضد ارتعاش در شرایط لازم به کاهش این مشکل کمک می کند.
علت ایجاد خطوط موج دار روی سطح قطعه تراشکاری چیست؟
خطوط موج دار منظم می توانند نشانه چتر باشند. با این حال، آثار پیشروی ابزار، نامیزانی، خطای هندسی یا مشکل اینسرت نیز ممکن است الگوهای متفاوتی روی سطح ایجاد کنند. برای تشخیص دقیق باید ظاهر سطح همراه با صدا و شرایط برش بررسی شود.
آیا تعویض اینسرت لرزش دستگاه تراش را برطرف می کند؟
اگر مشکل ناشی از کندی، لب پریدگی یا هندسه نامناسب ابزار باشد، تعویض اینسرت موثر است. اما وقتی علت اصلی لقی دستگاه، ضعف مهار قطعه یا ناپایداری دینامیکی باشد، تعویض ابزار به تنهایی کافی نیست.
چگونه لرزش شفت های بلند را کاهش دهیم؟
کاهش طول آزاد قطعه، استفاده اصولی از مرغک یا لینت، اصلاح نیروهای برشی و انتخاب ابزار مناسب از راهکارهای اصلی هستند. میزان پشتیبانی باید با قطر، طول، هندسه و حساسیت ابعادی شفت هماهنگ باشد.
جمع بندی؛ برای رفع لرزش CNC از کجا شروع کنیم؟
لرزش قطعه در تراشکاری CNC می تواند نتیجه ضعف مهار، انعطاف قطعه، تنظیمات نامناسب برش یا مشکلات فنی دستگاه باشد. مهم ترین اصل این است که پیش از تغییر گسترده برنامه یا تعویض قطعات مکانیکی، منبع ارتعاش شناسایی شود.
بررسی وضعیت سه نظام، کوتاه کردن بیرون زدگی ابزار، کنترل سلامت اینسرت و آزمون تغییرات محدود و مستند در پارامترهای برش، مسیر مناسبی برای شروع عیب یابی است. اگر لرزش همچنان ادامه پیدا کند، بررسی تخصصی سیستم مکانیکی و دینامیکی دستگاه ضرورت دارد.
در تولید سری، کنترل پایداری از همان قطعه اول اهمیت زیادی دارد. یک فرآیند برش پایدار نه تنها پرداخت سطح و دقت ابعادی بهتری ایجاد می کند، بلکه از توقف های غیرضروری، مصرف زیاد ابزار و افزایش ضایعات نیز جلوگیری خواهد کرد.