
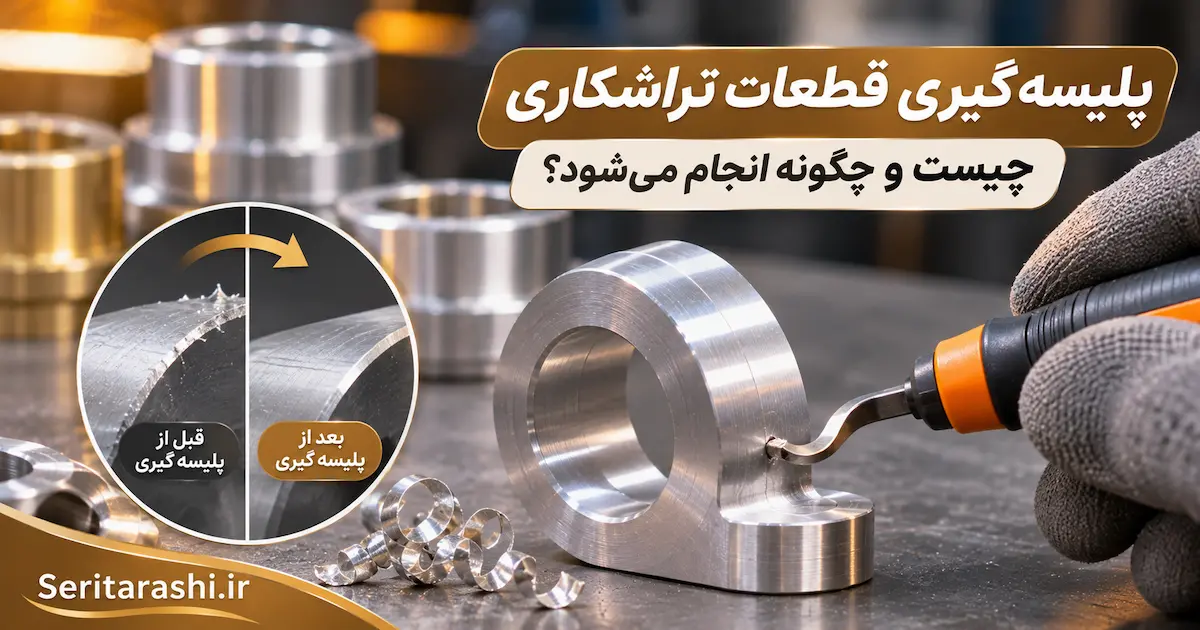
انتخاب روش مناسب پلیسه گیری به جنس فلز، ابعاد قطعه، محل قرارگیری پلیسه، تلرانس های حساس و تعداد تولید بستگی دارد. روشی که برای پرداخت چند نمونه فولادی مناسب است، لزوما برای هزاران قطعه برنجی کوچک اقتصادی نخواهد بود.
در این مقاله، علت تشکیل پلیسه، روش های دستی و ماشینی حذف آن، تفاوت رفتار فلزات و معیارهای بازرسی قطعات پس از پرداخت را بررسی می کنیم.
پلیسه چیست و چرا در تراشکاری ایجاد می شود؟
برای پاسخ به سوال پلیسه چیست، باید به رفتار فلز در لبه ناحیه برش توجه کرد. هنگامی که ابزار تراش از سطح قطعه عبور می کند، بخشی از ماده جدا و به براده تبدیل می شود. نزدیک لبه خروجی، ممکن است بخشی از فلز به جای جدا شدن کامل، تغییر شکل دهد و به صورت یک زائده باریک روی لبه باقی بماند. به این زائده پلیسه گفته می شود.
پلیسه ها بسته به شرایط برش ممکن است به صورت لبه خم شده، برآمدگی ناشی از تغییر شکل پلاستیک یا زائده حاصل از جدا شدن نامناسب براده دیده شوند.
چند عامل در شکل گیری آنها تاثیر دارند: جنس و سختی آلیاژ، وضعیت لبه برنده، سرعت و پیشروی، عمق برش، هندسه ابزار و نحوه خروج آن از قطعه. برای مثال، ابزار کند ممکن است به جای برش تمیز، فلز نرم را به سمت لبه فشار دهد.
در سوراخکاری، محل خروج مته یکی از نواحی مستعد تشکیل پلیسه است. در تراشکاری نیز لبه شیارها، محل قطع قطعه از میلگرد و دهانه سوراخ ها باید با دقت بیشتری بررسی شوند.
یک نکته مهم در تولید:
وجود پلیسه همیشه نشانه خرابی دستگاه نیست. حتی با ابزار سالم و تنظیمات مناسب نیز احتمال تشکیل پلیسه وجود دارد. هدف فرآیند مهندسی، کاهش تولید پلیسه و حذف کنترل شده زائده های باقی مانده است؛ بدون اینکه ابعاد یا لبه های عملکردی قطعه آسیب ببینند.
چرا پلیسه گیری قطعات صنعتی اهمیت دارد؟
در ظاهر ممکن است یک لبه تیز مشکل بزرگی به نظر نرسد، اما هنگام استفاده از قطعات صنعتی، همین جزئیات بر عملکرد مجموعه تاثیر می گذارند. پلیسه گیری فلزات با هدف بهبود مونتاژ، ایمنی جابه جایی و جلوگیری از باقی ماندن زائده های ناخواسته انجام می شود.
مونتاژ دقیق تر
حذف زائده هایی که مانع جا رفتن قطعات یا درگیری صحیح رزوه می شوند.
ایمنی بیشتر
کاهش احتمال بریدگی دست یا آسیب به قطعات مجاور در حمل و مونتاژ.
حفاظت از عملکرد
کاهش احتمال جدا شدن ذرات فلزی و ورود آنها به مسیرهای سیال یا قطعات متحرک.
کیفیت ظاهری
ایجاد لبه های منظم تر و آماده سازی مناسب تر قطعات برای عملیات تکمیلی.
اهمیت حذف پلیسه قطعات صنعتی در مجموعه های هیدرولیکی، پنوماتیکی و تجهیزات دارای آب بندی دقیق بیشتر می شود. جدا شدن یک ذره فلزی از دهانه سوراخ ممکن است به آب بند آسیب بزند یا در مسیر باریک سیال گیر کند.
انواع روش های پلیسه گیری قطعات تراشکاری
انتخاب میان روش های پلیسه گیری به دسترسی ابزار به لبه، تیراژ و مقدار مجاز برداشت ماده وابسته است. در برخی پروژه ها، ترکیب دو روش نتیجه بهتری نسبت به استفاده از یک فرآیند به تنهایی دارد.
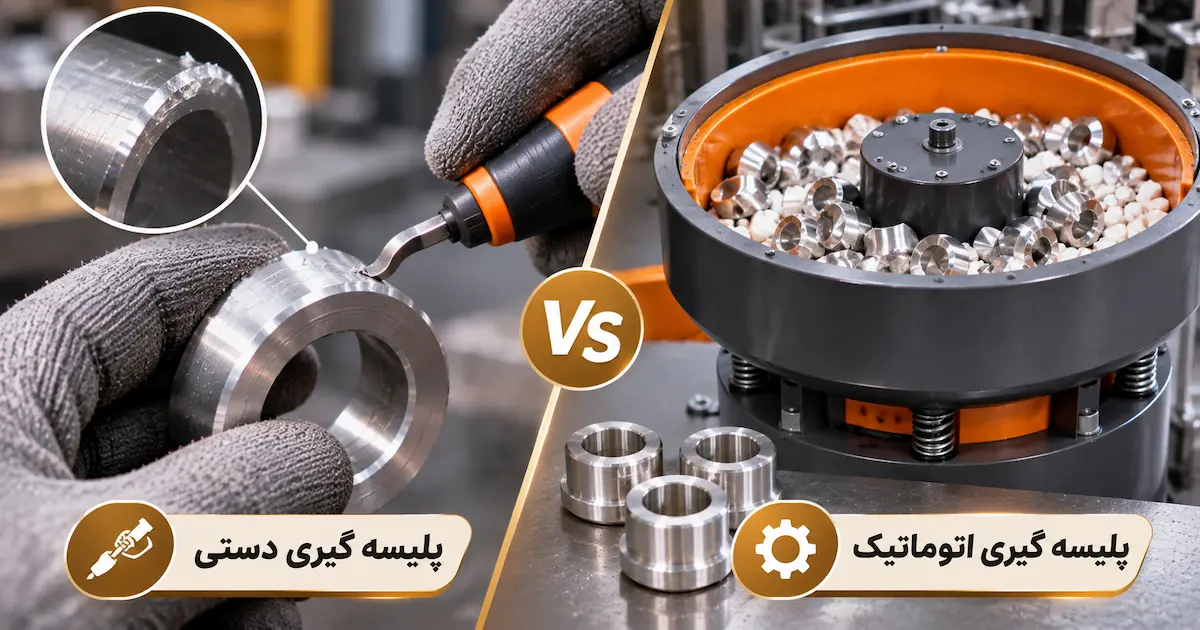
پلیسه گیری دستی با ابزار مخصوص
در روش دستی، اپراتور با ابزارهایی مانند پلیسه گیر تیغه ای، سوهان ظریف یا ابزار مخصوص لبه برداری، زائده را جدا می کند. این روش برای نمونه سازی، سفارش های کم تعداد و قطعاتی با لبه های در دسترس مناسب است.
مزیت اصلی آن انعطاف پذیری است؛ اپراتور می تواند نواحی مشخصی را هدف قرار دهد. با این حال، نتیجه به مهارت فرد وابسته خواهد بود و در تیراژ بالا، زمان و هزینه نیروی انسانی افزایش پیدا می کند.
در قطعات دقیق، برداشت بیش از حد ماده می تواند موجب تغییر اندازه، آسیب به دهانه سوراخ یا گرد شدن لبه ای شود که باید شکل مشخصی داشته باشد. بنابراین ابزار دستی نیز باید براساس دستورالعمل کنترل شده استفاده شود.
پلیسه گیری با دستگاه CNC و پخ زنی
یکی از راهکارهای موثر برای کنترل پلیسه، پیش بینی عملیات لبه برداری در برنامه ماشینکاری است. در تراشکاری CNC قطعات صنعتی می توان برای بعضی لبه های قابل دسترس، مسیر ابزار پخ زنی یا پرداخت تعریف کرد.
پخ زدن کنترل شده لبه خارجی یا دهانه سوراخ، علاوه بر کاهش تیزی، می تواند مونتاژ قطعه را آسان تر کند. البته مقدار پخ باید با نقشه فنی هماهنگ باشد. برای قطعه ای که به لبه آب بندی دقیق نیاز دارد، ایجاد پخ بدون تایید طراحی ممکن است عملکرد را مختل کند.
پلیسه گیری قطعات CNC همیشه به معنی اجرای تمام مراحل داخل همان دستگاه نیست. سوراخ های متقاطع، کانال های داخلی یا نواحی غیرقابل دسترس ممکن است به فرآیند تکمیلی جداگانه نیاز داشته باشند.
پلیسه گیری با برس و ابزار ساینده
در این روش، از برس های صنعتی، ابزارهای ساینده انعطاف پذیر یا تجهیزات مخصوص پرداخت لبه استفاده می شود. نوع برس و میزان سختی آن براساس جنس قطعه و شدت پلیسه انتخاب می شود.
برس کاری برای حذف پلیسه های سبک و یکنواخت سازی بعضی لبه ها مناسب است. در مقابل، استفاده از ابزار بسیار زبر یا فشار بیش از حد ممکن است روی سطوح حساس خط ایجاد کند یا اندازه لبه را تغییر دهد.
برای قطعاتی با پوشش نهایی مشخص، باید تاثیر برس کاری بر زبری سطح و ظاهر نهایی نیز بررسی شود. هدف، حذف زائده است؛ نه لزوما براق کردن تمام سطح قطعه.
پلیسه گیری ویبره ای برای تولید سری
در تولید تعداد زیادی قطعه کوچک، فرآیندهای پرداخت انبوه مانند ویبره یا تامبلینگ قابل بررسی هستند. قطعات در محفظه مخصوص همراه با مدیای پرداخت قرار می گیرند و حرکت نسبی میان آنها باعث کاهش پلیسه های در دسترس و اصلاح لبه می شود.
برای سری تراشی با دستگاه تراپ، وقتی تعداد زیادی قطعه هم شکل تولید می شود، بررسی روش های پرداخت دسته ای از نظر زمان کل فرآیند اهمیت دارد.
با این حال، ویبره برای همه قطعات مناسب نیست. احتمال برخورد قطعات با یکدیگر، تغییر لبه های دقیق، گیر کردن مدیا در سوراخ ها و گرد شدن گوشه ها باید پیش از اجرای تولید انبوه بررسی شود.
جدول مقایسه روش های پلیسه گیری از نظر کاربرد و محدودیت
| روش | کاربرد مناسب | مزیت | محدودیت |
|---|---|---|---|
| دستی | نمونه سازی و تیراژ کم | انعطاف بالا | وابستگی به اپراتور |
| CNC و پخ زنی | لبه های قابل دسترس | کنترل هندسی و تکرارپذیری | محدودیت دسترسی ابزار |
| برس و ساینده | پلیسه های سبک | پرداخت موضعی | احتمال تغییر سطح |
| ویبره ای | قطعات کوچک در تیراژ بالا | پرداخت دسته ای | احتمال برخورد و تغییر لبه |
| روش های تخصصی داخلی | کانال ها و نقاط دشوار | دسترسی به نواحی خاص | تجهیزات و اعتبارسنجی ویژه |
برای انتخاب اقتصادی، باید زمان عملیات، هزینه تجهیزات و میزان دوباره کاری احتمالی نیز محاسبه شود. روشی که برای 20 قطعه مقرون به صرفه است، ممکن است در سفارش 10000 عددی هزینه زیادی ایجاد کند.
چگونه پلیسه گیری قطعات برنجی، فولادی و آلومینیومی انجام می شود؟
رفتار پلیسه هنگام حذف شدن به جنس متریال وابسته است. به همین دلیل، انتخاب ابزار پرداخت برای فولاد با آلومینیوم نرم یکسان نیست.
قطعات برنجی
بعضی گریدهای خوش تراش برنج پلیسه های کوچک تر و قابل کنترل تری ایجاد می کنند. برای حذف زائده های باقی مانده، پخ زنی دقیق، برس کاری ملایم یا روش دستی قابل بررسی است. در اتصالات رزوه دار و سطوح آب بندی، حفظ هندسه لبه اهمیت دارد.
قطعات فولادی
در فولادهای چقرمه، پلیسه ممکن است مقاومت بیشتری در برابر جدا شدن داشته باشد. انتخاب ابزار متناسب با سختی قطعه اهمیت دارد. در قطعات سخت کاری شده، روش پرداخت باید به گونه ای انتخاب شود که به سطح نهایی آسیب نرساند.
قطعات آلومینیومی
پلیسه گیری قطعات آلومینیومی به دلیل نرمی بعضی گریدها نیازمند کنترل فشار ابزار است. برس بسیار خشن یا برداشت بیش از حد می تواند باعث ایجاد خط، تغییر فرم لبه و آسیب به قطعات نازک شود.
در هر سه گروه، شناخت گرید اهمیت بیشتری از نام عمومی فلز دارد. برای مثال، رفتار یک آلومینیوم نرم با آلیاژ 7075 در حالت عملیات حرارتی شده متفاوت است. همچنین کیفیت پلیسه گیری قطعات برنجی به ترکیب و قابلیت ماشینکاری آلیاژ وابسته خواهد بود.
پلیسه گیری رزوه داخلی و خارجی
پلیسه در رزوه ها حساسیت بیشتری دارد؛ زیرا حتی یک زائده کوچک ممکن است باعث گیر کردن اتصال یا آسیب به رزوه قطعه مقابل شود. در قطعات رزوه دار، دهانه ورود و خروج ابزار و ابتدای درگیری رزوه باید بررسی شوند.
برای رزوه خارجی، پخ ورودی مناسب و حذف کنترل شده پلیسه انتهای رزوه اهمیت دارد. در رزوه داخلی نیز پلیسه دهانه سوراخ و محل خروج قلاویز یا ابزار رزوه زنی باید کنترل شود.
استفاده از ابزار نامناسب برای پاک کردن پلیسه ممکن است ارتفاع پروفیل رزوه را کاهش دهد. در نتیجه، اتصال از نظر ظاهری سالم باشد اما در آزمون گیج رزوه مردود شود.
مثال کاربردی
فرض کنید یک رابط فلزی با رزوه داخلی قرار است به مجموعه ای با آب بند متصل شود. اگر در دهانه رزوه پلیسه باقی مانده باشد، ممکن است هنگام بستن اتصال، بخشی از زائده جدا و وارد مسیر سیال شود. بنابراین کنترل دهانه رزوه باید مستقل از بررسی قطر و گام رزوه انجام شود.
چگونه تشکیل پلیسه را در فرآیند تراشکاری کاهش دهیم؟
بهترین راهکار برای مدیریت هزینه پرداخت، کاهش تولید پلیسه در مرحله براده برداری است. اگر پلیسه از همان ابتدا کمتر تشکیل شود، زمان عملیات تکمیلی کاهش می یابد و احتمال آسیب به قطعه نیز کمتر خواهد شد.
انتخاب ابزار برشی مناسب نقش مهمی دارد. هندسه لبه، زاویه براده، پوشش ابزار و تیزی آن باید با جنس ماده و نوع عملیات هماهنگ باشند. مطالعه انواع الماس تراشکاری به شناخت بهتر تفاوت ابزارهای برشی و کاربرد آنها کمک می کند.
کنترل پیشروی و سرعت برش نیز اهمیت دارد. تنظیم نامناسب ممکن است نیروی تغییر شکل در لبه خروجی را افزایش دهد. به علاوه، وقتی ابزار مستهلک می شود، احتمال مالش به جای برش موثر بیشتر خواهد شد.
اقداماتی برای کاهش پلیسه در تولید
- انتخاب گرید مناسب متریال و ابزار متناسب با آن
- کنترل وضعیت لبه برنده و زمان تعویض ابزار
- تنظیم سرعت و پیشروی بر اساس شرایط واقعی برش
- پیش بینی پخ های مجاز در نقشه ساخت
- بهبود مسیر خروج ابزار از لبه های حساس
- کنترل تخلیه براده و روانکاری در صورت نیاز
- بررسی نمونه های اولیه پیش از شروع تولید انبوه
در تولید سری، بررسی چند قطعه اول اهمیت ویژه ای دارد. اگر پلیسه در موقعیت مشخصی تکرار شود، اصلاح فرآیند اصلی معمولا منطقی تر از افزودن یک مرحله دستی به تمام قطعات است.
تاثیر پلیسه گیری بر کیفیت سطح و مونتاژ قطعه
پرداخت نهایی قطعات تراشکاری فقط به کاهش زبری سطح محدود نمی شود. یک سطح استوانه ای ممکن است زبری مناسبی داشته باشد، اما پلیسه موجود در لبه آن باعث اختلال در مونتاژ شود. برعکس، حذف پلیسه نیز به تنهایی تضمین نمی کند که مقدار زبری سطح مطابق نقشه باشد.
در تولید بوش ها، اتصالات و قطعات دارای انطباق دقیق، کنترل هندسه لبه به حفظ کیفیت مونتاژ کمک می کند. همچنین در مجموعه هایی با آب بند لاستیکی، زائده تیز می تواند هنگام نصب به سطح آب بند آسیب وارد کند.
نکته مهم این است که پرداخت بیش از حد نیز مشکل ساز می شود. اگر گوشه قطعه باید زاویه مشخصی داشته باشد یا سطح آن نقش نشیمن دارد، گرد شدن غیرمجاز لبه ممکن است عملکرد مجموعه را تغییر دهد.
به همین دلیل، هدف پلیسه گیری باید با مشخصات نقشه تعریف شود؛ برای مثال، الزام به حذف پلیسه آزاد، تعیین مقدار مجاز شکست لبه یا مشخص کردن پخ با ابعاد دقیق.
کنترل کیفیت قطعات پس از پلیسه گیری
یک قطعه پس از پلیسه گیری باید دوباره از نظر لبه های حساس بررسی شود. بازرسی مناسب به کاربرد قطعه و میزان حساسیت آن وابسته است.
بازرسی چشمی تحت نور مناسب، استفاده از ذره بین یا تجهیزات بزرگنمایی برای قطعات ظریف و کنترل ابعاد با ابزار اندازه گیری از روش های رایج هستند. در قطعات رزوه دار نیز استفاده از گیج مناسب برای اطمینان از کیفیت درگیری رزوه اهمیت دارد.
چک لیست بازرسی قطعات پرداخت شده
- نبود پلیسه آزاد در لبه های مشخص شده
- عدم ایجاد خراش یا ضربه روی سطوح حساس
- حفظ ابعاد و تلرانس های تعیین شده
- عدم گرفتگی سوراخ ها و مسیرهای داخلی با براده یا مدیای پرداخت
- بررسی کیفیت ورود و درگیری رزوه
- تمیز بودن قطعه از ذرات جدا شده و آلودگی های فرآیند
در بعضی قطعات صنعتی، استفاده از روش های اندازه گیری دقیق تر برای بررسی شعاع یا پخ لبه ضروری است. معیار پذیرش باید پیش از تولید مشخص شود تا اپراتور و واحد کنترل کیفیت برداشت یکسانی از اصطلاح «بدون پلیسه» داشته باشند.
پلیسه گیری دستی بهتر است یا اتوماتیک؟
انتخاب میان روش دستی و پلیسه گیری اتوماتیک به تعداد قطعات و پیچیدگی لبه بستگی دارد. برای سفارش محدود با چند لبه خاص، روش دستی کنترل شده ممکن است از نظر هزینه راه اندازی مناسب تر باشد. اما با افزایش تیراژ، یکنواختی عملیات و هزینه زمان هر قطعه اهمیت بیشتری پیدا می کند.
برای مثال، اگر پلیسه گیری دستی یک قطعه 30 ثانیه زمان ببرد، پرداخت 6000 قطعه به 50 ساعت کار مستقیم نیاز خواهد داشت؛ بدون احتساب زمان کنترل کیفیت و جابه جایی. در چنین شرایطی، بررسی یک فرآیند ماشینی ارزش اقتصادی بیشتری پیدا می کند.
البته خودکار بودن به تنهایی تضمین کننده کیفیت نیست. یک دستگاه ویبره یا برس اتوماتیک اگر بدون تنظیم مناسب استفاده شود، ممکن است باعث تغییر ابعاد یا آسیب به سطوح حساس تعداد زیادی قطعه شود. اجرای آزمایشی، تایید نمونه و کنترل دوره ای فرآیند ضروری است.
سفارش تولید قطعات صنعتی با پرداخت مناسب در کریمان
در سفارش ساخت قطعات صنعتی، بهتر است نیازهای مربوط به پلیسه و پرداخت لبه همزمان با ابعاد و جنس قطعه مشخص شوند. این موضوع از اضافه شدن عملیات پیش بینی نشده در انتهای تولید جلوگیری می کند.
برای مثال، اگر قطعه دارای سوراخ متقاطع یا رزوه داخلی حساس باشد، اعلام این موضوع در مرحله استعلام به انتخاب روش تولید و ارزیابی عملیات تکمیلی کمک می کند.
برای بررسی امکان ساخت قطعه و شرایط تولید، می توانید از صفحه خدمات سری تراشی مجموعه کریمان استفاده کنید و نقشه یا نمونه مورد نظر را برای بررسی ارائه دهید.
تعیین روش پرداخت مناسب، میزان شکست لبه و معیار پذیرش نهایی باید متناسب با نقشه، جنس و کاربرد قطعه انجام شود.
برای تولید قطعات صنعتی خود استعلام بگیرید
نقشه فنی، جنس قطعه، تیراژ و الزامات پرداخت لبه را آماده کنید تا امکان بررسی فرآیند ساخت و برآورد هزینه فراهم شود.
سوالات متداول درباره پلیسه گیری قطعات تراشکاری
آیا تمام قطعات تراشکاری شده به پلیسه گیری نیاز دارند؟
همه قطعات به عملیات جداگانه نیاز ندارند. اگر فرآیند ماشینکاری لبه های قابل قبول ایجاد کند، ممکن است مرحله تکمیلی ضروری نباشد. معیار نهایی، الزامات نقشه و وضعیت واقعی قطعه است.
بهترین روش برای پلیسه گیری قطعات کوچک چیست؟
برای تعداد کم، روش دستی یا پخ زنی کنترل شده قابل بررسی است. در تیراژ بالا، روش های ماشینی یا پرداخت دسته ای ممکن است اقتصادی تر باشند؛ به شرط آنکه هندسه قطعه اجازه دهد.
آیا پلیسه گیری باعث تغییر ابعاد قطعه می شود؟
در صورت انتخاب ابزار یا تنظیمات نامناسب، بله. برداشت بیش از حد ماده می تواند اندازه پخ، قطر دهانه یا شکل لبه را تغییر دهد. به همین دلیل، کنترل ابعادی پس از پرداخت اهمیت دارد.
تفاوت پلیسه گیری و پولیش چیست؟
هدف اصلی پلیسه گیری حذف زائده های ناشی از برش است، در حالی که پولیش با هدف اصلاح ظاهر یا کاهش زبری سطح انجام می شود. بعضی فرآیندهای پرداخت می توانند هر دو نتیجه را ایجاد کنند، اما این دو الزام فنی یکسان نیستند.
آیا می توان از تشکیل پلیسه جلوگیری کرد؟
با انتخاب گرید مناسب، ابزار تیز، تنظیم شرایط برش و اصلاح مسیر خروج ابزار می توان میزان پلیسه را کاهش داد. حذف کامل آن در تمام فرآیندها تضمین شده نیست.
پلیسه گیری قطعات رزوه دار چگونه کنترل می شود؟
پس از حذف زائده های دهانه و لبه رزوه، وضعیت پروفیل و عملکرد اتصال بررسی می شود. در کاربردهای حساس، کنترل با گیج رزوه مناسب انجام می گیرد.
جمع بندی؛ پلیسه گیری بخشی از کیفیت ساخت است
پلیسه گیری مناسب از بروز مشکلاتی مانند گیر کردن قطعات هنگام مونتاژ، آسیب به آب بندها، ایجاد خراش و جدا شدن ذرات فلزی جلوگیری می کند. با این حال، انتخاب روش باید متناسب با جنس ماده، موقعیت لبه، تیراژ و تلرانس قطعه انجام شود.
برای قطعات کوچک در تیراژ بالا، بررسی فرآیندهای ماشینی می تواند هزینه و زمان تولید را کاهش دهد. در قطعات دقیق یا پیچیده نیز کنترل موضعی لبه و بازرسی نهایی اهمیت بیشتری دارد.
بهترین نتیجه زمانی به دست می آید که موضوع پلیسه از مرحله طراحی و انتخاب ابزار در نظر گرفته شود، نه اینکه تنها پس از پایان ماشینکاری برای رفع آن تصمیم گیری شود.