سه موردی که قبل از تعویض قلاویز باید بررسی کنید
۰۱. قطر سوراخ
آیا قطر مته اولیه با اندازه و گام رزوه متناسب بوده است؟
۰۲. تخلیه براده
آیا برادهها مسیر خروج مناسب دارند یا داخل سوراخ فشرده میشوند؟
۰۳. نوع قلاویز
آیا هندسه ابزار برای جنس قطعه و سوراخ کور یا عبوری مناسب است؟
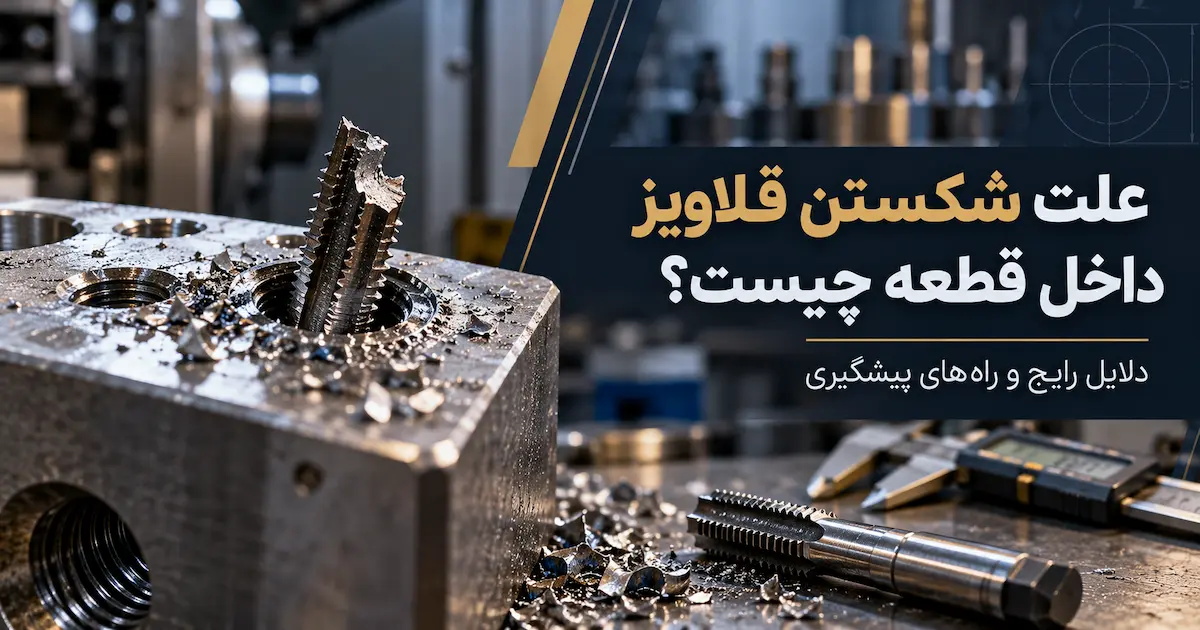
مهمترین دلایل شکستن قلاویز هنگام رزوهزنی
برای پیدا کردن علت شکست، بهتر است ابتدا مشخص کنیم قلاویز در چه مرحلهای آسیب دیده است. شکستن در لحظه ورود، در عمق سوراخ یا هنگام برگشت، سرنخهای متفاوتی به ما میدهد. عوامل زیر از رایجترین مشکلات فنی قلاویزکاری هستند.
۱. کوچک بودن قطر سوراخ اولیه
یکی از اصلیترین دلایل شکستن قلاویز، انتخاب متهای با قطر کمتر از مقدار مورد نیاز است. وقتی سوراخ کوچک باشد، قلاویز باید حجم بیشتری از فلز را بردارد. در نتیجه فشار روی دندانههای برشی افزایش پیدا میکند و احتمال گیر کردن یا شکستن ابزار بیشتر میشود.
برای مثال، قطر رایج مته اولیه برای رزوه متریک M6 با گام ۱ میلیمتر، برابر ۵ میلیمتر است. اگر بدون محاسبه صحیح از مته کوچکتری استفاده شود، بار برش افزایش پیدا میکند. از طرف دیگر، سوراخ بیش از حد بزرگ هم میتواند باعث ایجاد رزوه کمعمق و کاهش استحکام اتصال شود.
برای انتخاب قطر مناسب، بهتر است قبل از شروع عملیات از جدول قطر مته قلاویز استفاده کنید. این جدول اندازههای پرکاربرد رزوه متریک را در اختیار شما قرار میدهد.
۲. جمع شدن براده داخل سوراخ
هنگام قلاویز زنی برشی، دندانههای ابزار مقداری از فلز را جدا میکنند. اگر این برادهها بهدرستی از سوراخ خارج نشوند، میان قلاویز و دیواره قطعه گیر میکنند. در چنین شرایطی ابزار برای ادامه حرکت به گشتاور بیشتری نیاز دارد و ممکن است لبههای برشی آسیب ببینند یا قلاویز بشکند.
این مشکل در سوراخهای کور بیشتر دیده میشود؛ زیرا برادهها راه خروج از انتهای سوراخ را ندارند. قلاویزهای شیار مارپیچ مناسب سوراخ کور میتوانند در بسیاری از متریالهای برادهبلند، تراشهها را به سمت دهانه سوراخ هدایت کنند.
۳. برخورد قلاویز با کف سوراخ کور
در سوراخ کور، عمق سوراخکاری اولیه باید با عمق رزوه مورد نیاز و طول قسمت راهنمای برشی قلاویز هماهنگ باشد. اگر قلاویز پیش از تکمیل عملیات به کف سوراخ برسد، امکان ادامه حرکت محوری ندارد؛ اما چرخش یا پیشروی دستگاه ممکن است همچنان نیروی زیادی به آن وارد کند.
نتیجه چنین وضعیتی میتواند شکست ناگهانی ابزار باشد. برای پیشگیری، باید عمق واقعی سوراخ، فضای لازم برای نوک قلاویز و برادهها و نقطه برگشت ابزار بررسی شود.
۴. استفاده از قلاویز نامناسب برای جنس قطعه
قلاویز مناسب آلومینیوم لزوماً بهترین انتخاب برای فولاد ضدزنگ نیست. هر متریال از نظر سختی، انعطافپذیری، رفتار براده و اصطکاک شرایط متفاوتی دارد. برای مثال، بعضی فولادهای ضدزنگ تمایل به کارسختی دارند و اگر ابزار بهدرستی برش ندهد، شرایط ماشینکاری دشوارتر میشود.
علاوه بر جنس ابزار، هندسه شیار، زاویه برش، پوشش و وضعیت تیزی لبهها نیز مهم است. استفاده از قلاویز کند یا دارای لبپریدگی، فشار برش را افزایش میدهد و ممکن است شکست ابزار را تسریع کند.
۵. روانکاری و خنککاری نامناسب
روانکار مناسب اصطکاک میان قلاویز و سطح رزوه را کاهش میدهد و به کنترل حرارت و خروج براده کمک میکند. در صورت کمبود روانکار یا استفاده از سیال نامتناسب، احتمال چسبیدن براده، سایش ابزار و افزایش گشتاور وجود دارد.
نوع روانکار باید با جنس قطعه و ابزار سازگار باشد. استفاده از یک روغن ثابت برای همه فلزات یا افزایش بیحساب مقدار روانکار، راهحل مناسبی نیست. مهمتر از حجم سیال، رسیدن مؤثر آن به محل برش است.
۶. تنظیم نادرست سرعت و پیشروی دستگاه
در قلاویزکاری ماشینی، سرعت اسپیندل و پیشروی ابزار باید با گام رزوه و شرایط برش هماهنگ باشند. اگر سرعت بیش از حد مناسب باشد، سایش و حرارت افزایش پیدا میکند. ناهماهنگی پیشروی محوری با چرخش قلاویز نیز ممکن است نیروی کششی یا فشاری اضافی ایجاد کند.
در قلاویزکاری CNC با رزوه تکراهه، پیشروی محوری در هر دور باید با گام رزوه سازگار باشد. تنظیمات دقیق باید مطابق نوع کنترلر، ابزارگیر و توصیه سازنده ابزار انجام شود. همچنین هماهنگی چرخش و حرکت محور هنگام برگشت اهمیت دارد.
برای آشنایی بیشتر با فرآیند ماشینکاری و کاربرد دستگاههای کنترل عددی میتوانید مقاله دستگاه تراش سی ان سی CNC را مطالعه کنید.
۷. کج وارد شدن قلاویز و هممحور نبودن ابزار
اگر محور قلاویز با محور سوراخ همراستا نباشد، فشار بهصورت یکنواخت میان دندانههای ابزار توزیع نمیشود. این مشکل میتواند در اثر مهار نامناسب قطعه، لنگی ابزارگیر، پخ نامناسب دهانه سوراخ یا خطای موقعیت سوراخ ایجاد شود.
در قلاویزکاری دستی، استفاده از راهنمای مناسب و شروع صحیح ابزار اهمیت زیادی دارد. در روش ماشینی نیز وضعیت ابزارگیر، فیکسچر و هممحوری باید کنترل شود.
۸. اعمال نیروی بیش از حد هنگام قلاویزکاری دستی
اگر قلاویز در سوراخ گیر کرده باشد، وارد کردن نیروی بیشتر با دسته قلاویز معمولاً مشکل را برطرف نمیکند؛ بلکه احتمال شکست ابزار را بالا میبرد. در روش دستی، هنگام افزایش غیرعادی مقاومت باید کار متوقف شود و علت گیرکردن بررسی شود.
در قلاویزهای دستی برادهبردار، حرکت برگشتی کنترلشده در صورت توصیه سازنده میتواند به شکستن براده کمک کند. با این حال این روش نباید بدون توجه به نوع قلاویز به عملیات اتوماتیک یا قلاویزهای فرمدهنده تعمیم داده شود.
جدول عیبیابی شکستن قلاویز داخل قطعه
زمان وقوع شکست میتواند به پیدا کردن علت کمک کند. جدول زیر مهمترین نشانهها و مواردی را که باید بررسی شوند نشان میدهد. البته هیچ نشانهای بهتنهایی تشخیص قطعی نیست و ممکن است چند عامل همزمان وجود داشته باشند.
| نشانه مشکل | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| شکستن هنگام ورود | ناهممحوری، پخ نامناسب، قطر سوراخ اشتباه | کنترل دهانه سوراخ، ابزارگیر و اندازه مته |
| گیرکردن در عمق سوراخ | انباشت براده یا برخورد ابزار با کف | بررسی تخلیه براده و عمق مجاز حرکت |
| شکستن هنگام برگشت | گیرکردن براده، مشکل ابزارگیر یا ناهماهنگی حرکت | کنترل سیکل برگشت، ابزارگیر و مسیر براده |
| شکست مکرر روی استیل | ابزار نامناسب، کارسختی، روانکاری ضعیف | بازبینی نوع قلاویز و پارامترهای برش |
| افزایش تدریجی گشتاور | سایش ابزار، چسبیدن براده یا روانکاری ناکافی | بررسی لبه ابزار، سیال و شرایط برادهبرداری |
قطر مته مناسب چه تأثیری در جلوگیری از شکستن قلاویز دارد؟
انتخاب قطر مته یکی از اولین اقدامات پیشگیرانه در قلاویزکاری است. برای بسیاری از رزوههای متریک معمولی که به روش برشی ایجاد میشوند، میتوان از رابطه تقریبی «قطر اسمی رزوه منهای گام رزوه» برای برآورد قطر سوراخ اولیه استفاده کرد.
برای مثال، در رزوه M8 با گام ۱٫۲۵ میلیمتر، قطر محاسباتی سوراخ ۶٫۷۵ میلیمتر میشود و مته رایج ۶٫۸ میلیمتری استفاده میشود.
| رزوه متریک | گام رزوه | مته رایج اولیه |
|---|---|---|
| M4 | ۰٫۷ میلیمتر | ۳٫۳ میلیمتر |
| M5 | ۰٫۸ میلیمتر | ۴٫۲ میلیمتر |
| M6 | ۱ میلیمتر | ۵ میلیمتر |
| M8 | ۱٫۲۵ میلیمتر | ۶٫۸ میلیمتر |
| M10 | ۱٫۵ میلیمتر | ۸٫۵ میلیمتر |
این مقادیر مربوط به رزوههای متریک با گام معمول و قلاویز برشی هستند. برای رزوههای گامریز، قلاویزهای فرمدهنده و کاربردهای خاص باید جدول و توصیه سازنده ابزار ملاک قرار گیرد.
قلاویز سوراخ کور با سوراخ عبوری چه تفاوتی دارد؟
سوراخ کور
انتهای سوراخ بسته است. باید فضای کافی برای حرکت قسمت راهنمای ابزار و برادهها وجود داشته باشد. برای بسیاری از فلزات برادهبلند، قلاویز شیار مارپیچ مناسبتر است.
سوراخ عبوری
سوراخ از قطعه عبور میکند و امکان خروج براده از انتهای آن وجود دارد. قلاویز Spiral Point در شرایط مناسب میتواند براده را به سمت خروجی سوراخ هدایت کند.
اگر قلاویز داخل قطعه شکست، چه کار کنیم؟
اولین واکنش هنگام گیرکردن قلاویز معمولاً تلاش برای چرخاندن بیشتر آن است؛ اما این کار ممکن است قسمت باقیمانده ابزار را محکمتر داخل سوراخ گیر بیندازد و به رزوه آسیب بزند.
اگر قلاویز داخل قطعه شکست، پیش از هر اقدامی باید دستگاه متوقف و مطابق دستورالعمل ایمنی آن ایمن شود. سپس وضعیت شکست، جنس قطعه، قطر سوراخ و میزان دسترسی به قسمت باقیمانده ابزار بررسی شود.
روشهای بررسی و خارج کردن قلاویز شکسته
- بررسی قسمت بیرونمانده ابزار: اگر بخش قابلتوجهی از قلاویز بیرون باشد، متخصص میتواند امکان خارج کردن کنترلشده آن را بررسی کند.
- استفاده از قلاویزکش: در بعضی شکستگیها، ابزار مخصوص میتواند از شیارهای قلاویز برای خارج کردن آن استفاده کند.
- روشهای ماشینکاری تخصصی: برای قطعات خاص ممکن است از ابزارهای کاربایدی و تجهیزات دقیق استفاده شود.
- فرسایش جرقهای یا EDM: برای برخی قطعات حساس، تجهیزات EDM میتوانند بدون وارد کردن گشتاور شدید به قطعه، بخش شکسته ابزار را فرسایش دهند.
انتخاب روش خارج کردن قلاویز به سختی ابزار، محل شکست، ارزش قطعه و شرایط دسترسی بستگی دارد. سوراخکاری یا ضربه زدن بدون ابزار و تجربه مناسب میتواند رزوه را از بین ببرد؛ بنابراین برای قطعات صنعتی گرانقیمت، بررسی تخصصی قبل از اقدام ضروری است.
چگونه از شکستن قلاویز در تولید سری جلوگیری کنیم؟
در یک کارگاه تولیدی، شکستن یک قلاویز فقط هزینه تعویض ابزار نیست. توقف دستگاه، آسیب احتمالی قطعه و زمان لازم برای تنظیم مجدد میتواند هزینه سفارش را افزایش دهد. این مسئله هنگام تولید تعداد زیادی قطعه مشابه اهمیت بیشتری پیدا میکند.
برای کاهش احتمال تکرار مشکل، بهتر است در ابتدای تولید یک قطعه نمونه ساخته و کنترل شود. سپس در طول تولید، شرایط ابزار، گشتاور، کیفیت رزوه و تغییرات احتمالی ماشینکاری بررسی شود.
چکلیست پیشگیری از شکست قلاویز
انتخاب روش مناسب قلاویزکاری برای قطعات صنعتی
در سفارشهای صنعتی، همیشه یک روش ثابت برای رزوهزنی بهترین انتخاب نیست. قلاویز دستی برای تعمیرات و کارهای محدود کاربرد دارد؛ اما در تولید قطعات مشابه، روش ماشینی یا CNC میتواند کنترل بهتری بر حرکت ابزار و تکرارپذیری ایجاد کند.
برای مثال، هنگام تولید بوش یا اتصالات رزوهدار در تعداد بالا، استفاده از تجهیزات مناسب به کاهش تغییرات ابعادی و کنترل فرآیند کمک میکند. در برخی متریالهای شکلپذیر نیز قلاویزهای فرمدهنده میتوانند بدون تولید براده، رزوه داخلی ایجاد کنند؛ البته قطر سوراخ اولیه و شرایط روانکاری آنها با قلاویزهای برشی متفاوت است.
در مجموعه سری تراشی کریمان، خدمات قلاویز زنی و حدیده کاری قطعات صنعتی بر اساس نقشه، جنس قطعه، مشخصات رزوه و تیراژ سفارش قابل بررسی است. انتخاب روش مناسب از ابتدای پروژه میتواند احتمال خطا و دوبارهکاری را کاهش دهد.
برای آشنایی با مجموعه خدمات تولید قطعات نیز میتوانید صفحه خدمات سری تراشی کریمان را مشاهده کنید.
برای تولید قطعات رزوهدار دقیق، از مرحله انتخاب روش شروع کنید
اگر برای تولید قطعات فولادی، استیل، برنجی یا آلومینیومی به خدمات قلاویزکاری نیاز دارید، مشخصات رزوه، تیراژ و نقشه قطعه را برای بررسی فنی در اختیار مجموعه سری تراشی کریمان قرار دهید.
سوالات متداول درباره علت شکستن قلاویز
جمعبندی
علت شکستن قلاویز داخل قطعه معمولاً به یک عامل محدود نمیشود. قطر اشتباه سوراخ، تجمع براده، برخورد ابزار با کف سوراخ کور، انتخاب قلاویز نامناسب و خطای هممحوری همگی میتوانند باعث افزایش فشار و شکست ابزار شوند.
بهترین روش پیشگیری، بررسی کامل شرایط قبل از قلاویزکاری و کنترل فرآیند در طول تولید است. در سفارشهای سری تراشی نیز انتخاب دستگاه و ابزار مناسب، کنترل نمونه اولیه و پایش کیفیت رزوه به کاهش ضایعات و تولید قطعات قابل اعتماد کمک میکند.
منابع فنی برای مطالعه بیشترراهنمای فنی ابزارهای رزوهزنی Gühring